

牟彬 冯二莲 丁小涛 张云峰
内蒙古乌海市建龙包钢万腾钢铁有限责任公司
摘 要 :针对内蒙古建龙包钢万腾公司年修前烧结矿粒级组成存在<10mm粒级占比较高的问题。之后3月18日至4月4日烧结作业区利用年修机会进行了一系列生产工艺技术改造, 再加上对烧结工艺制度的优化和控制参数范围的调整、加强原燃料质量的管理、提高混合料温度、加强水、碳的合理匹配、合理优化配矿结构来提高烧结料层厚度,烧结矿<10mm粒级组成指标较年修前有了较大改善。
其中1#高炉入炉烧结矿粒级组成中<10mm降低4.86%,2#高炉入炉烧结矿粒级组成中<10mm降低6.04%。
关键词: 降低 烧结矿 粒级组成(<10mm)
一、前言
内蒙古乌海市建龙包钢万腾钢铁有限责任公司现有一台360m2的带式烧结机,供应本厂的两座1080m3高炉生产。随着高炉生产强度的增大,高炉对于入炉原料质量的需求也越来越高。建龙包钢万腾公司把围绕烧结矿质量的提升做为主线,重点是在降低<10mm粒级组成上开展了大量的工作,使烧结矿的整体强度和粒级组成得到了一定的改善,为两座高炉的高产、稳产、节焦降本创造了良好的条件。
当前全国绝大部分烧结厂对烧结矿质量优劣的评价标准主要有以下几项指标:还原性、低温还原粉化性(RDI)、软熔性、化学成份及其稳定性、粒级组成及转鼓强度。而炼铁(高炉)主要关注的是烧结矿的化学成份(FeO%、R%、MgO%、AL2O3%)及其稳定性、粒级组成、转鼓强度。随着炼铁技术工艺的不断改进,自动化程度的进一步提升,在低燃料比高产量冶炼的前提下,入炉烧结矿的转鼓强度、粒级组成和粉末率对高炉生产操作的影响越来越突出。其中,烧结矿粒级组成的好坏对高炉生产的影响极为重要,也是现阶段烧结生产工作者攻关的课题。
二、烧结矿粒级组成的行业标准
根据国内冶金行业对烧结矿粒级组成的要求<10mm粒级占比30%以下为正常控制水平,<10mm粒级占比在25%以下是优质控制水平。
三、烧结矿粒级组成对高炉生产影响
1、对煤气流分布的影响:
烧结矿粒级组成(<10mm粒级)最直接影响就是对高炉内块状带煤气流分布的影响。如果小粒级烧结矿入炉后,在高炉炉身的中上部块状带,由于小粒级烧结矿不均匀的填充在空隙中,使高炉煤气流正常上升通道受阻,极易使高炉产生局部气流,造成煤气流分布不均匀,同时会造成高炉的炉衬温度出现较大波动,更严重的是会出现管道行程。
2、对炉内间接还原性的影响:
如果大量小粒级烧结矿入炉后(<10mm粒级)会使炉料间的缝隙变小,局部含铁原料不能充分与煤气很好的接触,直接影响到铁矿石的间接还原性,导致综合燃料比升高。同时由于矿石的间接还原性降低,也会造成吨铁风耗升高。直接导致同等入炉风量的情况下,消耗矿石的能力下降,铁水产量降低。
3、对炉料预热的影响:
炉内块状带的正常预热条件完全是由从炉顶下降的炉料与从炉缸上升的高温煤气流之间不断氧化还原的热交换来实现。因为小粒级烧结矿不均匀的填充在炉料缝隙间,致使上升的煤气气流分布不均匀,造成局部炉料不能充分的预热,软熔温度降低,软熔区间变大,会出现恶化高炉料柱透气性,严重的化会造成高炉悬料。
四、年修前烧结矿<10mm粒级组成高的原因
1、配矿结构调整频繁影响
|
烧结2019.11~2020.04变料情况 |
|||||
|
月份 |
变料类型汇总(次) |
累计 |
|||
|
调整配矿结构 |
调整返矿配比 |
更换物料品种 |
调整熔剂配比 |
||
|
2019.11 |
9 |
16 |
5 |
5 |
35 |
|
2019.12 |
4 |
21 |
8 |
2 |
35 |
|
2020.01 |
12 |
10 |
7 |
4 |
33 |
|
2020.02 |
5 |
8 |
3 |
0 |
16 |
|
2020.03 |
2 |
6 |
0 |
6 |
14 |
|
累计 |
32 |
61 |
23 |
17 |
133 |
|
2020.04 |
2 |
1 |
5 |
6 |
14 |
从上表可以看出,烧结作业区在年修之前2019.11~2020.03月份共计变料133次,平均每月变料次数多达27次,相当于一天变一次料。在烧结生产的理念里,尽量少变料稳定配矿结构,这样对烧结生产过程中的各项工艺参数控制以及对烧结矿成份的稳定性上会起到至关重要的作用,因采购进料及料场物料库存量变化的影响,年修前烧结配矿结构极为不稳定,这一方面直接影响了烧结矿质量的稳定。
希望公司在2020年的物料采购过程中一定要考虑到变料次数多对烧结和炼铁生产稳定性的影响,尽量固定采购物料品种减少频繁换料种的采购模式。因为每种铁矿石的烧结基础特性不一样,更换物料品种的同时也是对生产参数的重新摸索阶段,会造成一定幅度的生产波动,进而影响到烧结矿质量的稳定。
2、三班生产操作不统一影响
|
建龙包钢万腾炼铁厂烧结作业区生产工艺项目控制标准 |
|||
|
生产工艺项目 |
控制标准 |
责任人 |
控制说明 |
|
料批量 |
650~750吨/时 |
作业长、班长、中控、看火、一、二混 |
料批量目前稳定在750吨/时,需要调整必须经过烧结作业区主管领导批准可以实施。 |
|
料层厚度(mm) |
750~800 |
作业长、生产班长、中控、看火、 |
根据目前配矿结构和二混加的蒸汽量,烧结过 |
|
终点负压(KPa) |
13.5~15.0 |
作业长、生产班长、中控、看火、 |
根据目前烧结机料层厚度控制标准,保证负压 |
|
终点废气温度(℃) |
370~450 |
作业长、生产班长、中控、看火、 |
根据目前烧结机料层厚度和负压控制标准,保证终点废气温度控制在规定范围,避免出现过烧和烧不透的情况出现。确保烧结矿产质量。 |
|
烧结机机速(m/min) |
2.1~2.4 |
作业长、生产班长、中控、看火、 |
生产实际过程中,机前混合料水份稳定,料层 |
|
一混测水仪加水显示(%) |
6.0~6.5 |
作业长、生产班长、一混 |
稳定一混加水量,让混合料在进二混制粒机前 |
|
二混加水流量计显示(%) |
0 |
作业长、生产班长、二混 |
一混水份加足后,二混不在加水,保证二混加水流量计上显示水量为0。进一步稳定机前混合料水份。 |
|
二混蒸汽量控制 |
0.2~0.6MPa |
作业长、生产班长、二混 |
一混水份加足后,二混岗位只需要根据皮带上的 |
|
焦粉粒级(mm) |
<3mm控70±2%,>5mm控制5%以下 |
作业长、生产班长、四辊破碎 |
保证焦粉粒度在规定范围,避免焦粉粒级破碎的 |
|
FeO(%) |
7~9.5 |
作业长、生产班长、中控、 |
合理控制亚铁含量,是保证烧结矿强度和还原性的基础。 |
|
18#、19#自返仓位(%) |
<50% |
作业长、班长、中控、看火、一、二混、 |
严格执行各项生产工艺参数规定,保证好烧结矿 |
|
备注 |
1、制定上述主要生产工艺参数控制标准,目的是为了统一三班操作,稳定生产,达到烧结矿产量和质量的一个新高度。各班必须重视和执行。说明一下上述生产工艺参数控制规定下发后,当班在正常生产过程中出现波动避免不了,但要及时调整。 |
||
因烧结作业区生产在组织生产过程中,存在三个班生产操作不统一的情况,例如:料层厚度、机速、终点废气温度等一些主要生产工艺参数的控制标准差异太大,交接班过程中出现生产波动是常事,所以操作思想不统一,也直接影响到了烧结矿质量的稳定。
针对三班操作不统一对烧结矿质量所带来的影响,炼铁厂烧结作业区结合公司技术质量部制定出来了如上表所示的生产工艺制度操作标准,统一三班操作为烧结矿质量的提升做好支撑。
3、一、二混加水方式的影响
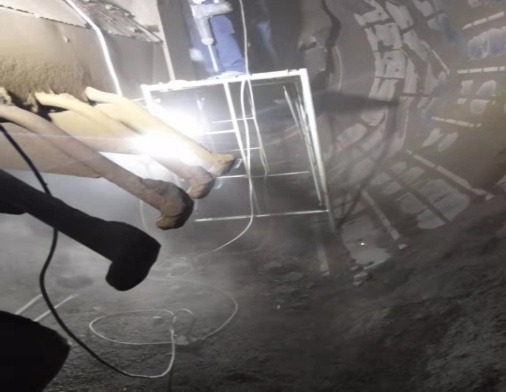
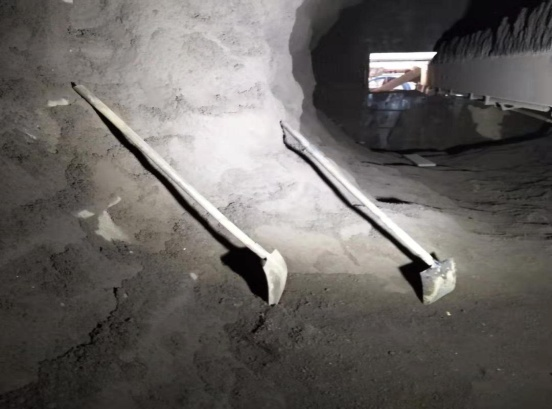
图1 一混滚筒加水方式 图2 制粒机内部粘料
年修前烧结作业区一、二混加水方式的不合理,很大程度上影响了烧结混合料的混匀与制粒效果。
主要原因如上图1所示,加水管角度水平向下接近50°把水加到了筒低的位置,与混合料上扬的位置正好相反,这样造成进入一混混合机内的混合料不能充分润湿,从一混下料口出来的混合料白点太多,这样没有消化的白灰进入二混制粒机内继续加水消化,因生石灰吸水后体积膨胀,极大破坏了二混制粒小球的强度,同时因生石灰具有一定的水硬性,导致二混制粒机内壁大面积粘料。上述因素降低了混合料的造球强度和合理的粒度组成,致使料层透气性变差,负压升高,对烧结矿的质量影响很大。
4、烧结矿成份的不合理影响
烧结矿主要成份控制
|
月份 |
主要成份 % |
|||
|
MgO |
SiO2 |
Al2O3 |
Al2O3/SiO2 |
|
|
2019.11 |
2.73 |
5.57 |
2.90 |
0.52 |
|
2019.12 |
2.82 |
5.85 |
2.98 |
0.51 |
|
2020.01 |
2.88 |
5.56 |
2.77 |
0.50 |
|
2020.02 |
2.83 |
5.67 |
2.77 |
0.49 |
|
2020.03 |
2.65 |
5.54 |
2.68 |
0.48 |
|
2020.04.01~18 |
2.77 |
5.56 |
2.69 |
0.48 |
|
2020.04.19~21 |
2.66 |
5.84 |
2.39 |
0.40 |
|
平均值 |
2.76 |
5.66 |
2.74 |
0.48 |
合理的烧结矿主要成份控制范围MgO:2.1~2.3%之间,Al2O3:1.8~2.2%之间,SiO2:5.0~5.5%之间,Al2O3/SiO2:0.1~0.35(最高不超过0.4)。
但受到实际配矿成本要求和实际采购物料标准变化的影响,烧结矿实际的主要成份控制偏离了标准控制范围,给烧结矿质量和冶金性能带来了较大负面影响。
从上表可以看出,烧结矿MgO含量平均2.76%,氧化镁含量过高造成烧结过程中生产难容的高熔点化合物,例如:铁酸镁、镁橄榄石、钙镁橄榄石。上述矿物的熔点几乎都在1500~1800℃之间,烧结温度下不融化,同时镁橄榄石和钙镁橄榄石以玻璃质的物相存在于烧结矿中,致使裂纹增加影响烧结矿质量。大量经验数据表明,烧结矿MgO含量增加1%,转鼓强度降低3%,还原性降低5%。
从上表可以看出,烧结矿Al2O3含量平均2.74%偏高,Al2O3是影响烧结矿转鼓强度的重要因素, 如果Al2O3含量超过2%在烧结过程中不熔化,只能在玻璃相中析出,降低渣相的破裂韧性,严重影响转鼓强度。大量经验数据表明,烧结矿Al2O3含量每升高1%,转鼓强度下降3.72%。
从上表可以看出,烧结矿SiO2含量平均5.66%偏高,合理的烧结矿二氧化硅控制范围在5.0~5.5%,因为二氧化硅是烧结过程中液相生成的基础,对烧结矿固结成型具有重要作用。 但如果SiO2含量过高,第一、影响液相流动性,降低烧结产质量。第二、烧结矿矿相中会生成大量硅酸二钙C2S,C2S在冷却过程中发生相变而体积膨胀,烧结矿自然粉化加剧,烧结矿质量大幅度降低。
从上表可以看出,烧结矿Al2O3/SiO2比平均0.48%偏高,合理的烧结矿铝硅比含量在0.1~0.35%,因为它是烧结矿矿相中生成强度和还原性较好的针状铁酸钙的必要条件,超出此范围会降低烧结矿矿相中的铁酸钙生成量,影响到烧结矿的质量。
五、年修工艺技改措施
1、松料器改造
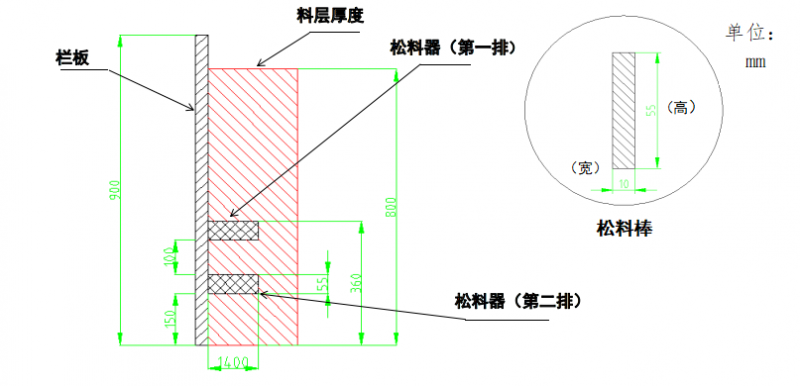
图1 不锈钢扁钢松料器
烧结作业区3月18日至4月4日年修期间进行了一系列的工艺技术改造,如上图所示,将原有的烧结机机前φ30mm圆钢松料器整体更换成新型不锈钢扁钢松料器,同时在松料器的布局上也进行了整体技改,一共两排,松料器最终高度距离台车篦条360mm。
因为在正常生产过程中,烧结机台车栏板高度900mm,实际布料高度750~800mm之间,所以技改后松料器高度正好在实际布料高度的中下部,布局非常合理,可以合理疏松料层,改善料层热态透气性,降低了松料器不合理布局给生产所带来的负面影响。目前从烧结机机尾断面上看,红火层厚度与均匀程度相比年修前有了很大改观,对提升烧结矿质量起到了至关重要的作用。
2、平料器改造
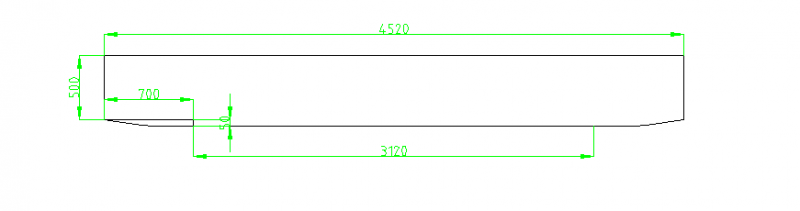
图2 新型一体式平料器
如上图所示,烧结作业区利用年修机会把原有的分体式平料器更换成用12mm厚钢板制作成的新型平料器,同时平料器两侧有一定的弧度。
制作此新型平料器一方面是起到压料作用,更重要的是起到让台车两侧布料高度高于料面中间部位30~40mm,起到抑制边部效应的作用,让台车两侧料层中的空气传热速度和碳的燃烧速度与中间料层相同步,达到机尾断面红火层均匀无断层,确保烧结矿质量的提升。
3、一混混合机加水方式及制粒机衬板、压条、扬料板改造
一混混合机内部加水方式改造
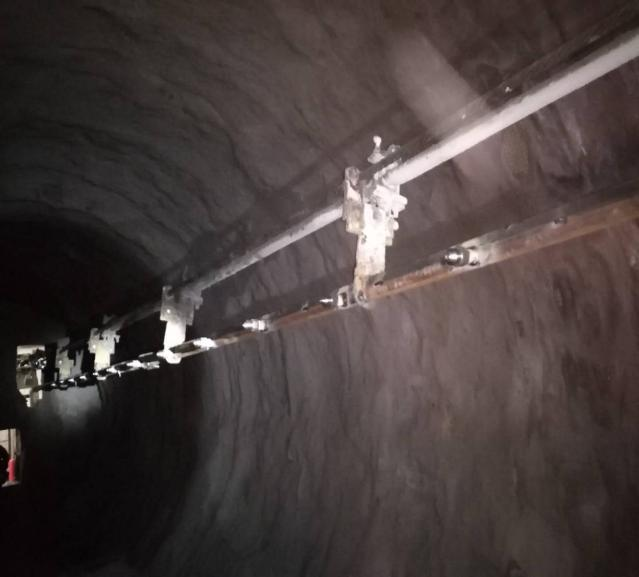

一混混合机内整体加水管采用DN50的钢管,水管上全部加装不锈钢雾化喷涂,喷头之间的间距700mm,喷头的安装角度水平180℃,喷出的水为扇形面并且喷水高度在筒体二分之一以上。(混合机型号:ф3.8✖15m)
因混合机位置属于南、北方向,水管整体高度距离筒低约2.2米左右,距离南侧筒壁距离约2.4米左右,整个水管属于钢丝绳吊挂式,混合机内扬料板距离是2米。
二混制粒机内部衬板、压条、扬料板改造
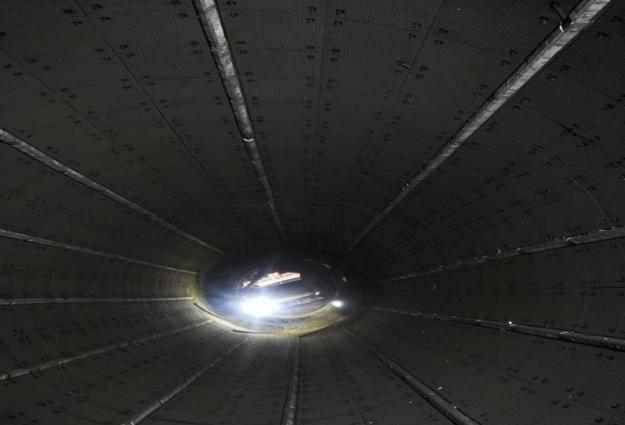
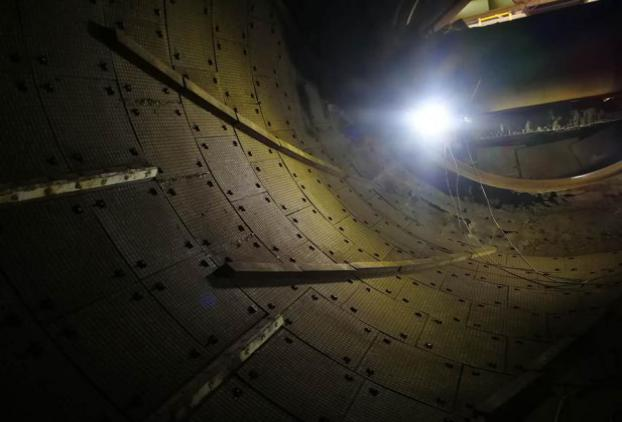
二混制粒机内全部安装耐磨复合橡胶陶瓷衬板规格500✖500mm,三角形衬板压条尺寸长1.0m、宽120mm、高70mm,制粒机内安装8组压条间距1.0m、3组压条间距1.5m。
进料口扬料板距离是6块衬板长度共计3.0m,扬料板上的压筋高60mm、宽70mm。
二混制粒机位置属于东、西方向,筒体内部即将加装的水管也是跟一混一样的整体钢丝绳吊挂式,经过现场跟技术质量部冯二莲专家、维修人员协商水管整体位置大致距离东侧筒壁2.8m、距离筒底2.8~2.9m范围(因考虑到水管吊挂后下沉500~600mm距离,实际水管加装完成后距离筒底约2.2~2.3m距离)
二混制粒机内部加水方式改造
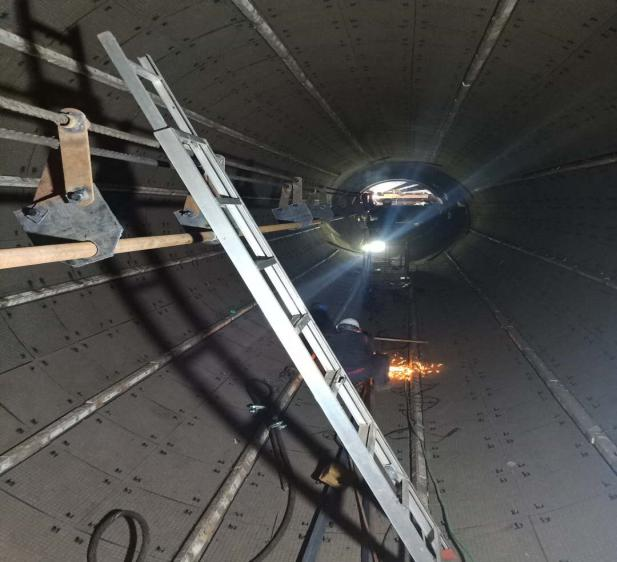
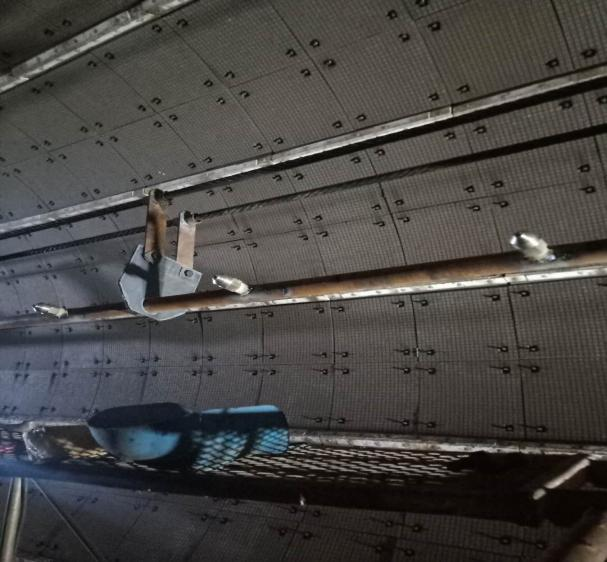
二混制粒机的加水管也采用的是整体钢丝绳吊挂式(伸进制粒机内的加水管采用DN50钢管),加水管距离制粒机筒底实际距离2.2米左右,距离东侧筒壁距离2.7米左右。雾化喷头共计安装3个,安装位置从3米扬料板往内在延伸2.5米距离相当于从5.5米距离开始安装第一个雾化喷头,每间隔800mm安装下一个雾化喷头,雾化喷头角度在原180度水平位置的基础上再向上抬高角度15度。(制粒机型号:ф4.4✖20m)
经过年修对一、二混加水方式进行技改后,极大改善了混合料的混匀与制粒效果,同时在加水方式上也做到了一混加足水、二混少加或不加水,稳定率了混合料水份,保证了料层透气性和料层厚度的平稳控制,为进一步提升烧结矿质量奠定了基础。
所以2020年4月4日烧结作业区年修结束后,通过年修期间一系列的生产工艺技改后相比技改前烧结矿<10mm的粒级降低不少,效果明显。 见下表:
1#炉入炉烧结矿粒级组成
|
月份 |
粒度组成 % |
|
|
5~10mm |
<5mm |
|
|
2019.11 |
23.57 |
1 |
|
2019.12 |
21.67 |
1.05 |
|
2020.01 |
26.2 |
2.34 |
|
2020.02 |
22.9 |
1.81 |
|
2020.03 |
24.50 |
1.71 |
|
平均值 |
23.77 |
1.58 |
|
2020.04 |
19.32 |
1.17 |
|
对比 |
-4.45 |
-0.41 |
2#炉入炉烧结矿粒级组成
|
月份 |
粒度组成 % |
|
|
5~10mm |
<5mm |
|
|
2019.11 |
22.64 |
1.14 |
|
2019.12 |
21.27 |
1.10 |
|
2020.01 |
23.49 |
1.72 |
|
2020.02 |
23.16 |
1.83 |
|
2020.03 |
23.18 |
1.83 |
|
平均值 |
22.75 |
1.52 |
|
2020.04 |
17.17 |
1.06 |
|
对比 |
-5.58 |
-0.46 |
六、下一步改进措施
改善烧结矿中<10mm的粒级组成虽然已经取得了初步效果,但仍然需要进一步提升,下一步还需要实施一些工艺技改措施。
1、乌海市包钢万腾没有原料中和混匀设施,原料场受料仓仅有输送物料的作用而没有配料的作用,烧结配料系统采用单品种一次配料方式,从原料场到配料室占线长,将来原料上料能力是制约提高烧结矿产质量的瓶颈,下一步利用原料场受料仓加装皮带电子秤,升级受料仓为一次配料,既提高原料场上料能力,又改善原料配料准确性和混匀效果。
2、混合料矿槽内加装自动液压清料铲,同时将矿槽直角改为圆弧过度,解决矿槽严重粘料影响烧结机布料和清料存在很大安全隐患的问题。
3、恢复烧结机圆辊辅门电液推杆,并加装雷达测厚仪,实现自动控制料层厚度。
4、改进1、2号风箱积料排放方式,提高风箱严密性,实施低负压点火。既可以降低高炉煤气消耗也可以改善料层上部的烧结矿质量。