

俄罗斯精粉和巴西精粉的烧结配矿实践
张文哲
新兴铸管股份公司
摘 要:针对国内钢厂优质低铝进口矿资源紧张、烧结配矿成本偏高问题,本文以高性价比俄罗斯精粉、巴西精粉为替代原料,开展烧结梯度配加试验。通过检测两种精粉常温化学成分、粒度组成、同化温度、液相流动性基础烧结特性,分析两种矿粉各自的性能特点,设计烧结杯对比试验,并基于试验结论开展现场分阶段工业应用。试验与工业实践表明:俄罗斯精粉、巴西精粉单种配加≤10%具备稳定生产可行性;高配比下会弱化烧结矿低温粉化性能,通过提升烧结矿FeO、优化料层与配碳制度可有效补偿质量缺陷;长期工业应用后烧结矿指标整体平稳,高炉铁水产量无负面影响,可显著降低配矿及铁水原料成本,为同类型企业配矿结构优化提供参考。
关键词:烧结配矿;俄罗斯精粉;巴西精粉;烧结杯试验;低温还原粉化
0 引言
近年来,钢铁工业面临严峻的成本压力,外部铁矿石对外依存度高达80%以上,进口矿价格波动幅度大,内部产品同质化严重,产能过剩,市场需求不断下滑。目前大多数高炉仍以烧结矿作为主要入炉原料,占比达到70%到90%左右,改善烧结矿质量,并在此基础上持续降低烧结配矿成本,是铁前用料结构优化、降本增效的重要途径之一[1]。为降低铁水成本,优化烧结配矿结构,根据新兴铸管武安一号炉实际情况,引进俄罗斯精粉和巴西精粉资源,通过烧结杯试验与工业应用,系统评估两种精粉在武安一号炉烧结生产中的适用性、最佳配加比例及对烧结矿质量、高炉冶炼指标的影响,探索兼顾成本与质量的配矿优化路径。
1 试验原料基础物化与高温烧结特性分析
1.1矿粉常温物化特性
烧结厂原配料结构包括部分国内精粉、澳矿、高铝及高硅经济料等,部分矿粉的化学成分如表1所示,可以看出与本厂常用料对比,俄罗斯精粉具有显著的低硅低铝优势,能够作为配加高硅高铝经济料的互补结构,配合降低成本;但Ti含量高,对烧结矿低温粉化强度存在可能的影响;另外值得注意的是S含量高,配加时要关注烧结机烟气成分的变化。巴西精粉的SiO2、Al2O3均比俄罗斯精粉略高,但品位低于俄罗斯精粉。两种矿粉的水分都属于中等偏上的水平。
表1 各铁矿粉化学成分(质量分数,%)
|
料名 |
TFe |
SiO2 |
CaO |
MgO |
Al2O3 |
S |
Ti |
ZnO |
H2O |
|
俄罗斯精粉 |
64.77 |
0.76 |
0.45 |
4.49 |
1.54 |
0.36 |
0.88 |
0.039 |
9.78 |
|
巴西精粉 |
63.25 |
4.49 |
0.11 |
0.1 |
2.04 |
0.01 |
0.083 |
0.005 |
10.89 |
|
粗粉A |
61.79 |
4.41 |
0.05 |
0.12 |
2.75 |
0.024 |
0.38 |
0.012 |
9.87 |
|
粗粉B |
63.03 |
5.95 |
0.26 |
0.1 |
2.06 |
0.035 |
0.064 |
0.005 |
3.79 |
|
粗粉C |
54.76 |
5.56 |
0.005 |
0.14 |
8.32 |
0.015 |
0.2 |
0.013 |
12.28 |
原料粒度是烧结配矿的重要参考指标之一,直接影响混合料制粒成球、烧结料层透气性等工艺参数,本次试验各矿粉粒度检测结果见表2。两种精粉的粒度分布较好,<1mm的占比在80%左右,能够较好地黏附在烧结混料小球上;烧损值俄罗斯精粉为4.83,巴西精粉为2.11,均高于本厂目前在用的国内精粉。
表2 铁矿粉粒度组成(质量分数,%)
|
料名 |
>10 |
10—8 |
8—5 |
5—3 |
3—1 |
<1 |
烧损 |
|
俄罗斯精粉 |
0 |
0 |
0 |
1.2 |
16.34 |
82.56 |
4.83 |
|
巴西精粉 |
0 |
0 |
0 |
0.82 |
22.28 |
76.9 |
2.11 |
|
矿粉A |
7.4 |
6.06 |
2.84 |
6.54 |
14.1 |
63.06 |
4.14 |
|
矿粉B |
10.44 |
30.53 |
17.52 |
22.8 |
16.71 |
2 |
0.88 |
|
矿粉C |
8.82 |
11.87 |
8.37 |
16.76 |
39.07 |
15.11 |
6.29 |
|
矿粉D |
0.4 |
9.33 |
13.12 |
20.6 |
25.2 |
31.35 |
4.33 |
|
矿粉E |
1.42 |
8.7 |
7.65 |
12.77 |
20.12 |
49.34 |
6.57 |
|
矿粉F |
1.43 |
5.91 |
7.04 |
13.09 |
21.62 |
50.91 |
5.02 |
|
精粉1 |
0 |
0 |
0 |
9.74 |
36.92 |
53.34 |
1.49 |
1.2 矿粉高温烧结基础特性
高温烧结性能包括同化性、流动性、粘结相强度等,同化性表征铁矿粉与CaO反应生成液相的难易程度,液相流动性反映液相的流动能力,粘结相强度表征矿粉生成液相对矿粉黏附能力,是预判配矿烧结性能的核心指标[2]。对三种矿粉开展高温性能检测,结果见表3。
表3 矿粉烧结高温基础特性
|
料名 |
同化温度/℃ |
流动温度/℃ |
流动性指数 |
连晶强度/N |
粘结相强度/N |
|
俄罗斯精粉 |
1300 |
1300 |
0 |
3537.8 |
1607.2 |
|
巴西精粉 |
1284 |
1300 |
4.44 |
725.2 |
3214.4 |
|
矿粉A |
1250 |
1250 |
2.24 |
1842.4 |
2959.6 |
|
矿粉B |
1237 |
1250 |
4.74 |
3763.2 |
2156 |
|
矿粉C |
1300 |
1300 |
5.25 |
882 |
1411.2 |
|
矿粉D |
1253 |
1250 |
7.16 |
7791 |
1401.4 |
|
矿粉E |
1245 |
1280 |
5.19 |
842.8 |
2067.8 |
|
矿粉F |
1269 |
1300 |
0 |
245 |
3087 |
|
精粉1 |
1244 |
1250 |
10 |
7056 |
1293.6 |
从检测结果可以看出,俄罗斯精粉的同化温度超过1300℃,并且在1300摄氏度条件下,流动性为0,均属于很差的水平,表明其与CaO在烧结温度下难以发生反应,不能为烧结成矿提供液相,从粘结相强度偏低也佐证了这一特性,在配加时要关注烧结矿强度的变化。巴西精粉的同化温度为1284℃,属于中等偏高,流动性指数在1300℃条件下为4.44,中等水平,粘结相强度较好。综合各项高温性能指数,巴西精粉优于俄罗斯精粉。
2 俄精、巴精单品种梯度配加烧结杯试验研究
2.1 烧结杯试验总体方案设计
为进一步探究两种矿粉的烧结性能,结合本厂烧结机实际配料结构开展烧结杯试验,为实际生产使用提供数据指导。
试验设置1组基准空白组,配加某国内精粉,试验组分别配加俄罗斯精粉3组梯度(3%、5%、10%)、巴西精粉3组梯度(3%、5%、10%),合计6组对比试验;试验采用等量替代国内精粉的方式,烧结矿二元碱度固定为1.90,混合料MgO目标含量1.90,微调其余矿粉配比保证混匀矿SiO₂基本持平,消除成分变量干扰。各组矿粉配比见表4。
表4 烧结杯试验矿粉配比方案(质量分数,%)
|
试验编号 |
俄精配比/% |
巴精配比/% |
计算R2 |
计算MgO |
计算TiO2 |
|
0 |
0 |
0 |
2.02 |
1.90 |
0.14 |
|
1 |
3 |
- |
2.03 |
1.90 |
0.16 |
|
2 |
5 |
- |
2.02 |
1.93 |
0.18 |
|
3 |
10 |
- |
2.02 |
1.95 |
0.22 |
|
4 |
- |
3 |
2.02 |
1.91 |
0.14 |
|
5 |
- |
5 |
2.02 |
1.90 |
0.14 |
|
6 |
- |
10 |
2.03 |
1.90 |
0.13 |
烧结杯试验采取固定风机频率,点火温度为1050℃,料层厚度950mm,目标配碳统一为4%,基准加水量9.5升,仅改变俄精与巴精配比,每组记录混合料水分、成球、烧结矿成矿粒度等指标。
2.2 俄罗斯精粉配比试验结果分析
三组俄精与对照组试验统计主要工艺及性能指标结果见表5。可以看出随着俄罗斯精粉配比的升高,混合料成球性能有了明显提升,这是因为俄罗斯精粉MgO含量高,烧结矿目标MgO一定时,随俄精配比增加,熟白云石粉配比降低,白灰配比升高,有利于混合料制粒,并且增加的白灰需要更多的消化水,混合料水分提高也有助于成球。然而,成球性能的提升并未带来烧结矿质量的改善,成球率过高时,烧结速率增加,过快的烧结速度反而会造成烧结液相反应不充分,烧结成矿率有所下降,粒度组成中小于5mm的比例升高,返矿率相应增加,不利于烧结矿产质量的稳定。
表5 俄精配比烧结杯试验产质量指标
|
俄精配比/% |
混合料成球/% |
混合料水分/% |
料层厚度/mm |
成矿率/% |
转鼓 |
|
0 |
81.35 |
8.06 |
950 |
80.55 |
68 |
|
3 |
78.53 |
7.96 |
960 |
80.78 |
68.33 |
|
5 |
91.53 |
8.38 |
950 |
81.82 |
67.33 |
|
10 |
90.61 |
8.86 |
950 |
78.74 |
65 |
表6 俄精配比试验烧结矿粒度分布
|
俄精配比/% |
粒度组成/% |
|||||
|
>40 |
25-40 |
16-25 |
5-10 |
10-16 |
<5 |
|
|
0 |
19.59 |
17.45 |
14.03 |
11.89 |
19.30 |
17.74 |
|
3 |
18.98 |
17.15 |
14.40 |
12.00 |
19.20 |
18.28 |
|
5 |
19.71 |
15.87 |
13.12 |
12.61 |
21.52 |
17.17 |
|
10 |
13.59 |
16.06 |
12.21 |
14.61 |
23.40 |
20.13 |
对各组烧结矿开展低温还原粉化检测,RDI指标见表7,RDI+3.15越高、RDI-0.5越低代表烧结矿低温抗粉化性能越好。随着俄罗斯精粉比例的增加,低温粉化指数明显下降,一方面,俄罗斯精粉中较高的Ti含量在烧结过程中易生成高熔点钛酸钙等矿物,不利于液相的充分生成与固结,局部微区结构偏析,削弱了烧结矿的整体强度,另一方面,高Ti含量会增加烧结液相的粘度,阻碍液相在矿粉颗粒间的充分铺展与渗透,这也与其同化温度和流动性指数的数据相吻合[3]。
表7 烧结矿低温还原粉化指数随俄精配比变化关系
|
俄精配比/% |
RDI+6.3 |
RDI+3.15 |
粉化率 |
RDI-0.5 |
|
0 |
53.73 |
77.57 |
22.43 |
5.84 |
|
3 |
43.54 |
74.26 |
25.74 |
5.15 |
|
5 |
40.15 |
71.92 |
28.08 |
6.02 |
|
10 |
38.77 |
70.14 |
29.86 |
5.35 |
2.3 巴西精粉配比试验结果分析
三组巴精配比与对照组试验统计主要工艺及性能指标结果见表8。可以看出,随着巴西精粉配比的增加,混合料成球性能先上升后下降,当巴西精粉配比10%时,成球下降严重,只有70.05%,表明巴西精粉亲水性能较差,过高的巴西精粉不利于混匀料成球,进而影响烧结过程的透气性与热交换效率。同时,由于成球性能差,烧结速率下降,成矿率和转鼓强度都有不同程度的上升,但这种上升是牺牲烧结产量带来的。
此外,巴西精粉的高配比还导致烧结矿粒度组成发生变化,大颗粒比例增加,中间粒级减少,小于5mm的比例没有明显变化。这虽然有利于改善料层透气性,但过大的粒度差异可能影响高炉内的还原动力学过程,导致还原气体在料柱中的分布不均,进而影响高炉顺行与燃料比的优化。
表8 巴精配比烧结杯试验产质量指标
|
巴精配比/% |
混合料成球/% |
混合料水分/% |
料层厚度/mm |
成矿率/% |
转鼓 |
|
0 |
81.35 |
8.06 |
950 |
80.55 |
68.00 |
|
3 |
84.48 |
8.66 |
950 |
80.81 |
66.33 |
|
5 |
75.13 |
8.72 |
950 |
80.23 |
67.67 |
|
10 |
70.05 |
8.36 |
950 |
82.66 |
70.35 |
表9 巴精配比烧结矿粒度组成
|
巴精配比/% |
粒度组成/% |
|||||
|
>40 |
25-40 |
16-25 |
5-10 |
10-16 |
<5 |
|
|
0 |
19.59 |
17.45 |
14.03 |
11.89 |
19.30 |
17.74 |
|
3 |
17.07 |
18.03 |
14.79 |
12.29 |
20.09 |
17.73 |
|
5 |
16.49 |
18.12 |
15.24 |
12.35 |
19.08 |
18.71 |
|
10 |
22.35 |
18.56 |
15.06 |
10.42 |
16.38 |
17.23 |
巴精配比试验烧结矿低温粉化性能指标结果见表10。可以看出,随着巴西精粉配比的增加,烧结矿的低温还原粉化性能整体保持稳定且略有改善。与俄精不同,巴精中Ti含量较低,未出现因高熔点矿物生成导致的液相固结不良问题。
表10 烧结矿低温还原粉化指数随巴精配比变化关系
|
巴精配比 |
RDI+6.3 |
RDI+3.15 |
粉化率 |
RDI-0.5 |
|
0 |
53.73 |
77.57 |
22.43 |
5.84 |
|
3 |
52.56 |
78.08 |
21.92 |
4.17 |
|
5 |
50.61 |
77.5 |
22.5 |
4.37 |
|
10 |
56.49 |
78.35 |
21.65 |
5.49 |
3 工业生产应用实践
3.1 现场分阶段配矿调整实施方案
基于烧结杯试验结论,俄罗斯精粉的比例不宜过大,巴西精粉适当配比能够改善烧结矿性能,所以烧结现场按照俄罗斯精粉不超过5%,巴西精粉5%到8%比例搭配配加,并关注烧结矿成分中Ti不超过0.25,同步配套工艺补偿措施,适度提高烧结矿FeO控制水平至9%到10%,降低白云石粉配比,增加白灰配比,优化混合制粒成球。工业生产配比趋势如图1。
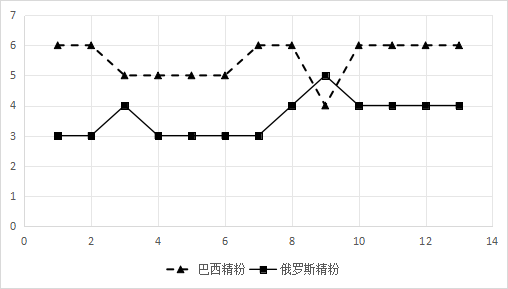
图1 工业生产俄精、巴精月度配比变化趋势
3.2 烧结矿主要技术指标跟踪
跟踪生产烧结矿的成分、转鼓强度、冶金性能变化。表11是烧结矿主要成分检验情况,两种矿粉均属于低硅低铝料,配加后烧结同步增加经济料配比,烧结主要成分保持在稳定水平,Ti含量控制在0.2以内。两种精粉配加后,适当提高了烧结FeO含量至9%左右,以补偿因液相降低导致的强度波动,确保烧结矿转鼓强度维持在合理区间。
表11 烧结矿主要成分控制情况
|
日期 |
TFe |
SiO2 |
CaO |
MgO |
Al2O3 |
S |
Ti |
R2 |
FeO |
|
4月14日 |
54.52 |
6.35 |
12.13 |
1.81 |
2.60 |
0.05 |
0.15 |
1.91 |
7.08 |
|
4月17日 |
53.21 |
6.81 |
12.71 |
1.94 |
2.56 |
0.05 |
0.17 |
1.87 |
9.11 |
|
4月20日 |
53.82 |
6.29 |
12.28 |
1.98 |
2.56 |
0.07 |
0.16 |
1.95 |
8.92 |
|
4月23日 |
53.73 |
6.17 |
12.16 |
1.83 |
2.57 |
0.06 |
0.15 |
1.97 |
8.00 |
|
4月26日 |
53.35 |
6.75 |
13.16 |
1.94 |
2.73 |
0.05 |
0.18 |
1.95 |
9.38 |
3.3 烧结冶金性能指标
统计工业烧结矿低温粉化性能、还原度指数、熔滴性能检验结果,汇总见表12、表13。
表12 烧结矿低温还原粉化指标
|
日期 |
RDI+6.3 |
RDI+3.15 |
粉化率 |
RDI-0.5 |
|
4月14日 |
49.42 |
75.75 |
24.25 |
4.73 |
|
4月15日 |
45.15 |
73.38 |
26.62 |
3.83 |
|
4月17日 |
39.09 |
69.61 |
30.39 |
6.43 |
|
4月19日 |
45.71 |
70.42 |
29.58 |
7.36 |
|
4月20日 |
45.57 |
74.21 |
25.79 |
5.43 |
|
4月21日 |
43.27 |
71.33 |
28.67 |
5.85 |
|
4月24日 |
51.8 |
77.17 |
22.83 |
4.29 |
|
4月25日 |
38.85 |
70.12 |
29.88 |
6.17 |
|
4月26日 |
46.91 |
73.24 |
26.76 |
4.93 |
表13 烧结矿熔滴试验数据
|
日期 |
软化开始温度℃ |
软化终了温度℃ |
软化区间℃ |
熔化开始温度℃ |
滴落温度℃ |
熔滴区间℃ |
最大压差 (kPa) |
软熔层厚度mm |
熔滴特性指数Skpa·℃ |
|
16日 |
1254 |
1340 |
86 |
1327 |
1560 |
233 |
28.082 |
28.2 |
4036.682 |
|
22日 |
1234 |
1324 |
90 |
1319 |
1531 |
212 |
28.06 |
26.2 |
4140.676 |
工业应用期间,烧结矿低温还原粉化指数(RDI+3.15)稳定在70%左右,较配加前保持稳定,满足烧结矿质量要求;熔滴试验熔滴区间在210到230℃左右,熔滴特性指数在4100kpa·℃,相较于配加前,略有下降,这是由于精粉配加后,烧结矿整体品位有所上升,由于俄罗斯精粉带入部分MgO,烧结矿镁铝比上升,最大压差下降。
3.4 高炉铁水生产适配效果
跟踪入炉烧结矿后高炉日均铁水产量、炉况参数、燃料比数据等,如表14。在配加俄精和巴精后,高炉铁水产量基本保持稳定,炉况没有出现明显异常,在调整烧结矿FeO后,炉内上部压差有了一定改善,透指有明显提升。
表14 高炉生产主要指标统计
|
日期 |
产量 |
日均负荷 |
上部压差 |
透指 |
燃料比 |
|
4月14日 |
4541.47 |
5.27 |
44.00 |
317.47 |
505.10 |
|
4月15日 |
4558.05 |
5.21 |
44.40 |
321.99 |
513.79 |
|
4月16日 |
4570.76 |
5.14 |
44.65 |
328.83 |
517.68 |
|
4月17日 |
4513.96 |
5.25 |
43.77 |
332.60 |
509.00 |
|
4月18日 |
4503.33 |
5.17 |
47.29 |
332.50 |
512.20 |
|
4月19日 |
4540.91 |
5.24 |
46.35 |
324.76 |
503.98 |
|
4月20日 |
4526.50 |
5.27 |
43.46 |
329.88 |
504.68 |
|
4月21日 |
4600.69 |
5.20 |
43.33 |
338.95 |
512.02 |
|
4月22日 |
4558.93 |
5.17 |
42.89 |
338.46 |
515.26 |
|
4月23日 |
4511.11 |
5.19 |
41.44 |
339.19 |
509.32 |
|
4月24日 |
4614.93 |
5.05 |
42.81 |
340.91 |
522.57 |
|
4月25日 |
4536.06 |
5.16 |
45.66 |
341.78 |
511.85 |
|
4月26日 |
4521.26 |
5.11 |
43.22 |
341.02 |
515.44 |
4 结论
(1)原料基础性能检测结果表明,俄罗斯精粉TFe高、SiO₂、Al₂O₃偏低,可平衡高硅高铝经济料成分,但Ti、S含量偏高,同化温度1300℃、1300℃下液相流动性指数为0,高温成液相能力极差;巴西精粉品位略低于俄精,硅铝指标中等,同化温度1284℃、液相流动性与粘结相强度表现良好,综合高温烧结性能优于俄罗斯精粉。两种精粉粒度偏细,<1mm占比约80%,有利于混合料黏附制粒,但原生水分偏高,生产中需管控混匀制粒水分制度。
(2)梯度烧结杯试验证实,俄罗斯精粉单种配加比例越高,混合料成球性能持续改善,但受高钛、液相生成不足影响,烧结成矿率、转鼓强度同步下降,低温还原粉化性能持续劣化,10%配比时RDI+3.15降至70.14%,生产负面影响突出,建议工业配比≤5%;巴西精粉配加3%~10%区间,烧结低温粉化指标整体稳定无明显恶化,10%配比下转鼓强度小幅提升,但配比过高会恶化混合料制粒效果、降低烧结透气性,综合工艺表现优于同比例俄罗斯精粉。
(3)工业分阶段配矿实践验证:现场采用俄精≤5%、巴精5%~8%的搭配方案,同步将烧结矿FeO控制提升至9%~10%、优化熔剂配比改善液相生成,可稳定烧结矿成分,将TiO₂稳定控制在0.20%以内;长期跟踪显示烧结转鼓强度、RDI+3.15维持在70%左右,熔滴区间、最大压差小幅优化,烧结矿冶金性能满足大型高炉入炉标准,配套工艺调整可有效抵消高比例俄精带来的强度、低温粉化缺陷。
(4)高炉应用与经济效益层面:俄精、巴精复合配矿方案投入工业生产后,高炉日均铁水产量保持稳定,料柱上部压差下降、料柱透气性指数明显改善,燃料比无显著上行;两种高性价比精粉替代高价主流矿,拓宽本厂进口铁矿资源渠道,在烧结、高炉生产顺行不受负面影响的前提下,有效降低烧结配矿综合成本与铁水原料消耗,为同类型钢铁企业优化配矿结构、降本增效提供可复制的技术参考。
参考文献
[1] 成金华,刘凯雷,邵诗峰,等.铁矿石价格波动对钢铁行业产量的影响研究[J].中国矿业,2025,34(2):212-221.
[2] 章新宇,潘从元,袁溢,等.烧结优化配矿研究现状[J].中国冶金,2025,35(7):96-108.
[3] 程德.烧结液相成矿成分对烧结矿低温还原粉化行为的影响研究[D].中南大学,2023.
[4] 李宏伟.京唐5500 m3高炉综合炉料熔滴性能的影响因素[J].炼铁,2025,44(5):53-57.