

朱健飞 陈建国 牟彬 陈军
(福建大东海公司烧结厂 福州 长乐区)
〔摘要〕:本文主要针对新3#烧结机2022年5月份投产以来料层厚度始终达不到超厚布料要求。通过对源头机械化料场造堆、供料方面的细致化管理、生产工艺设备的优化技改、生产工艺参数的合理化控制。进一步的提高了台车布料厚度至900mm,取得了一定的预期效果。
关键词:超厚布料;工艺优化;产量;成品率;转鼓强度;
1、前言:当前我国钢铁企业的发展已经进入到了最困难的时期,进一步的优化产品结构、稳定提升产品质量成为了企业发展的重要前提。可是随着钢材平均价格水平的下降,原燃料价格的不断攀升,企业的利润空间不断缩减。所以为了更好的促进高炉炼铁实现“高效率、高效益、低成本”的生产经营目标,大东海烧结厂的生产技术管理人员以如何实现新3#烧结机超厚布料为切入点开展了一系列的研究工作。
料层厚度的控制是烧结生产过程中极其重要的生产环节,生产工艺要求布料操作时应该满足规定的料层厚度和合理的粒级偏析效果,在保证超厚布料的同时料面也必须保证平整无拉沟。
2、生产现状:大东海钢铁新3#烧结机2022年4月27日点火启车投产,投产以后2022年5月份至7月份属于生产过程中生产、设备消缺的磨合期。烧结矿产能、粉率及转固强度指标均未达到正常的生产水平。
一直到2022年8月份开始逐步提升各项生产指标,生产过程的控制趋于正常水平。但受到了原燃料质量、机械化料场造堆操作、生产工艺参数控制的不合理性等因素影响,烧结机料层厚度始终控制在820~850mm范围。因新3#烧结机台车栏板的设计高度是900mm,距离超厚布料的实现存在一定差距,为了改善这种现状,我厂采取了一系列的措施进行超厚布料提升成品率的优化攻关。
3、针对超厚布料提升成品率采取的措施:
3.1料场的精细化管理:
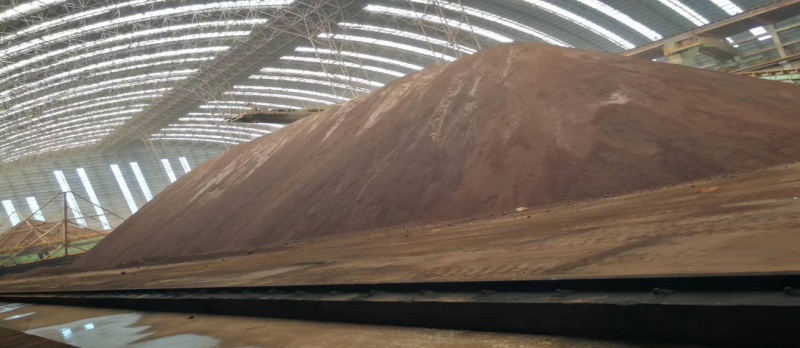
图1:投产初期的造堆情况
大东海烧结厂3#烧结所配吃的主料是来自于机械化料场通过预配室按照一定比例混合“铁矿粉、炼钢除尘灰、炼铁除尘灰、石灰石粉、镁石粉及除尘灰污泥拌返矿”的预混料,然后经过堆料机造堆形成混匀矿,再由取料机全断面垂直切取完的混匀矿通过胶皮带送往3#烧结机配料室进行生产。
由于公司供应采购铁矿粉量的不连续以及料场操作管理的粗糙化,从2022年5月份的投产初期一直到2022年12月份每次混匀矿的造堆量基本上维持在4万吨左右,堆宽只有30米左右,造堆高度只有8米左右,属于造小堆,完全违背了机械化料场造大堆、匀、薄、层数多的造堆理念。致使混匀矿中粒级、成份分布十分不均匀,给提升料层透气性所带来的负面影响很大,这方面一直制约着布料高度的提升。
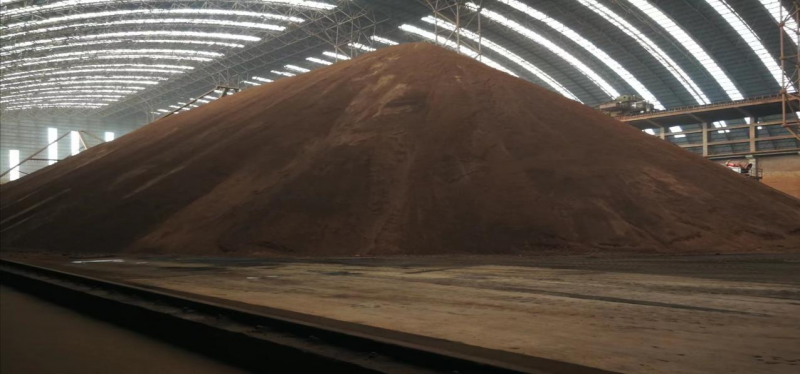
图2:投产一年后的造堆情况
针对机械化料场供应3#烧结混匀矿质量不稳定的问题,我厂组织了相关技术人员对造堆操作进行了细致化的培训,达到三班统一操作的目地。
同时我厂也积极结合公司供应部门,对料场内铁矿粉的存储量提出了合理建议,先保证在10~15万吨库存量,保证造堆的连续性。
表1 堆料机小时造堆量与行走速度匹配情况
|
设备 |
堆料量(t/h) |
运行速度(Hz) |
|
悬臂式堆料机 |
800 |
12 |
|
900 |
12 |
|
|
1000 |
15 |
|
|
1100 |
17 |
|
|
1200 |
18 |
|
|
1300 |
20 |
如上表所示,为了促进机械化料场各班的堆料机操作达到精细化标准,严格要求每造完一个混匀矿堆高度要达到11~12米,造堆层数控制在200±5%层。同时每次堆料的料批量发生变化时相对应的堆料机运行速度必须做出调整,以达到所需要的造堆层数,来进一步稳定混匀矿质量。
现在基本上每造完一个混匀矿堆,堆宽能够达到38~40米范围,堆高在12米左右,造堆量平均达到6万吨左右,混匀矿的质量有了明显改善,为超厚料层烧结提升成品率打下坚实基础。
3.2配矿结构的优化:
由于大东海钢铁地理位置的特殊性,我厂都是采取全外矿配矿来组织生产,因为源头配矿的合理性直接影响到混合料透气性的好与坏,主要是每种铁矿粉的孔隙率、湿容量、粒级组成的不同直接表现出对烧结料层垂烧速度、料层阻力不同。
大东海钢铁主要使用80%以上的矿种是褐铁矿粉,由于每种褐铁矿粉的物理性能差异较大,所以配矿出来的混匀矿对烧结过程中料层透气性的影响极为不稳定。
表2 配矿结构优化前、后对比情况
|
时间 |
配矿总配比(%) |
料层压降(-Kpa) |
布料厚度(mm) |
|
|
褐铁矿粉 |
赤铁矿粉 |
|||
|
2022.05~2023.06 |
75~80 |
5~10 |
16~18.7 |
820~850 |
|
2023.07~2023.12 |
54~65 |
14~22 |
17~18.5 |
900~920 |
由上表所示,经过我厂与公司供应、企管部门长时间的对接、交流意见,从今年7月份开始公司在配矿结构上进行了总体的优化,褐铁矿粉和赤铁矿粉总的使用配比有所稳定,可以说在烧结过程中混匀矿对料层透气性的负面影响大大降低,为超厚料层烧结提升成品率起到一定的助推作用。
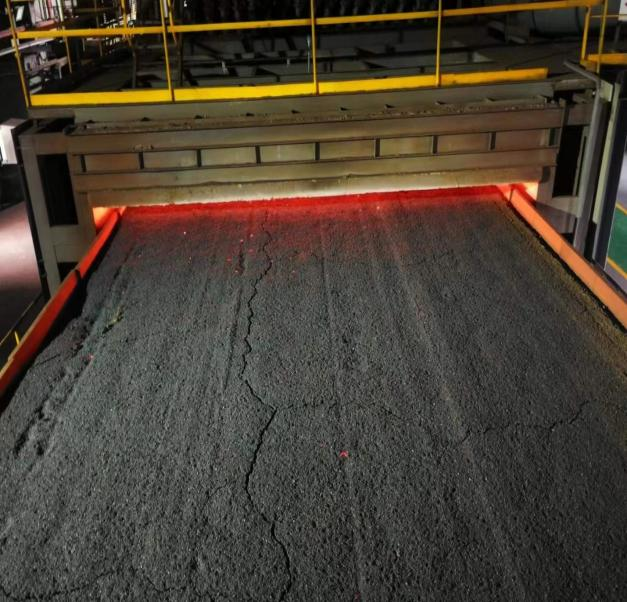
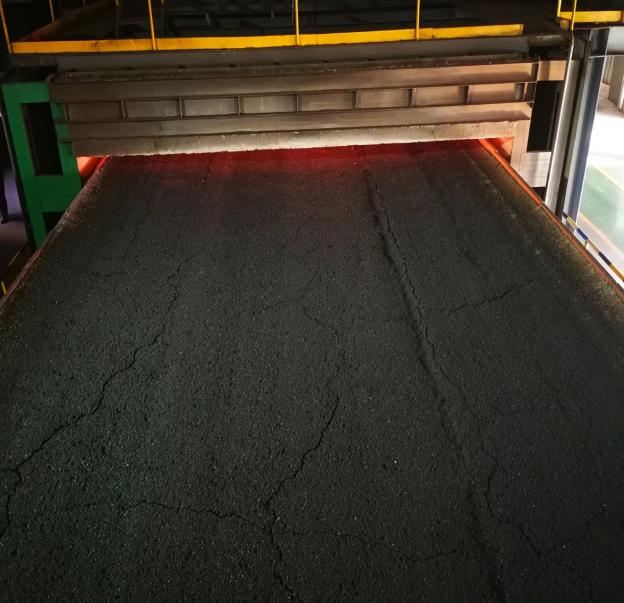
图3:配矿优化前料层厚度 图4:配矿优化后料层厚度
配矿结构优化之后,目前料层厚度已经跟设计栏板高炉齐平,上图所示的是出点火炉之后料层厚度,原始混合料料层厚度已经达到了920mm。
3.3加水方式的改进:
适宜的加水量和合理的加水方式可以保障混合料充分润湿,对混匀、制粒造球是十分有利的,保证了烧结过程中的料层透气性能够满足烧结生产工艺的需求。
按照烧结生产工艺要求,一混混合机的加水量要达到90%以上,二混制粒机只起到少量补充加水的作用。同时生石灰的消化反应应该在进二混制粒机之前全部完成,为制粒、造球创造出优质条件。
我厂针对上述工艺问题对配料室和一混混合机的加水方式进行了改进,如下图所示:
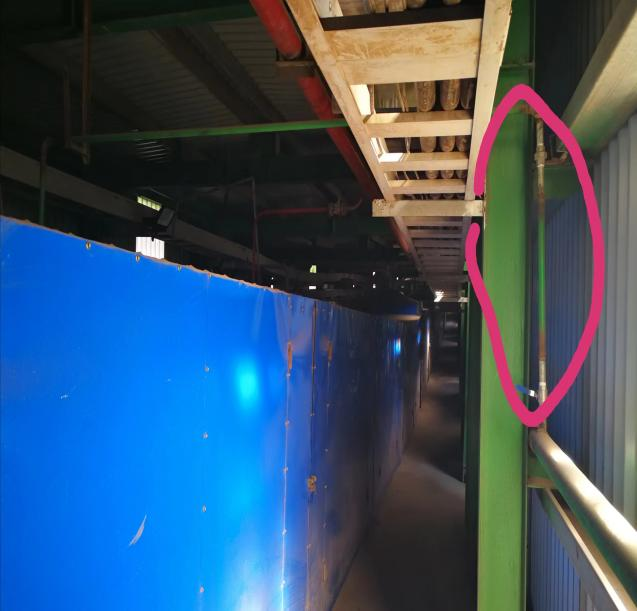
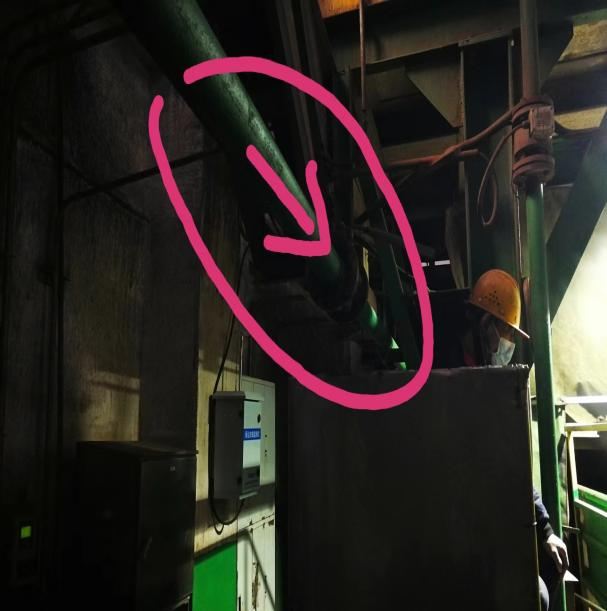
图5:配料加水方式 图6:一混加水方式
通过把配料水除尘水池中的含钙水加到配料室配一皮带上以及高炉热冲渣水引入一混混合机内部给上扬的混合料进行加水,上述加水方式的改进保证了生石灰的充分消化,大大提升了从一混混合机出来的混合料黏性和温度,为二混制粒机的造球作业创造出了优越条件。
现在混合料中﹥3mm的粒级占比平均达到75~80%,保证了超厚料层烧结提升成品率的顺利进行。
3.4生产工艺管理制度优化:
随着各项生产工艺技改项目的逐步实施,对生产工艺操作的稳定性提出了更高的要求。为此,我厂主管生产工艺的技术工作者提出了关键工艺参数指标受控率的概念。
也就是说将抽象的稳定概念用具体的受控率数据体现出来,并建立相应的考核机制。
并且已经将最重要的料层厚度、终点风箱位置、终点风箱温度作为日常考核和检查重点,在保证超厚布料的前提下,终点命中率规定为96%以上。为稳定生产工艺操作,提升成品率创造了有利条件。
3.5烧结机布料装置的升级:
我厂新3#烧结机台车布料控制系统为扇形阀+合页门结构,在现场均为人工操作调整。
由于调整时间滞后以及岗位操作人员的技术水平及精心程度等因素影响,实际料面频繁出现欠料、欠角的情况现象。由于料面的平整度的不够,不仅影响整体点火效果的一致性,同时也导致烧结矿中偶尔出现夹生料的现象,引起机尾红层欠均匀,返矿量不稳定。
2023年5月~6月利用系统检修时间对台车布料控制系统进行了改造、升级,实现了自动化布料,减少了因人工操作造成的生产过程波动,料面平整度得到很大改善,机尾红火层趋于均匀、两侧风箱终点温度趋于一致。
最重要的是料层厚度从850mm提升到900mm,烧结机负压提高0.3KPa左右,返矿量明显下降。
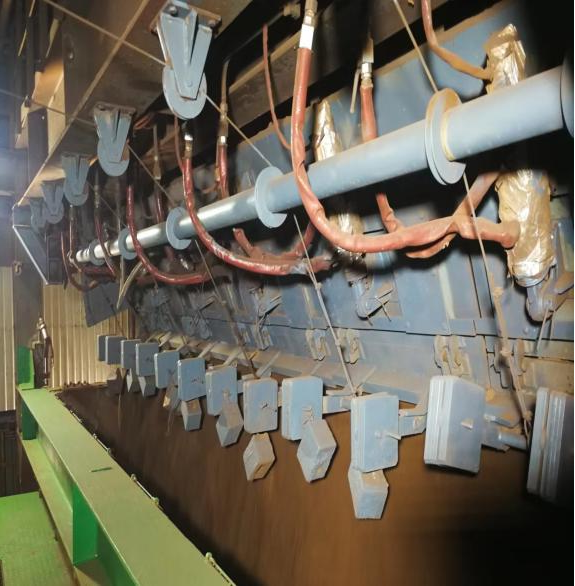
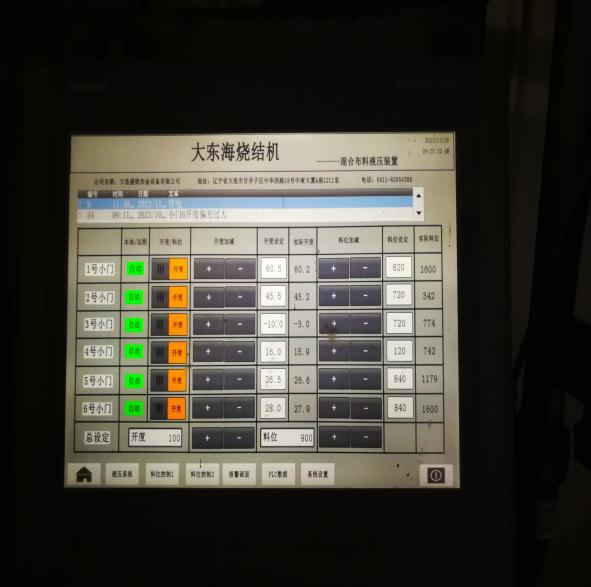
图7 图8
烧结机布料装置升级、改造
3.6松料器的改进:
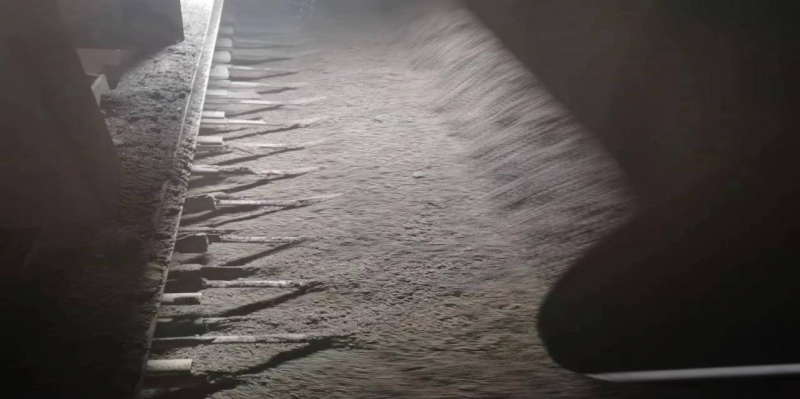
图9:松料器改进后的应用
烧结机九辊布料器前的松料器对提升料层透气性有着至关重要的作用,所以对松料器合理的改进也是非常关键的环节。
我厂通过对松料器器型的调整,选用直径30mm,长度在2.0~2.2m 范围的圆管做为松料器的制作材料。
投入生产使用后,随着松料体积的改变,料层透气性得到了明显提升,为超厚料层布料创造了有利条件。同时也促进了烧结过程中风量和温度均匀分布、垂直烧结速度均匀一直,更加接近了均匀均质烧结的目地。图1:松料器改进前 图2:松料器改进后
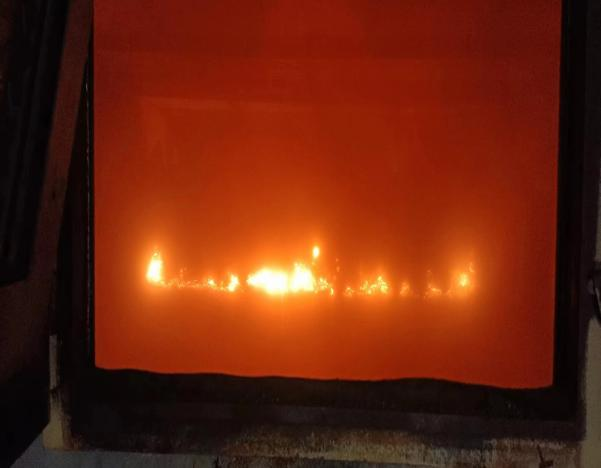
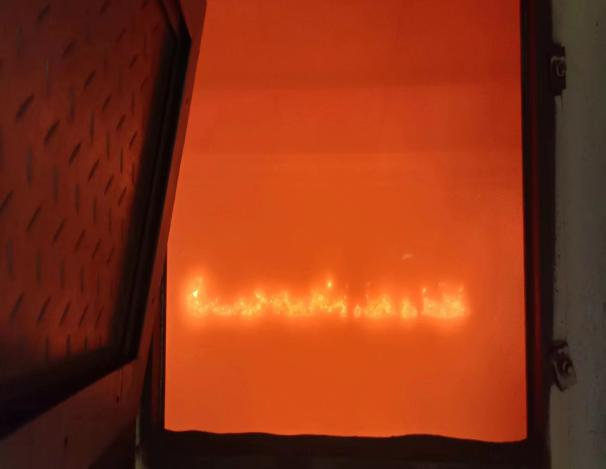
4、产生的效果:
通过一系列生产工艺技术改造措施的实施,大东海钢铁新3#烧结机的料层厚度已经达到900mm超厚布料的作业标准,随着料层厚度进一步提升,烧结各项生产、技术指标都得到了一定的优化。
其中高炉粉率降低了0.24%、转鼓指数提升了0.25%、吨矿固体燃耗降低了4.54公斤,而且随着成矿率的改善利用系数提升了0.025%。
表3 攻关前后部分指标对比情况表
|
时间 |
料厚(mm) |
高炉粉率(%) |
转鼓强度(%) |
固体燃耗(kg/t) |
利用系数(t/m2.h) |
|
2023.01~05 |
850 |
13.46 |
76.99 |
55.47 |
1.537 |
|
2023.06~11 |
900 |
13.22 |
77.24 |
50.93 |
1.562 |
|
对比 |
+50 |
-0.24 |
+0.25 |
-4.54 |
+0.025 |
5、结语:
5.1 大东海钢铁新3#烧结机通过对机械化料场造堆操作的细致化管理、优化源头的配矿结构、混配系统加水方式的改进、生产工艺制度的优化、烧结机布料装置的升级、松料器的改进这些技改措施的实施。 烧结机台车实现了超厚布料,并且也有利于料面平整度的控制,点火强度也有了一定的改善,表层返矿量也明显减少。可以说超厚料层布料提升成品率的攻关效果显著。
5.2 台车超厚布料稳定实施之后,有效减少了料层厚度的波动对烧结过程的影响,改善了烧结生产条件。
同时烧结矿产、质量明显提升,吨矿固提燃料消耗也下降明显,各项生产技术质量指标均不同程度也得到了改善,有利于烧结机生产的稳定、顺行。