

郭会良1 李智2 纪召毅1
(1.山东泰山钢铁集团有限公司,山东济南,271100
2.上海珺凌优配科技服务有限公司,上海浦东新区, 201308)
摘要:本文聚焦智能配矿软件在烧结配矿及炼铁中的应用,旨在解决传统人工配矿精度低、效率差等问题。研究选用上海珺凌优配科技的配矿软件,以某钢铁企业12种含铁原料为对象,从特定资源寻优、市场资源求解、生产边界突破三方面展开实验,同时验证软件准确性与稳定性。实验结果显示,放开矿种配比限制、增加市场资源库矿种、适当突破柔性生产边界,均能有效降低铁水成本,其中完全无限制混配降本67.08元/吨,新增2种矿种降本43.99元/吨。软件配矿方案可行且稳定,烧结矿性能达标,预测值与实际值总偏差仅0.655%。该软件融合线性规划、遗传算法及机器学习算法,可实现多约束下的配矿优化。
关键字:智能;配矿软件;烧结;炼铁;稳定性
1 前言
在钢铁生产流程中,烧结工序是炼铁的重要准备环节,其生产的烧结矿是高炉炼铁的主要原料。传统的配矿方式主要依赖人工经验,存在配矿精度低、效率差、难以适应复杂多变的生产需求等问题,严重制约了烧结生产的进一步优化。智能配矿软件的出现为烧结生产带来了新的变革。它利用先进的信息技术、数据分析算法和自动化控制手段,能够实现对矿石资源的精确调配和烧结过程的智能控制,从而在提升生产效率、降低成本、保障产品质量等方面发挥关键作用。
国外在智能配矿[1,2]软件的研究和应用方面起步较早,一些发达国家的矿业企业和科研机构在这一领域取得了显著成果。国内对于智能配矿软件的研究虽然相对起步较晚[3-5],但近年来随着国内钢铁行业对智能化生产的重视和需求的增加,相关研究也取得了快速发展。一些企业已经成功开发并应用了智能配矿软件,实现了配矿过程的自动化和智能化,在提升生产效率和产品质量方面取得了明显成效。例如安徽工业大学的团队开发的第三代 “智能配矿模型” 分别在宝武马钢和江苏永钢集团上线运行,吨钢碳排放减少10-20kg,吨铁成本降低3-6元 。
然而,现有研究仍存在一些不足之处[6-8]。一方面,虽然部分智能配矿软件在一定程度上实现了配矿的优化,但对于复杂多变的矿石性质和生产条件,其适应性和灵活性还有待进一步提高;另一方面,在智能配矿软件与烧结生产全流程的深度融合方面,还存在数据共享不充分、系统协同性不足等问题,导致智能配矿软件的优势未能得到充分发挥。
本研究的创新点在于,将从多维度深入分析智能配矿软件在烧结生产中的应用,不仅关注配矿方案的优化,还将重点研究智能配矿软件与烧结生产各环节的深度融合机制,通过建立更加完善的数据共享和协同控制体系,提高智能配矿软件的适应性和协同性,为烧结生产的智能化升级提供更具针对性和实用性的解决方案。
2 实验材料与方法
2.1实验原材料
本实验的原材料选自某钢铁企业实际生产的矿粉,共计12中含铁物料,其主要化成分见表1。
表1 原材料的成分/%
|
种类 |
A |
B |
C |
D |
E |
F |
G |
H |
I |
J |
K |
L |
|
水份 |
6.60 |
5.5 |
3.00 |
6.20 |
1.05 |
9.00 |
4.20 |
9.00 |
18.00 |
15.00 |
9.50 |
7.90 |
|
TFe |
60.40 |
58.50 |
54.50 |
59.00 |
35.00 |
61.50 |
40.00 |
55.50 |
45.00 |
45.00 |
63.50 |
62.56 |
|
SiO2 |
4.60 |
6.2 |
6.00 |
5.85 |
6.60 |
3.60 |
7.10 |
14.00 |
3.50 |
4.90 |
3.00 |
5.00 |
|
CaO |
0.04 |
0.03 |
11.80 |
0.10 |
7.65 |
0.09 |
19.00 |
0.10 |
0.40 |
12.00 |
0.80 |
0.17 |
|
MgO |
0.02 |
0.03 |
2.20 |
0.07 |
2.50 |
0.06 |
3.30 |
0.07 |
0.03 |
0.01 |
2.50 |
0.50 |
|
Al2O3 |
3.50 |
3.3 |
2.20 |
2.87 |
3.64 |
2.05 |
0.50 |
2.01 |
12.50 |
2.60 |
1.00 |
1.66 |
|
S |
0.02 |
0.03 |
0.04 |
0.02 |
0.10 |
0.02 |
0.02 |
0.07 |
0.01 |
0.03 |
0.40 |
0.03 |
|
烧损 |
6.00 |
6.5 |
0.00 |
6.50 |
36.00 |
6.04 |
1.00 |
2.78 |
7.76 |
30.00 |
1.50 |
3.15 |
从表1中可以看出,A、B、D、F、K、L矿粉TFe品位都在60%以上,属于高品位含铁料,C、D、H属于中品位含铁料,TFe>55%,剩余为低品位含铁料或冶金固废,C、G、H、K烧损极低,属于类似于磁铁矿或固废性质的含铁料。
2.2实验软件
本研究选用的软件为上海珺凌优配科技服务有限公司开发的配矿软件,该软件主要具备配煤模型、球团模型、混匀模型、炼铁模型、一体化模型、产销宝模型等,分别对应不同的岗位和管理阶段。本研究重点以烧结配矿为基础对一体化模型进行专项分析,该模型具备特定资源寻优、市场资源求解、生产边界突破等特点,可满足钢铁企业在复杂工况下的降本增效。
2.3实验方法
本研究以上述12种含铁原料作为烧结主原料,以软件的算法为基础,在特定资源寻优、市场资源求解、生产边界突破3个方面进行配矿模型,最终以铁水成本和生产指标作为评价标准,同时,根据测算结果进行实际生产,反馈测算结果的准确性和可实施性。
3 实验结果与分析
3.1 特定资源寻优
在该项研究中,针对某钢铁企业给出的12中原材料及其现有配比,根据软件的性能进行限制或放开某些权限,给出精确的测试结果,见表2。
表2 特定资源寻优结果
|
方案 |
成本/元 |
A |
B |
C |
D |
E |
F |
G |
H |
I |
J |
K |
L |
|
基准/% |
2677.38 |
20 |
8 |
5 |
4.5 |
1.5 |
10 |
2 |
20 |
1.5 |
2.5 |
10 |
15 |
|
方案1/% |
2671.33 |
20 |
8.31 |
1.99 |
7.83 |
0.04 |
9.37 |
4.44 |
11.93 |
3.39 |
3.96 |
18.22 |
10.52 |
|
方案2/% |
2661.76 |
24.96 |
7.93 |
2.94 |
6.92 |
0.09 |
10.31 |
4.39 |
13.22 |
1.91 |
4.01 |
16.34 |
6.98 |
|
方案3/% |
2639.92 |
22.71 |
6.13 |
1.38 |
4.99 |
0.07 |
13.69 |
3.49 |
11.96 |
2.01 |
4.19 |
16.34 |
13.04 |
|
方案4/% |
2622.23 |
27.39 |
4.39 |
1.11 |
3.67 |
0.11 |
12.69 |
3.37 |
10.69 |
1.99 |
1.39 |
11.81 |
21.39 |
|
方案5/% |
2610.3 |
33.72 |
3.98 |
1 |
3.07 |
0.02 |
16.38 |
2.21 |
6.67 |
0.07 |
1.12 |
4.49 |
27.27 |
表2中基准值为现行方案,方案1为固定A矿种配比为20%,其它原料配比按原有设定范围进行优化;方案2为取消A矿种的限制,其它原料配比按原有设定范围进行优化;方案3为取消A和F矿种的限制,其它原料配比按原有设定范围进行优化;方案4为取消A、F和L矿种的限制,其它原料配比按原有设定范围进行优化;方案5为取消所有矿种的限制,对12种原材料进行极限混配。
从表中可以看出,基准方案的铁水成本为2677.38元/吨,方案1至方案5的铁水成本分别为267.33、2661.76、2639.92、2622.23和2610.30元/吨,分别较基准方案降低6.05、15.62、37.46、55.15和67.08元/吨,即放开的限制越多,铁水成本降低越多。且根据现场实际生产情况,除方案5存在采购及现场库存困难之外,其他5个方案均为可行。
3.2 市场资源求解
市场资源求解是根据软件原有的数据库,增添或取消原料种类,实现铁前降本的效果。软件的资源库可定期更新,兼顾港口库存、运输协调、厂内生产等诸多因素,可实现精准抓取优质资源。其运行结果见表3。
表3 市场资源求解结果
|
方案 |
成本/元 |
A |
B |
C |
D |
E |
F |
G |
H |
I |
J |
K |
L |
M |
N |
|
基准/% |
2677.38 |
20 |
8 |
5 |
4.5 |
1.5 |
10 |
2 |
20 |
1.5 |
2.5 |
10 |
15 |
0 |
0 |
|
方案1/% |
2652.22 |
22.93 |
0 |
2.99 |
7.36 |
0.1 |
11.38 |
3.34 |
14.39 |
1.08 |
3.37 |
14.38 |
7.07 |
11.61 |
0 |
|
方案2/% |
2633.39 |
19.37 |
1.39 |
1.97 |
5.11 |
1.01 |
12.37 |
2.22 |
10.39 |
2 |
3.34 |
11.39 |
9.91 |
10.33 |
9.34 |
表3中基准值为现有方案,方案1是增加M这一新矿种,与原有的12种矿物进行烧结混配,方案2是同时增加M和N这两种新矿种,使配矿资源增加到14种。从表中可以看出,方案1较基准方案,极大提高了M的配比,且B矿种的配比降为0,这说明矿种M的性价比远高于B,可实现完全替代,且折合到铁水成本中方案1较基准方案降本25.16元/吨。方案2中M和N的矿物配比较基准方案增幅较大,同时B、C、H、L矿种有不同程度的降幅,最终实现铁水成本降低43.99元/吨。这可说明,增加资源库中原材料的种类,可提供更优的生产方案,实现铁水成本大幅度降低。
3.3 生产边界突破
在实际生产中,存在因场地、设备、人员的极限而产生的生产参数的边界,有些生产边界无法改变,如设备大小、场地库存、工作时长等,也有些生产边界较为柔性,可适当突破,如入炉品位、烧结冶金性能、高炉锌负荷等,某些生产边界的突破或调整有时能降低生产成本,起到良好的经济效果。
在该项测试中, 基准方案为原有的生产方案,方案1为原料种类进行突破,将原有的12中原材料增加至40中,进行混配,但是要满足高炉的边界条件;方案2是在12中生产原料的前提下,将高炉锌负荷提高至0.45kg/t;方案3是在方案2的基础上继续突破钛负荷的边界;方案4是在方案3的基础上突破炉渣Mg/Al的边界。其结果见表4。
表4 生产边界突破结果
|
方案 |
成本/元 |
高炉Ti负荷(kg/t) |
高炉钾负荷(kg/t) |
高炉钠负荷(kg/t) |
高炉锌负荷(kg/t) |
烧结矿钛含量(%) |
炉渣Mg/Al |
渣中铝/% |
|
基准 |
2677.38 |
5.033 |
2.237 |
1.466 |
0.396 |
0.333 |
0.6 |
15.886 |
|
方案1 |
2646.34 |
5.024 |
2.211 |
1.399 |
0.397 |
0.318 |
0.6 |
15.834 |
|
方案2 |
2670.19 |
5.111 |
2.234 |
1.439 |
0.45 |
0.326 |
0.6 |
15.813 |
|
方案3 |
2659.34 |
6.124 |
2.241 |
1.417 |
0.45 |
0.417 |
0.6 |
15.837 |
|
方案4 |
2648.79 |
6.323 |
2.294 |
1.434 |
0.45 |
0.421 |
0.5 |
15.994 |
从表4中可以看出,随着边界突破越多,铁水成本越低,尤其是方案4,较基准方案降本28.59元/吨,但是在实际生产中,边界的突破会带来较多不确定因素,且会导致高炉不同程度的受损、铁水指标下降等危害,需要谨慎处理。通过现场设备和人员的调查,上述方案除方案4外都可稳定实施。
4 烧结矿性能分析与生产偏差分析
为验证配矿软件的准确性,对生产边界突破方案里面的方案1和方案2进行实际的配矿和高炉的生产,并以基准方案为参考,待稳定运行后对烧结矿的性能和生产偏差进行综合分析。
4.1 烧结矿性能分析
对基准样品和方案1、方案2的烧结矿样品进行冶金性能分析,其结果见表5。
表5 烧结矿冶金性能对比
|
项目 |
含粉(<5mm)/% |
转鼓强度/% |
低温还原粉化率/% |
平均粒径/mm |
|
基准 |
4.77 |
78.34 |
71.34 |
20.81 |
|
方案1 |
4.79 |
78.34 |
71.44 |
20.80 |
|
方案2 |
4.82 |
78.49 |
71.67 |
21.03 |
从表5中可以看出,在原料种类增加至40种时进行烧结配矿,烧结矿的含粉、低温还原粉化率都有不同程度的提高,转鼓强度和平均粒径几乎与基准值相当。而在原料种类为12种,放开高炉锌负荷的限制时,烧结矿的含粉、转鼓强度、低温还原粉化率和平均粒径都显著提升,验证了智能配矿软件的可行性。
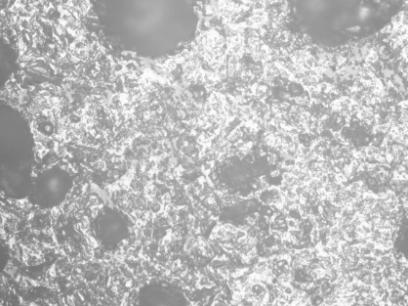
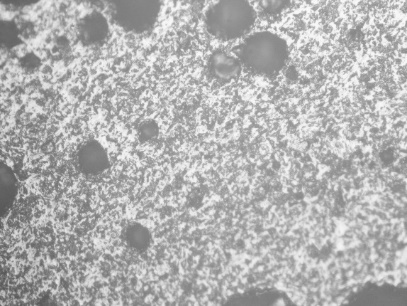
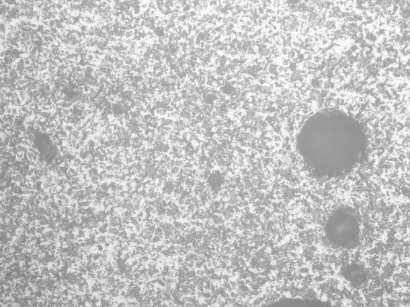
图1 烧结矿微观结构对比
左-基准值;中-方案1;右-方案2
在上述三种生产方案下,分别取稳定生产中的烧结矿,进行200倍下的矿相分析,其相应图像见图1。从图中可以提看出,基准条件下,烧结矿存在较多孔洞,尤其是出现薄壁大孔现象,且孔洞分布不均匀,铁酸钙含量较少,这可能会导致冶金性能变差。而在方案1和方案2中,孔洞现象得到缓解,尤其是薄壁大孔现象减少,孔洞分布均匀,烧结矿的微观结构得到提升。
4.2 生产偏差分析
上述生产方案稳定时,对高炉的数据进行采集,其理论值与实际值的对比见表6。
表6 软件稳定性对比
|
方案 |
成本/元 |
高炉Ti负荷(kg/t) |
高炉Ti负荷(kg/t) |
高炉钾负荷(kg/t) |
高炉钠负荷(kg/t) |
高炉锌负荷(kg/t) |
烧结矿钛含量(%) |
炉渣Mg/Al |
|
方案1理论值 |
2646.34 |
5.024 |
2.211 |
1.399 |
0.397 |
0.318 |
0.6 |
15.834 |
|
方案1实际值 |
2649.19 |
5.097 |
2.207 |
1.424 |
0.407 |
0.310 |
0.612 |
15.924 |
|
方案2理论值 |
2670.19 |
5.111 |
2.234 |
1.439 |
0.45 |
0.326 |
0.6 |
15.813 |
|
方案2实际值 |
2673.37 |
5.132 |
2.297 |
1.429 |
0.455 |
0.334 |
0.587 |
15.992 |
从表6中可以看出,除铁水成分之外,其他数据的理论值与实际值相差极小,如高炉钠负荷仅相差0.005kg/t,而高炉的铁水成本最高也相差3.18元。上述偏差按百分比计算,相差最小的为方案1的铁水成分,仅占0.11%,最大的为方案1的高炉锌负荷,为2.58%。上述数据的总和百分比偏差为0.655%。此外,这些偏差多数为正偏差,即实际值高于理论值。
综上,软件预测的稳定性较高。
5 软件算法基本原理
智能配矿软件的核心在于运用先进的算法模型对矿石资源进行优化调配,以满足烧结生产在化学成分、物理性能等多方面的严格要求。其中,线性规划算法是一种常用的优化算法,它通过建立数学模型,将配矿过程中的各种约束条件,如矿石的化学成分、品位、产量要求以及成本限制等,转化为线性等式或不等式,然后在满足这些约束条件的前提下,求解出使目标函数(如成本最低、质量最优等)达到最优的配矿方案。
以成本最低为目标函数为例,假设共有n种矿石可供选择,每种矿石的单价为ci(i=1,2,⋯,n),配矿中每种矿石的用量为xi,则目标函数可表示如下:
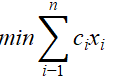
同时,存在如铁含量、硅含量、碱度等化学成分约束条件,例如对于铁含量的约束,可表示如下方式:
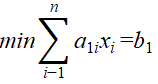
其中a1i表示第i种矿石中的铁含量,b1为烧结矿要求的铁含量标准,通过求解这一数学模型,即可得到在满足各种化学成分要求下成本最低的配矿方案。
遗传算法则模拟自然界生物进化过程中的遗传、变异和选择机制来寻找最优解。在配矿问题中,首先将配矿方案进行编码,形成一个个染色体,每个染色体代表一种可能的配矿组合。然后根据设定的适应度函数(如与目标化学成分的接近程度、成本高低等)对每个染色体进行评估,适应度高的染色体有更大的概率被选择进行遗传操作,产生新的后代染色体。在遗传过程中,通过交叉和变异等操作,不断产生新的配矿方案,并逐渐淘汰适应度低的方案,使种群朝着更优的方向进化,最终找到接近最优的配矿方案。
在实际应用中,智能配矿软件还会结合机器学习算法,对大量的历史配矿数据和生产数据进行学习和分析,不断优化算法模型的参数和结构,提高配矿方案的准确性和适应性。例如,通过对不同时期矿石的特性、生产工艺条件以及配矿效果等数据的学习,模型能够自动识别出矿石性质与配矿方案之间的潜在关系,从而在面对新的矿石资源和生产需求时,能够更快速、准确地制定出合理的配矿方案。
6结论
通过上述分析,可得出如下结论:
(1)特定资源寻优中,放开矿种配比限制越多,铁水成本降得越多,完全无限制混配降本 67.08元/吨,除极限混配外,其余方案可行。
(2)增加市场资源库矿种可降本,新增 2 种矿种时,铁水成本较基准降 43.99 元/吨,高性价比矿种可替代低性价比的。
(3)适当突破柔性生产边界能降本,但过度突破会致高炉受损等风险,需谨慎。
(4)软件配矿方案可行且稳定,烧结矿性能达标,预测值与实际值总偏差仅0.655%。
(5)软件结合线性规划等算法,可实现多约束下配矿优化,适配复杂生产需求。
参考文献
[1] 秦火轮,提高炼铁配矿经济效益的方法与实践[J].冶金与材料,2025,45(06):184-186.
[2] 章新宇,潘从元,袁溢等,烧结优化配矿研究现状[J].中国冶金,2025,35(07):96-108.
[3] 徐英杰,王延江,佘雪峰等,烧结配矿智能优化算法的对比分析[J].河北冶金,2025(08):14-19+61.
[4] 王晓磊,王宁,赵伟等,某钢铁厂定制优化配矿方案探索及实践[J].矿业工程,2025,23(04):62-68.
[5] 肖学文,王刚,李牧明等,基于炼铁多目标系统优化的一体化配矿技术[J].钢铁,2025,60(05):31-41.
[6] 周文福,高炉配矿工艺中的成本控制研究[J].冶金与材料,2025,45(01):131-133.
[7] 赵鸿波,姜鑫,何亮等,基于优质低成本的烧结配矿[J].河北冶金,2025(01):55-61.
[8] 白永强,郭晓霜,张庆东,铁前混配矿技术现状及发展方向[J].烧结球团,2024,49(05):1-8.