

王征 1,2 任学勤 1,2 杨 洋 1,2 胡亚雄 1,2 张 翔 1,2 杨永磊 1,2
(1.河北钢铁集团沙河中关铁矿有限公司;2.河北省复杂铁矿低碳智能高效开采技术创新中心)
摘要:磨矿作业是矿物加工过程中的关键环节,其运行效率与稳定性直接影响选矿技术指标与整体经济效益。针对传统磨矿生产过程中依赖人工经验、控制滞后、稳定性差等问题,专家系统作为一种典型的人工智能技术,为磨矿过程的智能化升级提供了有效路径。本文以河钢矿业中关铁矿磨矿系统为具体研究对象,首先分析了其磨矿工艺流程现状及存在的核心问题,如给矿不均、负荷波动、浓度与粒度检测缺失等。在此基础上,结合专家系统在知识表示、推理机制及自学习方面的理论研究,提出了一套集“感知-决策-执行”于一体的磨矿专家系统综合建设方案。该方案核心内容包括:(1)通过引入矿石AI堵料分析仪、磨音频谱分析仪、Na-22浓度计、测径式粒度仪等先进检测设备,构建了多源、高精度的过程参数感知层;(2)对基础自动化系统进行升级,实现设备一键启停、自动倒料等,为上层智能控制奠定坚实基础;(3)建立了针对半自磨机负荷与浓度、旋流器分级效率的针对性控制策略和多变量协调控制模型;(4)设计了从数据采集、模型建立、离线测试到在线投用的系统化实施步骤。
关键词:专家系统;磨矿过程;智能控制;多源数据融合;中关铁矿;过程优化
引言
矿业是国民经济的基础产业,选矿作为将原矿富集为精矿的关键过程,其技术水平直接关系到资源综合利用率和企业的核心竞争力。磨矿作为选矿核心工序,不仅电耗占选矿厂总电耗 50% 以上,其运行状态还直接决定后续磁选的给料指标,影响精矿品位与金属回收率。但磨矿过程具有大滞后、非线性、多变量耦合的复杂性[1],受矿石性质、钢球配比等多重因素影响,国内多数选矿厂仍依靠人工经验调节磨矿环节,存在操作波动大、异常工况响应滞后、生产数据未深度挖掘等问题,难以维持最优生产工况,还易引发设备故障与生产中断。
为破解这一难题,将人工智能技术应用于磨矿过程控制成为必然趋势。专家系统作为人工智能的重要分支,能模拟领域专家的决策思维,通过知识库和推理机解决复杂问题[2,3]。将该技术应用于磨矿环节,可将专业人员的经验知识形成自动执行的智能控制策略,对稳定生产、提升效率、减少人为干预具有重要的理论与现实意义。
磨矿专家系统的应用探索始于国际,20 世纪 70 年代,矿物加工领域开始引入该技术,美国Mountain Tech的SAG Mill Expert系统是早期代表,其通过规则库结合磨机功率、磨音等参数判断负荷状态,给出工艺调整建议[4,5]。21世纪以来,传感器、计算机技术与数据驱动建模方法的发展,推动磨矿专家系统迈入新阶段,形成分层优化的智能控制架构[6]。在国内,随着“智慧矿山”建设的推进,磨矿智能化改造需求迫切,众多科研院所与企业开展相关研究实践,多款磨矿专家系统已在矿山落地并取得显著经济效益[7]。但因各矿山的矿石性质、工艺流程存在差异,定制化设计与实施磨矿专家系统,仍是当前国内该领域的研究和应用主流。本文以河钢矿业中关铁矿磨矿专家系统建设项目为具体案例,系统地阐述一套完整的磨矿专家系统从需求分析、方案设计到实施落地的全过程。
1.专家系统构成与磨矿工艺基础
1.1 专家系统的核心模块
专家系统是一种模拟人类专家解决特定领域问题的计算机程序系统。其核心结构通常包括知识库、推理机、综合数据库、知识获取机制、解释机制和人机接口六个部分[2,3]。
知识库:是专家系统的核心,存储了从领域专家处获取的专门知识、经验和启发式规则。
推理机:是专家系统的“大脑”[2],负责控制并执行对问题的推理过程。它基于知识库中的知识,按照一定的推理策略从已知事实推导出结论。
综合数据库:用于存储推理过程中所需的原始数据、中间结果和最终结论。
知识获取机制:是知识库与领域专家交互的桥梁,负责将专家知识转化为计算机可识别和利用的形式。
解释机制:能够向用户解释系统的推理过程和行为。
人机接口:是系统与用户进行信息交互的界面。
1.2 磨矿工艺流程及关键参数
中关铁矿的磨矿工艺流程采用典型的“半自磨-球磨-旋流器分级”流程。主要设备包括两台C6.7x2.6半自磨机、两台C3.2x4.5溢流型球磨机以及两组C500x6旋流器组。
其基本流程为:原矿经电振给料机送至半自磨机,半自磨机兼具破碎和研磨功能,其排矿经直线筛筛分,筛上物料返回半自磨机,筛下物料与球磨机排矿一同进入泵池,再由渣浆泵输送至旋流器组进行分级。旋流器的底流(粗颗粒)返回球磨机进行再磨,溢流(细颗粒)则进入后续选别作业。
该流程中,以下几个关键参数对磨矿效果至关重要。半自磨机负荷:反映了磨机内矿石和介质的充填情况,是防止“胀肚”和空转的核心参数。磨矿浓度:指矿浆中固体含量的百分比。旋流器给矿浓度与压力:直接影响旋流器的分级效率和溢流粒度。溢流粒度:是磨矿产品的最终质量指标。
1.3 中关铁矿磨矿系统现状与问题分析
根据项目方案描述,中关铁矿磨矿系统在实施专家系统前,虽已部署基础自动化系统,但在精确控制方面存在明显短板,具体问题如下:
a.给矿控制环节:电振给料机常因矿石潮湿、块度不均而发生堵料,现有的定值给矿闭环控制因此难以稳定运行,给矿均匀性无法保证。
b.负荷监测环节:磨机负荷状态仍需人工凭经验根据功率和磨音信号进行判断,未实现基于负荷的自动给矿控制,涨肚风险高。
c.浓度控制环节:一段磨机给矿水闭环投用率低,多依赖手动调节,磨矿浓度波动大。旋流器给矿管道未安装浓度计,无法实现对分级前浓度的检测与控制。
d.粒度检测环节:旋流器溢流粒度依赖人工取样和实验室化验,数据反馈严重滞后,无法用于实时闭环控制。
e.泵池与旋流器控制环节:泵池补加水流量计损坏,液位控制不精确。旋流器组数调整依赖人工经验,无法根据给矿压力、浓度等变化自动优化。
2.中关铁矿磨矿专家系统总体设计方案
2.1 系统设计目标与原则
中关铁矿磨矿专家系统的设计总体目标是:在保证安全生产的前提下,通过智能化手段,实现磨矿分级过程的稳定化、高效化、无人化运行。系统设计遵循以下原则:
可靠性原则:系统必须能长期稳定运行,具备完善的故障自诊断和安全联锁机制,在异常情况下能无扰切换至安全模式。
先进性原则:采用成熟的先进检测技术(如AI视觉、频谱分析)和智能算法,确保系统技术领先。
开放性原则:系统架构应开放,便于与现有DCS系统集成,并支持未来功能的扩展和新技术的接入。
易用性原则:人机界面友好,操作简便,并提供清晰的系统状态显示和决策解释。
2.2 系统总体架构
中关铁矿磨矿专家系统采用分层分布式架构,自下而上可分为“感知层”、“硬件层”、“服务层”和“应用层”(如图1所示)。
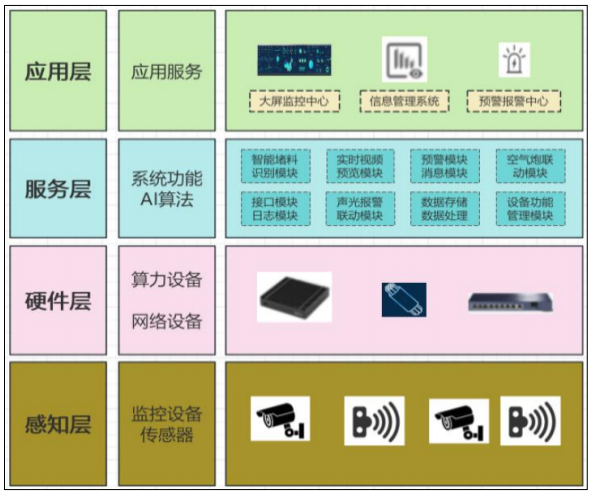
图1 专家系统架构示意图
感知层:是本系统的感知与执行终端。包括新增和升级的各种检测仪表(AI摄像头、磨音分析仪、浓度计、粒度仪、流量计等)和执行机构(给料机变频器、调节阀、渣浆泵变频器、空气炮等)。
硬件层:以现有的DCS/PLC系统为核心,负责接收底层仪表信号,执行基本的PID调节、顺序控制和设备联锁。
服务层:即专家系统核心平台。它通过工业网络接口从DCS系统实时获取全流程数据,运行内嵌的知识库、推理机和优化控制模型,经过综合推理和计算后,向DCS系统发送优化的设定值。
应用层:为操作员和工程师提供系统监控界面。它集中展示专家系统的决策建议、关键参数趋势、报警信息,并允许操作员对专家系统的控制模式进行选择。
3.系统核心模块的关键技术实现
3.1 基于多源信息感知的智能检测系统
本项目通过部署一系列先进检测仪表,构建了高精度的过程感知网络。
a.基于AI视觉的堵料智能分析仪:在电振给料机下料口上方安装防尘防水工业相机,持续采集下料口图像。利用深度学习中的卷积神经网络模型,对大量标注的“正常”和“堵料”图像进行训练,使模型能够自动识别堵料特征。
b.基于频谱分析的磨机负荷监测仪:在半自磨机筒体旁安装高灵敏度acoustic传感器,采集磨机运行时产生的噪声。磨机内的负荷状态会直接影响噪声的强度和频率分布。通过时频联合域分析技术,提取磨音信号的特征频谱,建立频谱特征与磨机负荷之间的对应关系模型,可以更准确地预警“胀肚”和“空砸”现象,为给矿控制提供可靠依据(如图2所示)。
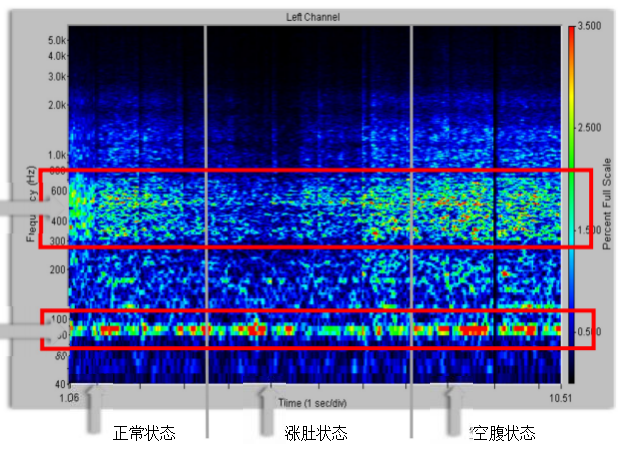
图2 磨音频谱分析仪后台效果图
c.基于核技术的矿浆浓度计与测径式粒度仪。Na-22浓度计原理:利用低活度Na-22放射源发出的γ射线穿透矿浆管道,射线强度会因被固体吸收而衰减。探测器接收到的射线强度与矿浆的固体浓度成反比。通过测量衰减程度即可精确计算出实时浓度(如图3所示)。
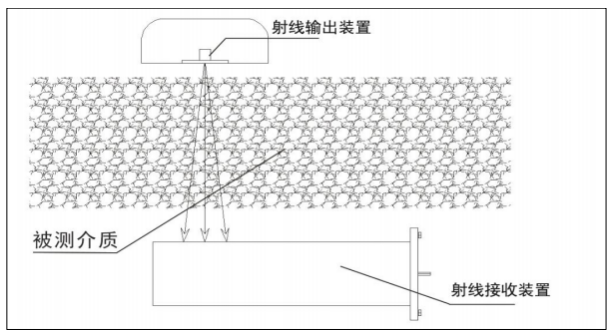
图3 Na22浓度计原理图
测径式粒度仪原理:DF-PSI粒度仪采用直接测量法。探测器深入流动的矿浆中,当矿粒通过检测区域时,会遮挡光线,产生一个脉冲信号,脉冲的宽度与颗粒的近似直径成正比。系统对大量颗粒进行快速、连续的测量和统计,即可得到粒度分布的百分含量。该技术结果直观、稳定,为粒度闭环控制提供了实时数据基础(如图4所示)。
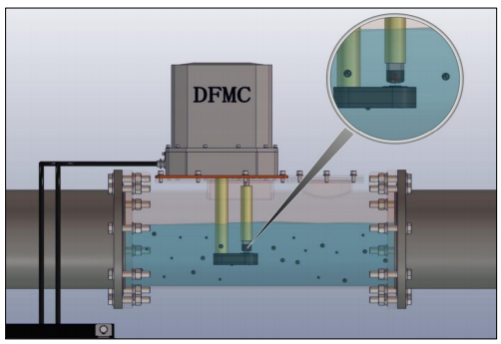
图4 DF-PSI测径式粒度仪原理示意图
3.2 基础自动化升级与执行机构改造
智能决策需通过可靠的执行机构来实现。本项目对基础自动化系统进行了针对性升级,具体内容如下:
a.一键启停功能:将原系统中分散、需单独启停的设备,按照工艺逻辑编入顺序控制程序,实现按区域的一键启停,简化操作,避免误操作。
b.电振给料机自动倒料:在给料机轴承等关键部位加装温度传感器。当监测到某台给料机温度异常升高时,系统自动报警并启动备用给料机,停止故障设备,保证给矿的连续性。
c.空气炮远程集中控制:将原本需要现场手动操作的空气炮接入PLC系统,实现中控室远程手动/自动控制。
3.3 专家系统核心控制策略与模型建立
控制系统是专家系统的“大脑”,其核心是将专家知识转化为可执行的控制逻辑。
半自磨机稳定控制模型:负荷判断:建立以“磨音”和“功率”为输入的模糊推理模型(如图5所示)。浓度控制策略:根据给矿量,按一定比例设定给水量,保证磨矿浓度稳定在工艺要求的最佳范围,磨音、功率与磨机填充率之间关系如图6所示。
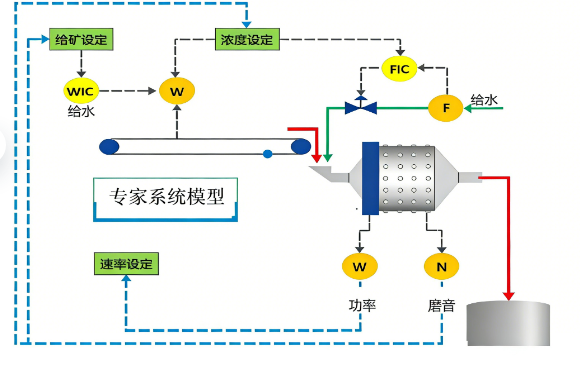
图5 半自磨机控制模型示意图
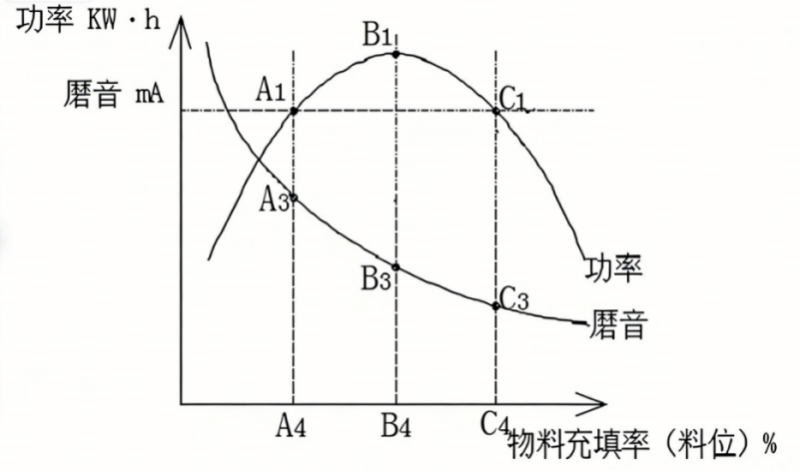
图6 磨音、功率与磨机填充率关系图
旋流器分级优化控制模型:旋流器控制是一个典型的多变量、强耦合问题。本系统以“溢流粒度”为最终控制目标,构建了多变量协调控制策略。核心思想:将旋流器给矿压力、给矿浓度、泵池液位和溢流粒度等多个参数纳入一个整体框架进行考虑。
控制策略:粒度过粗:优先增大泵池补加水量和提高渣浆泵频率。粒度过细:优先减少补加水并降低泵频。
4.系统实施、效益分析与展望
4.1 系统实施步骤
为确保项目成功,本方案制定了分阶段、稳健的实施策略:
第一阶段:基础自动化完善。首先完成所有新增仪表的安装、调试,并确保所有基础控制回路投入自动且运行稳定。
第二阶段:数据采集与知识获取。系统稳定运行后,集中采集1-2个月的生产数据,结合工艺专家的经验分析,找出关键变量之间的内在联系和控制规律。
第三阶段:模型建立与离线测试。基于历史数据,建立和训练初步的控制模型。利用历史数据回放的方式进行大量仿真测试,验证控制逻辑的正确性和鲁棒性。
第四阶段:在线试运行与优化。将专家系统投入在线运行,优化出现的问题。
4.2前景展望
展望未来,磨矿专家系统还将向着以下更深度的智能化方向发展:
1、与全流程优化的集成:将磨矿专家系统与破碎、选别等前后工序的优化系统进行集成,实现从原矿到精矿的全流程协同优化[8]。
2、自学习与自适应能力的增强:引入强化学习等算法,使系统能够根据矿石性质的变化自主调整控制策略,具备更强的适应性[9,10]。
3、数字孪生技术的应用:构建磨矿流程的高保真数字孪生模型,用于系统的超前仿真、预测性维护和操作员的模拟培训[9]。
5.结论
本文针对传统磨矿生产过程中依赖人工经验、控制滞后、多变量耦合管控难度大、运行稳定性差等行业共性痛点,以河钢集团沙河中关铁矿磨矿系统为具体研究对象,结合专家系统在推理机制与自学习方面的核心理论,开展了磨矿智能控制专家系统的设计研发与工程应用研究,构建了一套以多源智能感知为基础、以基础自动化为保障、以先进控制策略为核心的磨矿全流程智能化管控综合解决方案。
本文系统分析了专家系统的核心构成模块与磨矿工艺流程的关键控制参数,完成了中关铁矿磨矿系统的现状诊断,设计了感知层、硬件层、服务层、应用层四层分布式系统总体架构,通过引入矿石 AI 堵料分析仪、磨音频谱分析仪、Na-22 浓度计、测径式粒度仪等先进检测设备,搭建了多源、高精度的过程参数感知体系,完成了基础自动化系统的针对性升级,实现了设备一键启停、自动倒料、堵料自动清堵等功能,有效解决原有生产模式下的诸多痛点,实现磨矿过程的“安稳长满优”运行。
本研究形成的技术方案与工程实施路径,充分适配了金属矿山磨矿工序的工艺特性与现场生产实际需求,为同类选矿厂的磨矿智能化升级改造提供了可复制、可推广的实践范本,对推动我国传统矿业向数字化、智能化、低碳化转型升级,具有重要的理论参考价值与工程示范意义。
参考文献
[1] 桂卫华,阳春华,谢永芳. 选矿过程优化控制技术[M]. 北京: 科学出版社, 2018.
[2] 蔡自兴,徐光祐. 人工智能及其应用[M]. 北京: 清华大学出版社, 2016.
[3] Buchanan B G, Shortliffe E H. Rule-Based Expert Systems: The MYCIN Experiments of the Stanford Heuristic Programming Project[M]. Reading: Addison-Wesley, 1984.
[4] Tang J, Zhao W, Zhao L, et al. Intelligent optimal control system for grinding process of the gold concentration plant[C]//2009 IEEE International Conference on Control and Automation. Christchurch: IEEE, 2009: 1160-1165.
[5] Aras A, Taner H A. Recent Advances in Mining Engineering: Chromite Ore Beneficiation With Gravity Concentrators[J]. Mining & Minerals, 2023, 7(1): 45-56.
[6] 周平. 模型驱动的冶金磨矿过程运行控制研究[J]. 冶金自动化, 2015, 39(4): 12-18
[7] 代伟,柴天佑. 数据驱动的复杂磨矿过程运行优化控制方法[J]. 自动化学报,2014,40(9): 2005-2014.
[8] 周俊武,徐宁,赵建军. 选矿全流程优化与控制技术研究现状与发展趋势[J]. 有色金属(选矿部分), 2021(1): 1-10.
[9] 王福利,高宪文,贾明兴. 复杂工业过程智能优化控制[M]. 北京: 科学出版社, 2019.
[10] 周平,钱锋. 基于数据驱动的工业过程建模与优化控制[J]. 自动化学报, 2013, 39(11): 1789-1800.