

谷端宇
(河北钢铁集团滦县司家营铁矿有限公司)
摘要:随着“智能矿山”和“工业 4.0”战略的深入推进,我国金属矿山的选矿厂的自动化、信息化水平取得了显著提升,司家营铁矿选矿厂已经实现了生产过程部分设备的自动控制与关键数据的远程采集,本篇立足选矿数字孪生技术的应用现状,结合选矿数字孪生系统的未来发展趋势,优先选择工艺机理、设备性能、检测仪表、操作水平相对领先的磨矿分级工段,优先实现机理+ 数据的融合,把“可视化静态监视”升级为具有“可计算 + 可预测 + 可仿真”能力的磨矿数字孪生系统。
关键字:智能化、选矿厂、选矿工艺、流程优化、数字孪生
1引言
习近平总书记指出,加快数字中国建设,就是要适应我国发展新的历史方位,全面贯彻新发展理念,以信息化培育新动能,用新动能推动新发展,以新发展创造新辉煌。
我国铁矿资源量虽位居世界第四,但品位低、利用率低。在贫铁矿开发上,以传统的人工经验为主,自有资源产出量低。国内铁矿绝大部分为贫矿,平均品位为36.67%,目前选矿行业痛点表现为原矿变化频繁,选矿工艺机理复杂,工艺指标繁多,人工化验滞后,且指标互相影响制约,各工序环节缺少协同管控,亟需通过数字赋能传统产业转型升级,利用新一代信息化技术促进传统选矿转型升级,实现以大数据、AI为支撑的高效化、智能化生产模式。为少人化、无人化“黑灯工厂”建设、拉动企业管理模式变革提供不竭动力。
2选矿厂智能化数字孪生系统概述及其重要性
2.1系统概述
磨矿数字孪生系统的核心技术与功能设计以“数据-模型-仿真”闭环为核心,围绕磨矿分级流程的选矿机理与生产需求,从数据底座、模型构建、模拟仿真及标准化软件四个方向展开,构建全要素、高可靠、标准化的数据底座。
2.1.1多模数据采集
整合磨矿分级流程、原矿性质、干矿密度、原矿含水量、旋流器返砂比、磨机充填率、钢球尺寸、钢球添加制度等工艺参数和球磨机、旋流器、渣浆泵、给矿机等设备详细参数以及衬板参数、旋流器沉砂嘴、渣浆泵过流件等设备消耗生命周期参数。
通过标准工业协议从 DCS/PLC 实时采集矿仓料位、给矿机频率、给矿量(皮带秤)、给水量(流量计)、泵池液位(液位计)、旋流器给矿压力(压力计)、磨机功率/电流/油压(设备自带)、渣浆泵频率/电流(设备自带)等秒级模拟量数据。采集给料机、皮带机、球磨机、渣浆泵、旋流器组开关阀等设备运行信号、报警信号等开关量数据。采集矿量、水量、渣浆泵频率、浓度、粒度、液位、压力等生产指标的目标 设定值或目标区间值。
2.1.2数据预处理
实现多源数据的统一数据协议转换,实现秒级数据清洗(异常值判断、剔除,数据滤波、噪声处理等),实现数据时间对齐(实时数据和人工输入数据或检化验数据的对齐),实现缺失值插补与一致性校验,确保数据完整性与准确性。
基于实时检测生产数据的基本状态分析,构建基础工艺数据特征工程,检测参数状态(高、偏高、低、偏低、正常)、检测参数趋势走向(增加、减少、稳定、快速变化、缓慢变化)、目标偏差度(实时值和控制值偏差、检测仪表和调控仪表偏差)、数据质量置信度(实时数据可用性)等特征工程。
2.1.3工艺机理构建
系统依据生产实践经验,融合物理原理和数据智能,构建高精度、强适应性的磨矿流程数字孪生模型。构建以下模型:
流程平衡模型:基于质量守恒、进出动态平衡原理,建立磨机-泵池-旋流器闭路系统的整体平衡模型。实现入磨量、泵池水量、溢流量等检测参数的校验和返砂量、返砂比、分级效率等不可测关键参数的动态计算。
球磨机负荷模型:基于磨机进出平衡,利用入料量、泵池液位变化量、磨机功率、磨机油压等参数状态和趋势变化状态建立磨机混合充填率和磨矿浓度分析模型。
旋流器分级模型:基于旋流器进出平衡模型,通过多套 D50 粒度分离模型(考虑矿浆粘度、压力、浓度等),建立溢流粒度、溢流浓度、旋流器分级效率、返砂比综合分析模型。
泵池液位模型:基于流量平衡原理,建立泵池进料与出料的动态平衡方程,建立泵池液位模型,并为球磨机负荷模型和旋流器分级模型提供数据基础。
溢流指标模型:基于检测仪表数据和工艺机理模型数据建立溢流指标机理分析模型。
工况识别与异常检测模型:基于在线数据的人工判断经验,实现磨机“胀肚风险”、旋流器“跑粗风险”、给矿机“断矿”等异常工况的识别与预警。
2.1.4动态仿真
使用 Unity/UE5 引擎构建磨矿系统的高精度三维模型,模拟现场情景,通过实时数据驱动机理和数据模型算法,实现磨矿生产过程检测数据、预测数据、指标状态、设备状态等生产状态的数字孪生。锁定最近生产状态数据,通过人工微调变量参数(矿量、水量、浓度、压力等),实现生产状态的静态测算和静态模拟。在虚拟环境中操作人员可观察给矿量、补水量、溢流指标等参数的调整,模拟不同工况下的物料性质、产品粒度、磨机负荷变化等,仿真系统实时输出调整过程(调整方向、调整幅度、调整时序等),为操作优化提供决策支持,辅助制定最优操作方案。
2.系统建设重要性
多数传统铁矿选矿厂经多轮技改后,已在全工艺流程布设完备的工艺参数监测点位,各类生产、设备数据均可实时采集,但整体应用仅停留在数据可视化观测层面。生产调节高度依赖资深操作人员的实操经验,人为干预带来的工况波动显著,设备实际产能难以稳定发挥。受原矿粒度、含水率、给矿量等来料条件持续波动影响,中控操作人员仅能依靠人工查看实时曲线,凭经验手动调节给矿量、磨矿补水量、分级设备压力等关键参数;同时人工难以同步解析磨音、电机功率、系统压力、台时处理量等数十项参数间复杂耦合关系,很难长期将生产维持在最优运行区间,造成设备产能长期闲置浪费。厂区缺乏一体化智能分析平台支撑数据建模、多时段工况对比与最优工艺参数自动推荐,产能挖潜、产量提升缺少标准化、稳定可靠的数字化手段。
球磨机运行噪音、电机功率电流、水力分级设备压力等关键指标虽配套在线检测仪表并接入 PLC 自控系统,但对于磨音逐步衰减、电机功率缓慢上升、管路压差小幅偏移、系统压力渐进漂移等缓变性异常工况,人工很难及时识别,故障发现存在明显滞后。传统自控系统仅依靠参数瞬时上下限触发报警,不具备趋势预判、提前预警能力;故障发生后缺少完整历史工况数据存储与回溯渠道,难以精准定位故障根源,不利于问题根治。
传统选矿工艺优化工作缺少量化数据支撑,节能降耗、提质增产完全依托人工试调经验。原有生产系统数据存储容量有限,无法长期沉淀海量历史工况数据,难以量化匹配处理量、生产能耗、设备损耗三者的最优平衡点,高产与低耗两大生产目标长期存在冲突,仅依靠人工调节无法实现动态平衡。
选矿智能化数字孪生系统以提质增效、打造行业智能示范产线为核心建设目标,通过重构优化厂区自动化网络与数据管控架构,充分释放在线监测、智能自控硬件设备的应用价值,降低一线操作人员劳动强度,全面提升选矿全流程生产运营效率,打造智能化选矿标杆产线。
3、系统建设流程
3.1现场数据采集建设
完善数据采集点位,需要球磨主电机电流、功率,球磨机磨音、给料量、反砂量、震动、台时产量,旋流器进口压力、溢流压力、给矿浓度等。
采集方式使用PLC系统采集,从现有中控系统读取电流、功率、压力等标准信号,把分散数据统一收集、标准化、上传平台,准确率要求≥99%,历史数据保存半年以上。
3.2网络和服务器建设
上游接收感知层各类仪表、网关采集的实时工艺数据;向下为智能分析系统提供稳定的数据传输、存储。
整体分为三大板块:工业网络架构建设、网络安全体系建设、服务器软硬件环境建设。
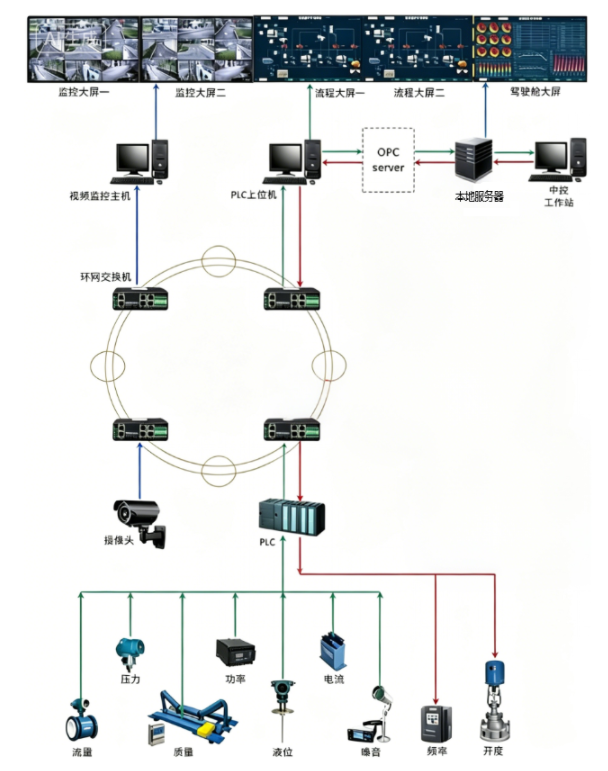
图1:系统建设图
目前工控网建设已经比较完善,符合智能分析系统建设要求。网络安全体系建设使用办公网和工控网隔离逻辑,平台只接入工控网和公司内网,管控设备访问权限,管控通信端口,仅开放数据采集、平台访问所需通信端口;所有现场网络设备统一可靠接地,配置信号防雷、电源防雷。
服务器建设配置本地服务器,部署于选矿工程师站,7*24小时运行,安装实时数据库实时上传的工艺点数据,提供低延迟实时曲线展示,部署历史数据库:长期存储所有参数历史记录,配置Web发布服务器,支持公司内网访问系统网页版。
3.3系统功能建设
3.3.1工艺流程实时监控
绘制球磨机、旋流器等设备之间的流程图,设备状态、管线介质动态上色;多类型可视化数据图表,配置实时趋势曲线,界面自适应大屏分辨率,支持信号推送至中控大屏幕,配置关键设备和系统的(球磨机、尾矿系统)专属画面。
3.3.2历史趋势分析和数据溯源
全量历史数据查询,支撑故障复盘、工艺调参追溯,可自由选择任意多个工艺参数,在同一坐标系叠加对比,支持分、时、天、周、月时间跨度的参数查询,原始数据可批量导出,方便工艺人员试验分析、编制报表;自动识别异常数据,区分真实生产波动和通讯故障,避免判断错误。
3.3.3智能预警和异常诊断
主要监测一段磨矿和尾矿的关键工艺参数,突破传统单一参数上下限报警,实现超限预警 + 渐变趋势预警 + 多参数耦合智能预警,从事后抢修转变为事前预判。分级四级阈值:提示预警、一级报警,二级报警、三级报警,一级轻微提示:参数小幅偏移,不影响生产,推送给中控操作工参考;二级重点关注:持续劣化,短期会降产量,电脑弹窗;三级紧急故障:即将停机、设备损坏,声光报警。通过识别算法识别设备参数缓慢劣化,不用等到达到阈值再报警,提前预警;多条参数组合逻辑判断,排除单一波动造成的虚假报警;建立故障知识库,预警发出后系统监测历史同类工况,推送过往故障原因,给出操作建议;系统记录每次报警的发生时间、结束时间、触发条件、处置人,统计各类问题频次,定位高频故障。
3.3.4工艺智能优化分析
基于长期历史工艺数据、实时运行参数、一线操作工经验建立智能分析模型;在产品细度合格、设备不超负载、杜绝堵磨 / 堵管多重约束前提下,自动分析当前工况,输出最优工艺操作指导方案,打破单纯依靠人工经验调节的瓶颈,实现产能挖潜、节能降耗。推荐最优工艺操作参数,释放设备产能、降低吨矿电耗,以稳定台时最大化、吨矿电耗最低两大目标建立优化模型,推荐球磨给料量,各级补水量、旋流器压力等关键设备工艺调节参数,操作工修改参数后,支持生产曲线前后对比台时、能耗情况,验证调整是否有效;将长期验证稳定、高产低耗的运行曲线保存为标准工况模板,以供参考,弱化对操作工操作经验的依赖。打造多约束工艺寻优模型,制定产能优先模型、能耗优先模型和综合均衡模型,三种模型自由切换,硬性要求设备参数边界,防止片面调整造成生产事故。
3.3.5智能生产统计和报表
替代人工手工抄写数据,自动汇总生产指标,支撑车间精细化管理、班组绩效考核,添加内置报表导出功能,球磨台时产量日报 / 周报 / 月报、吨矿电耗统计表、设备故障停机时长统计表、异常告警统计报表;计算统计每日、每周能耗变化,以图标形式展示;自定义报表组态,可根据管理人员需要的参数自定义输出报表,减少人工统计工作量,用客观数据开展生产考核,直观衡量智能化优化带来的经济效益。
4结语
在数字中国建设与智能矿山发展的双重战略指引下,依托数字孪生技术持续赋能选矿生产,不仅能够持续挖掘贫铁矿选矿生产潜力、提升资源综合利用率,降低生产运营成本与职工劳动强度,更能为国内同类低品位铁矿选矿厂智能化改造提供可复制、可落地的实践范本,助力金属矿山行业走出一条数字化、高效化、绿色化的高质量发展道路。
参考文献:
[1] 李凤英。大型铁矿选矿厂全流程智能 DCS 控制系统设计 [J]. 矿冶工程,2024,44 (5).
[2] 自然资源部。金属非金属矿山智能化建设技术导则 (试行)[S]. 北京:地质出版社,2023.
[3] 王庆凯。数字孪生在选矿磨矿流程仿真优化中的应用 [J]. 黄金,2023,44 (9).
[4] 自然资源部.DZ/T 0376-2021 智能矿山建设规范 [S]. 北京:中国标准出版社,2021.
[5] 汤健,乔俊飞。球磨机负荷软测量与磨矿自适应控制研究综述 [J]. 北京工业大学学报,2018.