

李永军 刘蹦 曹为敏 王燕军
摘 要:本文介绍了澳森特钢使用"贵金属氧化催化剂"在烧结机烟气CO治理的实际生产应用。从CO催化剂的装填、调试、工艺操作优化、日常运行维护管控等多方面进行系统技术整合和精细管理,确保烧结烟气中CO排放实测数据保持较长周期有效降低。实践表明,CO贵金属氧化催化剂的应用不仅显著降低了烧结机头烟气CO污染物排放,而且通过氧化催化反应转换所得的热量回用到脱硝系统,降低煤气消耗30%以上,达到了节能、降碳的双重目的,实现了经济价值和社会价值的统一。
关键词:烧结机烟气;CO治理;贵金属催化剂;排放控制;节能减排
1 前言
烧结是长流程钢铁联合企业的重要基础工序,同时也是钢铁企业污染物排放治理的难点和关键工艺环节。烧结机头烟气具有成分复杂、湿度高、排放量大等特点,其中CO排放量占钢铁行业CO总排放量的60%以上。环保专家指出,工业排放的CO扩散距离远,是PM2.5、PM10的重要组成部分。2018年11月,国家环境保护标准《固定污染源废气一氧化碳的测定定电位电解法》发布;2024年6月实施的《河北省重点行业环保绩效A级标准钢铁行业(长流程)》中明确提出对烧结工序CO治理的要求;2026年1月24日,新的《环境空气质量标准》正式对外发布。
2024年底,河北省将石家庄、邢台、邯郸地区钢铁企业作为CO治理试点。澳森特钢积极响应政府号召,于2024年底对全部烧结机烟气治理系统进行改造,填装CO贵金属氧化催化剂,投入CO治理的实际生产应用,达到了烧结机烟气CO显著减排的目标。
2 烧结系统一氧化碳治理装备介绍
本系统采用的主要装备包括:烧结机点火器助燃风富氧系统、烧结机微负压点火系统、烟气内循环系统、烧结机料面蒸汽喷吹系统、烧结机料面精准富氧工艺、燃料预筛分系统以及机头烟气CO贵金属氧化催化剂工艺。这些工艺和装备协同工作,形成了完整的烧结烟气CO综合治理体系。
3 烧结机CO催化剂填装
在原脱硝塔中,将原最下层NOx催化剂置换到反应器上部的备用层,CO贵金属催化剂填装于SCR脱硝反应器最下层,确保CO贵金属催化剂接受除CO外相对洁净和稳定的烟气。催化剂上层增设吹灰系统,定时进行自动清灰,保证催化剂表面清洁度,延长催化剂使用寿命。
4 工艺参数管控
依据《CO催化剂维护手册》、《烧结CO技术协议》、《烧结CO管控操作方案》指导进行操作,关键工艺参数管控如下表所示:
|
序号 |
管控项目 |
单位 |
控制指标 |
管控措施 |
|
1 |
烧结烟气进口实测CO含量(标干) |
mg/Nm³ |
≤6500 |
①根据CO含量选择性投入烟气循环系统风箱 |
|
2 |
SO₂浓度(半干法)(折算) |
mg/m³ |
≤15 |
①合理匹配消石灰使用量 |
|
3 |
NOx浓度(折算) |
mg/m³ |
≤35 |
研发自动小程序,控制氮氧化物上限数值≤35 |
|
4 |
氨逃逸(折算) |
mg/m³ |
≤8 |
研发自动小程序,调整氨水用量 |
|
5 |
烟气粉尘浓度(折算) |
mg/Nm³ |
≤10 |
定修检查与更换隐患布袋,除尘压差控制1.0-1.3KPa |
|
6 |
CO催化剂入口烟气温度 |
℃ |
≥280 |
脱硝后反应温度280-285℃ |
|
7 |
CO催化剂出口烟气温度 |
℃ |
≤315 |
根据CO催化剂出口烟气温度≤313℃调整燃烧器煤气用量 |
|
8 |
清灰系统循环间隔时间 |
h |
6 |
跟踪清扫系统运行情况,确保吹灰系统正常工作 |
5 生产工艺优化调整降低烟气中进口CO含量
5.1 台车布料工作精细管理
利用厚料层烧结自动蓄热的原理,选型安装布料激光测厚仪,实现布料厚度精准检测,将布料厚度提升到900±10mm,有效改善烧结过程的均匀性和稳定性。
5.2 点火器微负压设施联动管控
点火器下方微负压设施和炉膛温度实施联动管控。高炉煤气压力波动时,烧结机烟气CO含量呈强正相关波动。日常生产状态下,1#风箱负压为总管负压1/2±0.5kPa,2#风箱负压为1#负压+1±0.5kPa,3#风箱负压为1#负压+2.5±0.5kPa。当高炉煤气出现波动时,微负压实施联动管理,有效抑制CO含量的异常波动。
5.3 燃料粒度严格控制
燃料粒度过细时,燃烧速度加快,燃烧带高温保持时间短,影响烧结矿液相量和成品率,燃耗同步增加,但烧结机烟气CO含量降低;粒度过粗时,在布料时很容易造成燃料的偏析,同时烧结过程中燃烧带过宽,机尾断面红层厚,烧结机烟气CO含量升高。适宜的燃料粒度是保证烧结进口烟气CO含量波动小的重要环节。经实践验证,在正常原料结构条件下,破碎后燃料粒度管控标准稳定为:<1mm占比35-40%,1-3mm比例38-45%。
5.4 脱硝塔热风炉燃烧器优化
由于CO贵金属氧化催化剂运行产生的热量,通过GGH换热至原烟气进行放热,直接减少燃烧器对原烟气加热使用的煤气量。煤气调节阀由原来40-60%调整下降至10-30%调整,容易造成煤气流量过小导致烧嘴熄火现象。因此对脱硝塔热风炉燃烧器进行再优化,以实现工况匹配、功率匹配,确保燃烧稳定性。
5.5 料面喷吹蒸汽优化
对料面喷吹蒸汽的品种、温度、喷吹位置进行了再优化,进一步提升蒸汽喷吹效果,降低CO生成量。
5.6 烟气循环取风位置优化
对烟气循环取风位置、补氧位置和方式进行再优化,提高烟气循环利用效率,降低CO排放。
6 CO贵金属催化剂操作与维护
6.1 催化剂激活与升温
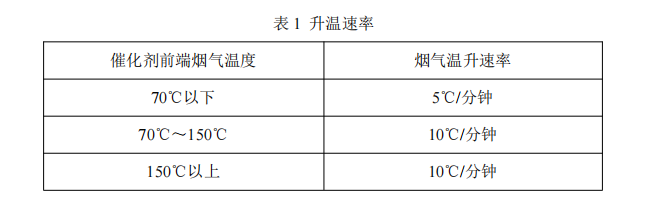
催化剂安装完成后,烧结系统开机送烟气前,需单独启动脱硝燃烧器升温,对其进行"激活"。在催化剂升温过程中,为防止催化剂表面生成冷凝水,升温速率不能低于5℃/分钟。每次CO贵金属催化剂通入烟气前,需要使用燃烧器进行脱硫脱硝塔烟气小循环工艺操作,提前对催化剂进行预热,温度达标之后将烟气引入脱硫塔和SCR脱硝反应器内,进行SO₂、NOx脱除后,再进行CO的脱除。
图1 催化剂升温速率控制要求
6.2 操作注意事项
①催化剂不宜在超出温度设定范围的烟气条件下长期运行,以免催化剂失活(催化剂温度上限为350℃)。
②受流经烟气的高浓度SO₂和湿度的影响,催化剂的活性将会迅速降低、失活。其失活程度受接触烟气SO₂的浓度、与高浓度SO₂和高湿度烟气接触的时间和温度等因素的影响。正常生产开停机过程中烟气控制SO₂<15mg/m³,避免在高浓度SO₂气体和在露点温度以下区运行,可有效消除和减少贵金属催化剂"中毒"、"失活"情况发生。
6.3 催化剂活性测试
贵金属催化剂在生产和组装模块时,要有一定数量的模块组件中包含有一个或几个装有测试催化剂单体(测试单元)的取样盒。对这些取样(测试)元件每年测试一次,以判断工况运行操作条件下催化剂活性所发生的变化,为催化剂维护和更换提供依据。
7 CO催化剂投用后烧结烟气CO实际数据对比
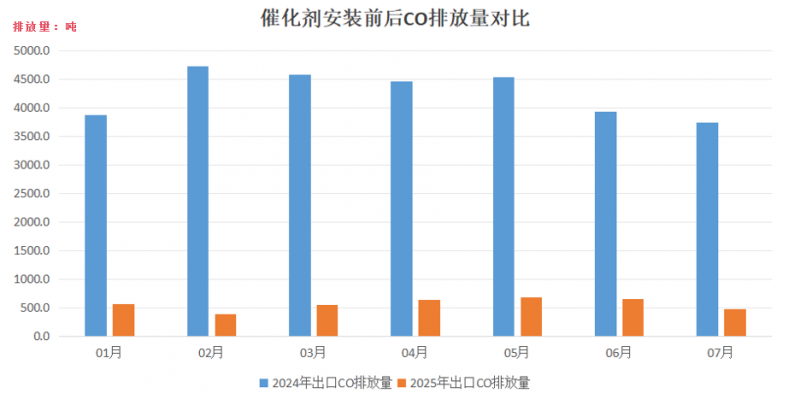
CO催化剂投用前后,烧结烟气CO排放数据对比如下图所示:
图2 CO催化剂投用前后排放数据对比(一)
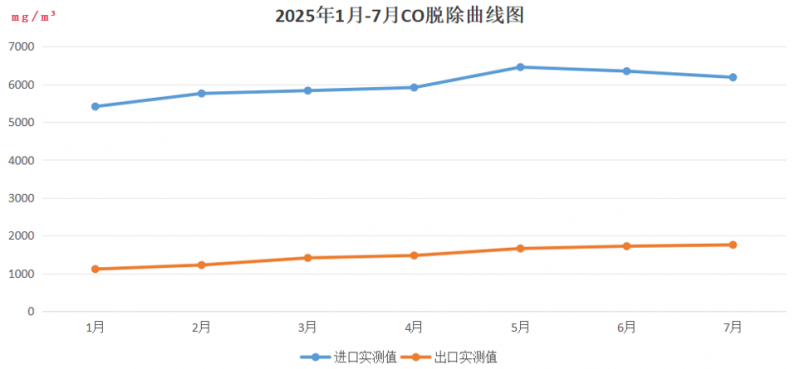
图3 CO催化剂投用前后排放数据对比(二)
8 结论
CO贵金属氧化催化剂在澳森特钢烧结系统的应用,有效降低了烧结机头烟气CO污染物排放。氧化催化反应转换所得的热量回用到脱硝系统,从而降低煤气消耗30%以上,达到了节能、降碳的双重目的,同时实现了经济价值和社会价值的统一。
但是在实际生产中也遇到了一些问题,包括开机时间延长、烟气净化系统有效检修时间缩短、CO脱除效率有间断性波动、CO脱除效率随时间有所衰减、反应器内温升后温度场均衡性指标极差变大等。这些问题需要在生产实践中进一步摸索、改造,并制定相对精细的管理和操作制度来应对,以保证其脱除效率和延长使用寿命。
参考文献
[1] 辛景昌, 柴海强, 李兆军, 等. 钢铁企业一氧化碳减排技术应用实践[M]. 2023.
[2] 裴元东, 欧书海, 马怀营, 等. 烧结料面喷吹蒸汽对烧结矿质量和CO排放影响研究[J]. 烧结球团, 2018, 43(1): 35.
[3] 曹继礼, 李连海, 闻一帆, 等. 莱钢265m²烧结机节能降耗实践[J]. 冶金能源, 2013, 32(4): 19-21.
[4] 廖继勇, 郑浩翔, 甘敏, 等. 烧结烟气CO的产生及治理途径——源头及过程控制技术[R]. 2021.
[5] 吴宏亮, 罗云飞, 周江虹, 等. 富氧协同烟气循环对烧结矿质量指标和CO排放的影响[J]. 2022.