

邓波、何宝全
(陕钢集团汉中钢铁有限责任公司)
摘要:本文针对钢铁行业烧结工序能耗高的问题,以汉钢公司烧结厂生产实践,通过技术创新与工艺优化,系统研究了烧结点火炉节能降耗的关键技术。实践表明通过调整点火炉负压、优化空燃比模型、改善料层透气性等措施,实现煤气单耗降低12.84%,经济效益显著。研究形成的低负压点火操作模型和空燃比调控技术,为企业绿色低碳发展提供了技术支撑。
关键词:烧结点火;节能降耗;空燃比模型
1 引言
钢铁工业作为国民经济支柱产业,其高能耗问题制约可持续发展。烧结工序能耗占钢铁生产总能耗的12%,其中点火阶段能耗占比达10%。随着“双碳”目标推进,降低点火能耗成为行业亟需突破的瓶颈。本研究基于汉钢烧结厂实践,探索烧结点火炉节能降耗的技术路径。
2 项目背景与意义
烧结工序是铁矿石高温烧结的起始环节,其能耗直接影响高炉冶炼成本。传统点火工艺存在煤气利用率低、操作依赖经验等问题,导致能源浪费。研究表明,优化点火炉操作条件可显著降低煤气消耗并提升烧结矿质量,对节能减排具有重要意义。
3 汉钢烧结厂节能降耗实践
3.1点火炉负压优化
通过调整点火炉底部1-3#风箱隔板间距(由20mm缩至8mm),使点火炉下方1-3#风箱形成独立的风箱体,消除风箱窜风现象。
调整完后,我们对风箱开度进行控制调整点火炉底部负压,在保证点火温度、操作参数一致的情况下,研究负压变化对点火能耗的影响,具体对比见表1。
表1 研究风箱负压变化对应煤气流量
|
序号 |
1#风箱压力 |
2#风箱压力 |
3#风箱压力 |
总管负压 |
炉膛压力 |
空气流量 |
煤气流量 |
点火温度 |
|
1 |
-10.2 |
-13.5 |
-15.2 |
-16.5 |
-18 |
8750 |
8749 |
1120 |
|
2 |
-8.3 |
-10.1 |
-13.4 |
-16.4 |
-10 |
8500 |
8372 |
1121 |
|
3 |
-6.1 |
-6.5 |
-10.3 |
-16.5 |
-7.3 |
7900 |
7904 |
1125 |
实验数据显示:
(1)风箱负压与能耗关系:1#、2#、3#风箱压力从-10.2KPa、-13.5KPa、-15.2KPa降至-6.1KPa、-6.5KPa、-10.3KPa时,总管负压稳定在-16.5KPa,炉膛压力从-18Pa降至-7.3Pa,冷空气吸入量减少,未燃尽煤气损失降低。
(2)煤气单耗变化:在点火温度保持1120-1125℃条件下,煤气流量从8749m³/h降至7904m³/h,单耗下降约9.7%。
3.2混合煤气经济掺混比例点火效果及经济烧结的效果
汉钢公司所使用点火燃料主要为转炉煤气与高炉煤气混合燃料,混合煤气经主管进入点火炉,无法在炉前进行精确掺混,而转炉煤气的热值是高炉煤气热值的2倍,但转炉煤气单价较高炉煤气单价高63%,因此平衡好转炉煤气用量,不仅是降低点火能耗的重要措施,也是降低烧结成本实现经济烧结的重要举措,为此我们开展对不同转炉掺混情况下点火效果及成本的实践。
设定转炉煤气供应量为8000-10000m³/h,统计煤气成本与单耗见下表2。
表2 不同转炉煤气供应量对应煤气单耗及成本
|
转炉煤气供应量(m³/h) |
煤气单耗(m³/h) |
煤气成本(元/t) |
|
8000 |
29.09 |
3.35 |
|
9000 |
25.45 |
2.97 |
|
10000 |
24.73 |
3.07 |
经过烧结机点火炉工业实践,在满足烧结点火工艺需求的情况下,以4小时为周期,不同转炉煤气供应量的情况下,当转炉煤气供应量持续提高时,烧结煤气单耗呈下降趋势,但当转炉煤气达到10000m³/h以上时,烧结点火煤气成本呈“V”型抬头升高趋势,因此得出转炉煤气控制在9000±500m³/h之间既能满足生产需求,也可实现经济烧结。
3.3 料层透气性优化
通过改进布料工艺提升料层均匀性,烧结矿的生产是在点火和抽风的强制作用下使烧结料充分燃烧形成烧结矿,烧结点火炉主要是为了给烧结料提供一定的初始热量让烧结料表面的燃料开始燃烧,随抽风负压逐步下移的过程。
为保证料层透气性的均匀性,我们开展了“布料均匀,点火精准”的岗位操作练兵活动,通过改变九辊布料器角度,优化梭布小车行程,同时将松料器由之前三排,调整至目前两排,间距由原来100mm调整至150mm,降低布料过程中造成的偏析;同时对铺底料系统进行改造为“凸”型布料,优化点火炉两侧烧嘴口径,抑制栏板两侧边缘效应,点火均匀性大大提高。
料层透气性提升,抽风阻力降低,烧结矿返矿率从20.86%降至20%以下。
3.4助燃空气与混合料参数调控
(1)空气预热:点火炉主要的助燃物为空气,对点火炉助燃空气开展预热提升攻关活动,在点火炉保温段增设“S”型波纹管延长预热路径,助燃空气温度从40-50℃提升至80℃,热效率提高20%,在相同的燃耗的情况下,可以给烧结料面提供更多的热量。
(2)混合料水分控制:汉钢烧结厂原燃料结构变化大且频繁,烧结原燃料的水分也随之变化大,为了稳定混合料水分,实现精确加水控制,相关技术人员,通过理论计算与现场实际相结合建立混合料动态加水模型,结合原料水分波动实时调整,目标水分稳定在7.3±0.3%,,能够实现快速调整,精确调整,消除了因混合料水分的变化对点火降耗的影响。
(3)混合料温度提升:对矿槽蒸汽管道的布局优化,管径的改造使得烧结混合料温度显著提升,从原有的62℃升至70℃以上,降低料层过湿层,提高料层透气性,补充了点火过程中消耗的热量,减少了点火煤气消耗。
(4)FeO含量控制:烧结过程中最主要的发热剂为固体燃料,在烧结过程中也起到还原剂的作用,主要体现在烧结矿FeO含量的变化,因此烧结矿FeO含量的变化不仅是烧结矿质量的体现,也能反映点火能耗的变化,为此我们通过对烧结矿FeO含量由8.5%~10.5%区间点火温度及点火能耗的变化开展工业实践,得到随着烧结矿FeO含量控制的升高,烧结混合料中带入的燃料增加,一定程度上促进了点火温度的提升和点火煤气消耗的降低,但因FeO含量是把双刃剑,过高的含量会造成烧结矿成本升高,同时影响烧结生产效率,同时为保证高炉用烧结矿质量稳定,将烧结矿FeO含量稳定在9.5%±0.5%,平衡点火温度与燃料消耗。
3.5 空燃比智能调控模型
通过对点火炉外因素的研究和优化,研究小组以煤气热值、水分、CO含量的基础参数构建了基于煤气成分与工艺参数的空燃比模型:
空燃比(AFR)
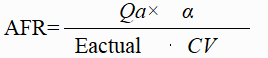
参数定义
(1)理论空气流量
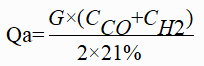
G:煤气流量(单位:m³/s 或 Nm³/h)
C CO:煤气中一氧化碳(CO)的体积分数(%)
C H 2:煤气中氢气(H₂)的体积分数(%)
0.21:空气中氧气体积占比(21%)
(2)空气过剩系数α取1.05-1.25
(3)实际点火耗能Eactual =Iactual ×v×w×60
Iactual:实际点火强度
v:台车速度(单位:m/min)
w:台车宽度
60:时间单位转换系数
4 实施效果与创新点
4.1节能效益
通过上述举措 ,2025 年1-4 月,煤气单耗降低 3.86m³/t,较优化前降低12.84%,累计创效 34.05 万元,预计年创效130余万元。
烧结矿返矿率降低1.5个百分点,转鼓指数稳定在 81%以上,烧结矿质量未受影响。
4.2技术创新
(1)低负压点火模式:通过风箱结构改造降低炉膛压力,减少能量损耗。
(2)经济煤气配比模型:量化转炉煤气掺混比例与成本的关系,指导生产决策。
(3)多维度工艺优化:集成布料、空气预热、水分控制等技术,形成系统性节能方案。
(4)智能化调控体系:基于实测数据的空燃比模型,替代传统经验判断。
5 结论
陕钢集团汉中钢铁有限责任公司烧结厂开展的 “烧结点火炉节能降耗的技术研究与应用”实践,深入研究点火炉底部负压、煤气流量、经济烧结、空燃比等相关参数对点火效果的影响规律,采取一系列技术创新和工艺优化等措施,形成了系统的操作标准和数据模型。实现了烧结点火炉节能降耗,具有显著的经济社会效益。
参考文献
[1] 相里军红, 王建鹏, 成继勋, 等. 烧结点火炉节能降耗技术研究与应用[J]. 钢铁研究学报, 2024, 36(2): 45-50.
[2] 中国钢铁工业协会. 钢铁行业节能降耗技术指南[S]. 北京: 冶金工业出版社, 2023.
[3] 李明, 张伟. 烧结工序能耗分析与优化策略[J]. 过程工程学报, 2022, 22(4): 1234-1240.