

尤超
(河北钢铁集团滦县司家营铁矿有限公司)
摘要:针对司家营铁矿传统设备人工日报巡检模式存在数据离散、故障滞后、无系统分析能力等痛点,依托GB/T34679《智慧矿山信息系统通用技术规范》搭建全域设备在线监测平台。平台以选矿9台球磨机、多台破碎设备为核心监测对象,通过部署温振一体、轴向位移、压力、温度多类型传感器,构建“现场感知-边缘采集-工业防火墙安全传输-本地/总部双数据库镜像存储-可视化运维”四层架构,实现设备温度、三轴振动、油压、电机电流等参数实时采集、历史追溯、分级报警与统计分析。项目建成后可将设备运维由被动抢修转向预测性维护,同时预留振动频谱分析升级接口,为矿山智能运维、设备全生命周期管理提供数据底座。本文系统阐述司家营铁矿监测平台建设背景、总体方案、硬件部署、软件功能、实施成效及后续升级规划。
关键词:智慧矿山;球磨机;在线监测;温振传感器;预测性维护;工业实时数据库
1引言
智能制造与智慧矿山转型背景下,选矿大型球磨机、破碎机作为核心重负荷设备,其轴承磨损、齿轮啮合失效、轴系不平衡、油温异常等故障极易造成全线停机,直接影响选矿产能。司家营铁矿原有设备管理完全依靠岗位人员每日手工填报运行日报,人工测量位置不统一、采集频次低,振动、温度等关键数据仅作纸质留存,无法形成连续时序曲线,难以识别设备劣化趋势;故障发生后只能事后检修,缺乏早期预警手段,频繁非计划停机增加运维成本与备件消耗。
为解决人工巡检短板,启动司家营铁矿重点设备在线监测平台专项建设,作为集团矿山智能监测首批试点,覆盖选矿三、四、五系列球磨机组及碎矿旋回、鄂式、中碎破碎机,搭建本地采集终端+矿业总部集中监控的两级平台,打通设备数据从现场到集团驾驶舱全链路,为同类金属矿山选矿设备智能化监测提供落地实践。
2项目建设背景与建设目标
2.1项目建设背景
司家营铁矿为河钢核心铁矿石选矿基地,选矿三、四、五系列配置三段9台球磨机,配套旋回破碎机2台、鄂破1台、中碎机7台,是全厂产能核心。原有运维模式存在三大短板:
1)数据采集依赖人工手抄,每日单次记录,无法捕捉设备短时异常波动,小齿轮轴承轴向振动等隐患长期无法量化跟踪;
2)无统一数字化存储,历史数据分散在纸质报表,不支持趋势对比、故障溯源分析;
3)运维策略为故障后抢修,属于被动式维护,轴承、齿轮损伤发现滞后,检修工期长、备件损耗大。
结合宝钢远程智能运维平台成熟落地案例,参照智慧矿山统一架构标准,司家营铁矿亟需一套自动化在线监测系统,以数字化手段替代人工巡检,实现设备健康状态全天候感知。
2.2总体建设目标
1)基础监测目标:完成选矿9台球磨机、碎矿10台破碎设备多物理量参数自动采集,本地与矿业总部Web端同步实时监控、历史曲线查询、分级报警、运行统计;
2)数据底座目标:搭建本地工业实时数据库与集团总部数据库镜像同步架构,网络中断后支持断点续传,保障数据不丢失;
3)运维转型目标:建立设备异常自动预警机制,推动维修策略从被动维修(RM)、定期预防性维护(PM)向基于状态维护(CBM)过渡;
4)扩展兼容目标:采用独立BS架构,突破原有KP平台用户数量限制,预留IEPE振动传感器频谱分析升级接口,支撑后期全自动故障诊断系统扩容。
3司家营铁矿平台总体架构设计
3.1整体四层架构
平台严格遵循GB/T34679智慧矿山信息协同架构,分为现场感知层、边缘采集层、存储交换层、可视化应用层四层,辅以工业防火墙构建工控网与办公网安全隔离体系。
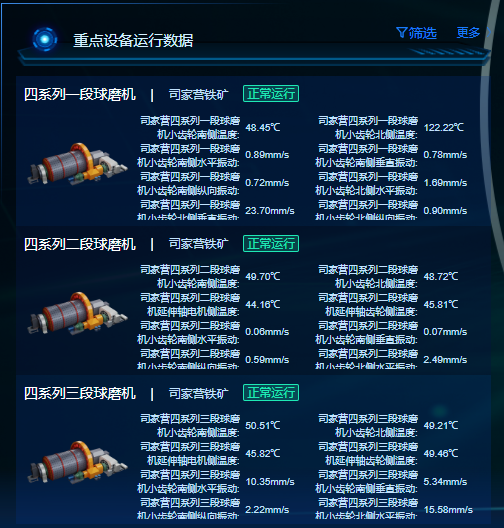
现场感知层:部署温振一体三轴传感器、轴向位移传感器、压力变送器、温度变送器,采集轴承温度、三轴振动、轴向窜动、高低压油压力、电机定子/绕组温度等信号,输出4-20mA标准模拟量接入S7-1200PLC;
边缘采集层:选矿厂房部署3套西门子PLC控制柜,本地上位机采用WINCC实现就地监控;办公楼负一层部署KingIOServer采集服务器,双机热备冗余采集,避免单点故障;
存储交换层:本地部署KingHistorian工业实时数据库,与矿业总部数据库一对多镜像同步,VPN跨矿传输,工业防火墙配置白名单过滤工控协议,隔绝办公网病毒入侵;
可视化应用层:分为矿山级本地监控界面、公司级矿业数据驾驶舱,支持单设备详情、多设备对比、报警台账、运行报表导出。
3.2网络安全设计
司家营铁矿新增1台威努特工业防火墙部署于工控网与办公网边界,核心安全策略:
1)工业协议精细化过滤,仅开放PLC、实时数据库指定通讯端口,拦截非法访问;
2)支持IP白名单自动学习,记录工控主机访问日志,防范暴力破解;
3)采集周期设定10分钟/次温振数据上传,大幅降低网络负载,不影响原有自动化控制系统运行;
4)配套工业卫士软件管控服务器外设、程序白名单,杜绝恶意程序侵入工控系统。
3.3数据冗余保障机制
1)采集服务器双机热备:两台采集服务器同步抓取PLC数据,心跳信号互检,单台故障另一台无缝接管,杜绝采集中断;
2)数据库镜像+断点续传:矿山本地实时数据库存储全部测点数据,VPN网络故障恢复后自动补传断档期数据至总部镜像库,实现“两库两用”,支撑集团驾驶舱与矿山本地两套系统调取数据;
3)存储容量预留:本次司家营监测点位共189个,实时数据库设计承载5000采集点,满足后续设备扩容需求。
4司家营铁矿硬件设备部署方案
4.1选矿球磨机测点布置(三、四、五系列共9台)
每系列分一段、二段、三段球磨机,统一标准化测点,合计新增温振一体传感器36台、轴向振动传感器9台、压力变送器33台,覆盖电机轴承、延伸轴、大小齿轮、高低压润滑油路关键点位。
4.1.1传感器安装标准
1)温振一体传感器(VBL21-S020D):安装于延伸轴电机侧、齿轮侧、小齿轮南北两侧,采集X/Y/Z三轴振动+轴承温度,4-20mA输出,温度精度±1℃,振动加速度误差≤2%;
2)轴向振动传感器:电机自由端轴承座,监测轴向窜动振动,捕捉齿轮啮合不平衡隐患;
3)压力变送器:高压油站、低压油站、离合器气路,监测润滑系统油压突变;
4)原有电机定子、绕组温度信号通过PLC原生通讯接入系统,无需新增传感器。
以三段球磨机单台测点为例:电机自由端轴向振动1点;延伸轴电机、齿轮侧温振2点;小齿轮南北温振2点;主电机定子、轴承温度;大瓦温度;高低压油出口压力;离合器气压,实现传动、润滑、电机全链路监测。
4.2PLC及配套硬件配置
选矿厂房部署3套RITTAL标准PLC控制柜,每套硬件配置统一:西门子S7-1214CCPU、8块SM1231模拟量输入模块、美控4-20mA信号隔离器64个、明纬24V开关电源、8口工业交换机、成套接线端子与敷设辅材;配套9英寸TP1200触摸屏实现就地岗位可视化。
办公楼负一层中心机房硬件:3台惠普机架服务器、威努特工业防火墙、24口千兆交换机、42U标准网络机柜、工业卫士主机防护软件,部署KingIOServer(5000点位授权)、KingHistorian实时数据库(15000点存储授权)。
4.3碎矿作业区监测硬件
碎矿2台旋回、1台鄂破、7台中碎机统一加装温振一体传感器,共15路温振信号接入就近PLC,监测破碎机主轴承温度、机身振动,覆盖破碎工段核心重载设备。
5平台核心软件功能实现
平台分为矿山本地端Web/WinCC界面、矿业集团总驾驶舱两级,四大核心功能覆盖设备全维度管理。
5.1设备实时监控功能
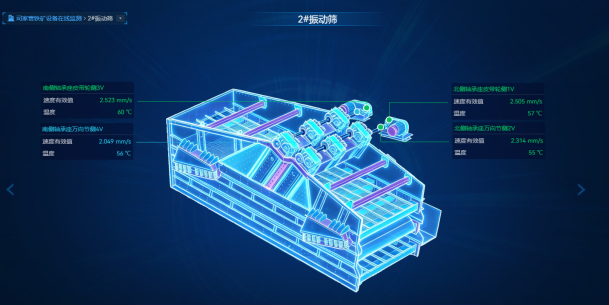
实时同步展示所有球磨机、破碎机温度、三轴振动、油压、电机功率参数,界面以设备三维简图绑定测点数值;测点三色状态标识:绿色正常、黄色预警、红色危险,超限数值高亮变红。可单台设备聚焦查看,也支持三系列同类型球磨机参数横向对比,快速识别单体设备异常。
5.2历史曲线查询功能
系统永久归档全部测点时序数据,管理人员自定义起止时间、单/多测点叠加绘制趋势曲线,支持导出PDF、Excel报表。通过振动曲线可追溯小齿轮轴承长期劣化过程:如项目前期人工记录小齿轮东侧轴承轴向振动峰值最高51,西侧最高57,通过连续曲线可直观判断振动周期性波动,定位齿轮磨损周期,指导检修计划编制与轴承备件备货。
5.3分级异常报警管理
1)报警分级:预警(黄色,接近阈值)、危险(红色,超停机阈值)两级;
2)多维度筛选:支持按设备区域、设备类型、测点名称、报警等级、起止时间检索报警台账;
3)报警详情:点击单条记录自动跳转对应时段曲线,同步推送报警处置建议(如轴承高温建议加注润滑油脂、振动超标停机检查齿轮间隙)。
5.4设备运行统计分析
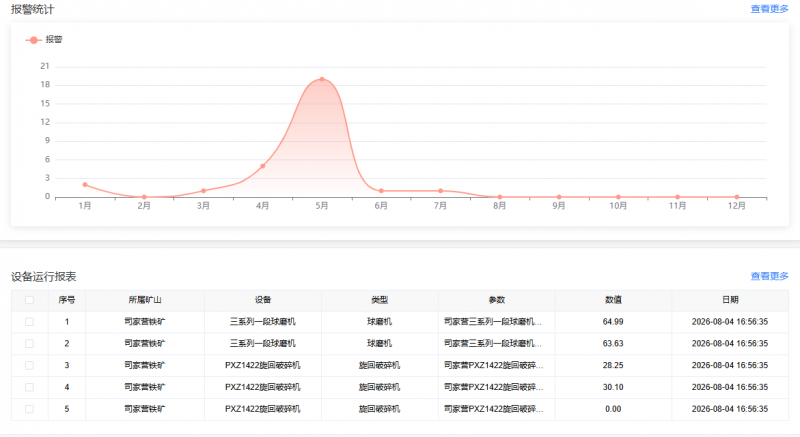
自动统计单台设备累计运行时长、故障停机时长、月度报警次数、设备在线率,以柱状图、饼图可视化展示当班/月度运行效率,输出设备健康总览报表,为机电班组绩效考核、年度大修计划提供量化数据支撑。
6项目实施规划与保障措施
6.1工期方案对比
两种实施模式:
1)仅内部自动化人员实施:设备到货后总工期210天;
2)引入外部技术团队同步开发调试:三矿山并行施工,司家营同步推进传感器安装、PLC程序、平台开发,总工期压缩至120天。项目最终选用内外协同模式,缩短停产改造周期。
6.2项目组织保障
1)沟通机制:每日进度比对、每周项目例会、线上专项沟通群,同步传感器到货、停机安装、程序调试节点;
2)工艺协同:提前与球磨机原厂、选矿工段长对接,确定轴承、齿轮最优测点,避免传感器遮挡、磨损;
3)进度管控:编制细分甘特图,将PLC柜装配、传感器布线、数据库部署、平台联调拆解为细分任务,落实到人。
7项目实施效果与应用价值
7.1直接运维效益
1)替代人工每日巡检,降低岗位人员重复抄表工作量,释放人力投入设备精细化点检;
2)设备故障提前预警,识别轴承点蚀、齿轮啮合异常、润滑失效早期隐患,将抢修模式转为预测性维护,减少非计划停机;
3)全量数字化数据留存,故障溯源效率大幅提升,检修方案可依据历史振动、温度曲线精准制定,减少盲目拆检。
7.2平台技术价值
1)独立BS架构摆脱原有KP平台用户数量限制,矿山、调度、机电、管理层可同时登录查看;
2)本地+总部双数据库镜像架构,解决矿山VPN网络不稳定造成的数据丢失问题;
3)司家营全部采用IEPE型振动传感器,预留频谱分析升级条件,下一阶段可搭建全自动振动故障诊断平台,自动识别转子不平衡、轴承损伤、齿轮啮合、电气定子转子故障,实现AI智能诊断。
7.3行业示范价值
本项目为国内大型铁矿选矿球磨机群成套在线监测落地案例,完整形成“传感器-PLC-工业实时数据库-可视化平台”标准化方案,硬件选型、测点布置、网络安全、投资测算体系可复制推广至集团其余6座矿山,支撑河钢矿业整体智能运维体系建设。
8现存局限与下一阶段升级规划
8.1当前系统局限性
现阶段平台仅采集4-20mA模拟量均值数据,仅能实现阈值预警,无振动频谱分解功能,无法自动区分故障类型;研山、中关铁矿为普通4-20mA传感器,不具备频谱采集能力,仅司家营具备升级基础。
8.2升级方案与投资
下一阶段实施全自动振动分析平台升级,司家营新增故障分析模型与智能网关,实现两大技术路线融合:IEPE传感器+PLC+智能分析模型全自动诊断,自动识别机械共振、不平衡、轴承损伤、齿面磨损、定子转子电气故障,输出故障位置、劣化剩余寿命、检修周期预测。长远可叠加工业元宇宙、AR智能眼镜巡检,实现现场虚实融合设备诊断。
9结论
司家营铁矿重点设备在线监测平台针对选矿球磨机、破碎设备人工巡检痛点,构建感知、采集、存储、应用一体化智慧监测体系,通过标准化温振测点、双机热备采集、数据库镜像、工业防火墙安全架构,实现设备运行全流程数字化监控。项目落地后显著降低设备突发停机风险,完成运维模式向预测性维护转型,同时预留频谱智能诊断升级空间。
该项目实践验证了温振一体化在线监测技术在大型金属矿山选矿重负荷设备的适配性,形成标准化建设、投资、实施流程,为河钢集团全矿山智能运维平台整体建设提供先行试点经验,对行业智慧矿山设备健康管理数字化转型具备参考意义。
参考文献
[1]GB/T34679-2017,智慧矿山信息系统通用技术规范[S].
[2]江鹤。新一代信息技术在智能矿山中的研究与应用综述[J].工矿自动化,2025.
[3]周宏,王彬杰。基于孪生LSTM的矿山设备预知性维护系统[J].中国矿业,2025.
[4]郭宣。温振一体化监测系统在选矿厂大型旋转设备的应用[J].选煤技术,2026.
[5]谢广峰。自动化系统在司家营铁矿选矿中的应用[J].现代矿业,2013.