

周立辉
中钢石家庄工程设计研究院有限公司
摘要:在 “双碳” 战略引领矿业绿色低碳发展的行业背景下,选矿厂智能化升级成为矿山企业提升资源利用效率、削减生产能耗、实现清洁生产的核心路径和必然选择。针对当前选矿行业普遍存在全流程数据割裂形成信息孤岛、通用智能化难以适应复杂工况、跨作业协同决策能力不足等技术痛点,构建一套覆盖选矿生产全生命周期的数据治理体系,并提出融合选矿工艺机理知识的行业专用 AI 大模型整体智能架构。通过链接规划设计、建设施工、生产运行、闭矿复垦四大阶段多源异构数据,,构建选矿专属大模型,研究成果可为国内选矿行业数字化、智能化改造提供完整理论体系与成套工程技术方案,具备重要的工程参考价值与行业示范效应。
关键词:选矿厂;全生命周期;AI大模型;数字孪生;智能化转型
在“双碳”目标持续深入推进的背景下,矿业行业正加速向集约、绿色、智能方向转型,选矿行业面临资源利用率提升、能耗成本降低、安全环保强化等多重挑战。我国选矿生产过程自动化、信息化、智能化技术与发达国家相比起步晚、差距大,成为选矿行业最主要的短板之一[1]。在此行业发展形势下,建立覆盖选矿厂规划设计、建设施工、生产运行、闭矿复垦的全生命周期数据链路,并结合 AI 大模型实现跨阶段知识融合与智能决策,对推动矿业全产业链数字化转型[2]至关重要。本文基于选矿工程完整业务逻辑,搭建全生命周期一体化数据治理构架与AI大模型的集成框架,通过技术创新搭建智能决策平台,为选矿厂绿色智能化升级提供系统性解决方案,实现全链条优化,推动行业可持续发展。
1选矿智能化发展现状与关键研究难点
1.1 行业智能化发展现状
随着工业化与信息化深度融合进程持续推进,国家工业制造的发展不断升级,对智能化要求也随之提高,选厂智能化建设在不少的新建选厂中被提上日程[3],部分矿山企业相继开展智能化技术落地验证工作。现有智能化技术在现场数据采集、基础过程控制、单台设备健康监测等细分领域取得了一定的进展,如云南锡业大屯锡矿依托半自磨机变频调速驱动技术优化生产工艺,降低了电耗,优化了生产指标[4],但行业整体智能化建设水平不均衡,多聚焦单一阶段或局部场景,缺乏全生命周期数据贯通与深度应用,依赖局部自动化与经验决策,存在“起点高,务实低”的共性[5]问题,可归纳为以下几个方面: 1)多源数据分散孤立,信息孤岛严重; 2)通用人工智能模型泛化能力弱,复杂工况时预测精度明显下降; 3)人机协同智能交互体系不完善,平台停留在可视化展示功能层面,缺乏辅助决策能力; 4)智能化系统建设标准高、现场适配性不足,智能算法与选矿工艺融合程度低; 5)AI应用场景局限,仅应用于设备基础健康监测、分选设备智能管控平台[6]等场景,缺少支撑选矿全流程全局优化的成套技术。
1.2 核心研究难点
结合选矿工程特点与现有智能化技术瓶颈,本研究面临三项核心技术难题: 1)全生命周期多阶段异构数据融合难题:规划、施工、生产、闭矿各阶段数据格式、采集标准、编码体系互不兼容,地质影像、工程图纸、纸质档案等多模态数据难以完成统一治理; 2)通用AI模型在复杂工况适配性不足:传统机器学习、浅层神经网络仅适用于稳定生产工况,在矿石泥化、原矿品位波动、设备渐进式故障等多变场景下,预测与闭环控制可靠性不足; 3)多学科技术融合落地壁垒:智能算法、数字孪生、大数据技术与选矿工艺、工程建设等业务结合度不足,理论模型难以转化为适配工业现场的实用化技术工具,技术工程转化效率偏低。
2 全生命周期数据治理体系和AI大模型构建
本文以选矿工程四大业务阶段为主线,构建标准化、可追溯、可复用的全生命周期数据治理体系;并基于国产算力集群训练选矿领域专用大模型,打通多模态数据输入、工艺机理约束训练、虚拟工况强化学习的完整流程,构建数据 - 知识 - 模型一体化智能支撑底座。
2.1 分阶段全流程数据采集与融合
按照选矿工程时间维度划分为规划设计、建设施工、生产运行、闭矿复垦四大阶段,分场景完成全类型数据采集、标准化转换与跨阶段关联融合,建立贯穿项目全周期的链式数据台账。
2.1.1 规划设计阶段
建立包含地质勘查原始数据(矿体赋存形态、矿石储量、矿石性质等)、工艺方案参数(破碎筛分、磨矿分级、浮选重选、浓缩脱水等流程技术参数)、成套设备选型参数(设备规格型号、处理能力、能耗指标、设备价格等)的基础数据库,依托三维地质建模工具与工艺数字孪生引擎搭建可视化设计模型,嵌入多目标优化评价体系(工程总投资、单位产品能耗、金属综合回收率、环保合规性),实现多套工艺方案快速迭代对比与合规性验证,缩短前期设计论证周期。
2.1.2 建设施工阶段
融合建筑信息模型(BIM)与区块链不可篡改存储技术,实现施工进度四维可视化管控,实现图层管理、空间查询、热点定位[7]等功能。依托物联网终端实时采集设备进场合格证明、单机调试记录、土建与安装施工进度数据;采用光学字符识别(OCR)算法完成纸质工程档案数字化结构化转换;通过 RFID 设备唯一标识码绑定设备档案、安装记录、调试数据,与前期规划设计数据库双向关联,构建 “设备实体 - 运行数据 - 工程文档” 全生命周期溯源台账,确保数据可追溯性与防篡改性,实现建设过程的透明化、可追溯管控。
2.1.3 生产运行阶段
通过部署振动、浓度、温度、电流、图像多类型感知传感器网络,不间断采集设备状态、工艺操作参数、物料参数及能耗数据, 整合设备定期维保记录、人工巡检台账、药剂消耗、生产调度日志等离线业务数据,形成多源异构生产数据集。通过标准化数据清洗、格式统一、缺失值插值补全后接入工业大数据平台,结合因果推理算法构建动态工艺知识库,支撑全厂生产实时监控、指标异常溯源、工艺参数在线优化,形成 “感知 - 传输 - 分析 - 调控” 闭环生产数据链路,实时监控与优化决策,实现生产数据实时分析与决策支持[8]。
2.1.4 闭矿复垦阶段
归集尾矿库土壤修复监测、尾矿库治理等闭矿阶段专项数据,与前三阶段全量数据整合,构建选矿厂全生命周期“数字孪生历史库”,基于迁移学习算法挖掘不同矿床类型、工艺配置、生产规模项目的历史运行规律,形成标准化工程案例库,为新建选矿项目设计、在产选厂扩能改造提供历史经验复用依据,降低新项目工艺调试、方案设计的试错成本。
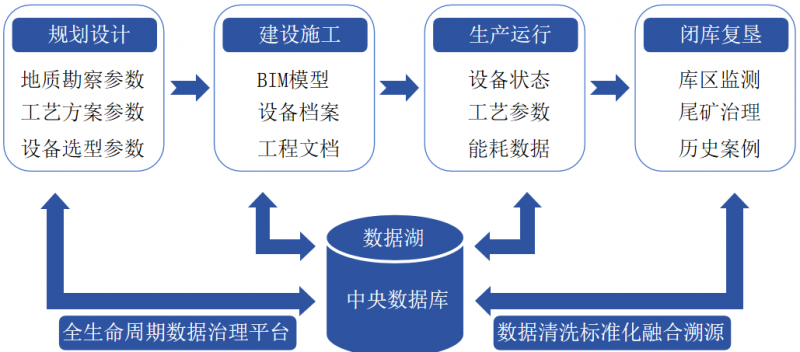
图 1 全生命周期数据治理体系架构图
2.2 分层式全生命周期数据管理平台架构
平台采用四层解耦分层架构,各层级功能独立且接口标准化。(1)基础设施层:建设5G+UWB融合工业通信网络,配套传感器集群、边缘网关和分布式存储,实现数据实时采集、本地缓存和云端同步;(2)数据治理层:研发动态元数据管理系统,通过ETL工具完成异构数据清洗、融合,并部署主数据管理系统(MDM)统一编码规范,建立行业数据元标准;(3)平台服务层:封装数据可视化渲染、数字孪生仿真、大模型训练框架、知识图谱等工具,向上提供标准化服务接口;(4)应用创新层:模块化部署智能设计、施工管控、流程优化、设备管理和调度决策五大业务模块,覆盖工艺参数优化到设备维护策略生产的全场景智能化需求,形成 “采集-存储-分析-应用” 完整数据闭环。
2.3 选矿领域专用AI大模型构建
依托国产自主算力集群,融合领域知识库(行业文献、设计规范、历史工程案例)与实时生产数据等多模态数据(文本、图纸、传感器信号),采用深度强化学习优化模型决策能力。通过知识图谱构建,多模态输入处理,采用 “训练-任务微调-强化学习” 三级递进训练机制,构建可靠选矿行业 AI 大模型确保关键决策的安全性。
(1)训练阶段:行业基础知识学习。利用 Transformer 基础架构学习选矿通用知识学习(如磨矿动力学、浮选药剂作用机理),输入文本规范、工艺机理公式、历史设计方案、故障案例等文本模态数据,结合工艺机理约束构建选矿领域知识图谱,建立矿石性质、设备参数、生产指标之间的基础先验关联逻辑,夯实模型行业底层知识储备。
(2)任务微调阶段:细分业务任务定向优化。针对工艺流程设计、设备故障诊断、浮选药剂智能配比、能耗优化等特定任务,利用标注数据集(如历史故障案例、工艺优化方案)定向微调训练,提升模型针对选矿专属任务的识别精度与响应速度,削弱通用大模型跨行业适配偏差。
(3)强化学习阶段:虚拟仿真工况迭代优化。 搭建选矿全流程虚拟仿真环境,模拟矿石性质波动、设备老化、故障停机等数十类复杂现场工况;以金属回收率、单位能耗、日处理量、药剂消耗等多维度指标构建综合奖励函数,驱动模型持续迭代调控策略,使大模型无需现场实体试错即可适配多变生产环境,保障复杂工况下智能决策的安全性与经济性。
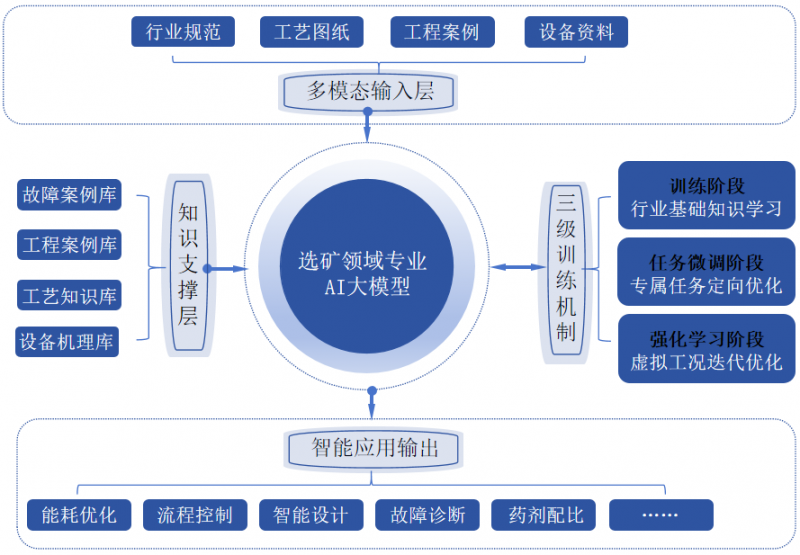
图 2 选矿领域 AI 大模型架构
3 面向全生命周期的核心智能化技术创新
围绕选矿厂规划、施工、生产、设备运维四大场景,依托全周期数据底座与行业 AI 大模型,研发四项成套核心智能化技术,覆盖工程全链条优化需求。
3.1 规划设计模块:生成式AI工艺布局智能优化系统
将矿床赋存特征、矿山年处理规模、厂区地形地貌、环保红线约束作为模型输入条件,基于改进 NSGA-Ⅱ 多目标遗传算法,由生成式大模型自动生成多套差异化厂区总平面、工艺流程、管路布置方案。系统内嵌工程经济评价模型,自动测算各方案建设总投资、长期运行能耗、后期扩能改造潜力,同步嵌入环保、安全强制性规范校验模块,自动筛除不合规设计方案。 相较于传统人工设计模式,该系统可自主识别管路排布、厂房高差、尾矿输送等人工易忽略的隐性优化点位,方案整体生成效率提升 50% 以上,能够削减前期设计人力投入与项目初期建设投资。
3.2 建设施工模块:四维数字孪生智能管控平台
融合 BIM 三维建筑模型与施工进度、资源投入数据,构建 “三维空间 + 时间” 四维数字孪生施工仿真平台,实现施工过程4D可视化。依托强化学习算法优化土建、设备安装、管路铺设施工序列,交叉冲突、工期延误风险,结合计算机视觉技术分析施工现场图像,采用图像识别算法自动识别质量缺陷,实时推送整改预警。平台实现施工全过程动态仿真、风险前置预判、质量自动检测,缩短项目建设周期,降低工程质量缺陷。
3.3 生产运行模块:全流程自适应智能化系统
针对选矿厂的主要工艺流程中的破碎、磨矿、选别、脱水工序进行专家控制系统部署[9],融合磨矿专家系统、浮选专家系统[10]等智能化系统,实现生产工况自感知、参数自主整定、异常自主诊断三项核心功能: 1)工况自感知:采用 DBSCAN 高维时序聚类算法,基于海量工艺运行数据实时区分易选原矿、高泥氧化矿、低品位难选矿石等差异化生产工况;2)参数自整定:基于深度Q网络强化学习算法,联动行业大模型动态调整磨机转速、钢球充填率、浮选药剂添加量、分级机溢流浓度等关键操作参数,无需人工频繁干预即可抵消原矿性质波动带来的指标扰动,稳定提升有价金属回收率;3)异常自诊断:引入贝叶斯因果推理网络构建指标溯源模型,快速定位精矿品位下滑、循环负荷过高、能耗突增等生产异常根因,缩短工艺故障排查时长。
3.4 设备运维模块:物理信息神经网络预测性维护技术
突破传统纯数据驱动故障预警模型的局限性,融合轴承疲劳力学、电机损耗、磨机负荷等设备机理方程与振动、温度时序监测信号,构建物理信息神经网络 PINN 预测模型,可提前预判轴承磨损、衬板脱落、泵体气蚀等关键设备潜在故障。系统联动备品备件库存台账、全厂生产作业计划,采用多目标组合优化算法输出最优维护计划,平衡维保成本与产能损失,有效提升核心选矿设备综合运转率,削减非计划停机造成的产能损耗,减少非计划停机。
4 结论与展望
针对当前选矿行业智能化改造存在的数据割裂、模型泛化能力不足、全周期协同缺失等技术痛点,本文构建一体化全生命周期数据治理体系,提出融合工艺机理知识的选矿行业专用 AI 大模型整体智能框架,配套开发生成式智能设计、四维数字孪生施工管控、流程自适应调控、PINN 设备预测维护四项核心技术,打通选矿厂规划设计、工程施工、生产运营、闭矿复垦全链条数据交互与智能协同链路。 整套技术体系适配各类金属与非金属选矿厂智能化升级,标准化数据治理架构、机理融合大模型训练范式可迁移至煤炭洗选、化工流程等连续流程工业,具备广阔跨领域应用前景,可为国内矿山智能、绿色化改造提供理论支撑与工程示范,对完善智能矿山技术体系具有参考意义。
未来研究可围绕边缘计算与云端大模型协同、多模态数据融合算法优化以及智能矿山标准化体系构建等方向,进一步推动矿山行业向高效、绿色、安全方向发展。
参考文献:
[1] 孙传尧,周俊武.流程工业选矿过程智能优化制造发展战略[J]. 有色金属(选矿部分),2019,(05):1-5;
[2] 工业和信息化部.《“十四五”智能制造发展规划》[D].
[2021-12-21].https://wap.miit.gov.cn/jgsj/ghs/zlygh/art/2022/art_c201cab037444d5c94921a53614332f9.html
[3] 熊伟.选厂智能化建设及全生命周期管理[J].资源信息与工程,2019,(3):68-70;
[4] 张军,苏永武.半自磨机应用变频调速的可行性研究[J].装备与自动化,2020,(6):44-46;
[5] 李红. 现代智能选矿厂设计与思考[J]. 湖南有色金属,2020,36(03):17-19.
[6] 姜丽闽,于涛,吕璐璐,等.分选设备智能管控平台的研究与应用[J].煤炭加工与综合利用.2024,(8):(46-50);
[7] 安鱼飞.煤矿智慧矿山三维智能管控系统设计与实现[J].中国煤炭,2021(7):51-61;
[8] 胡乃民.非煤智慧矿山建设中5G技术应用前景[J].金属矿山,2021(8):158-163;
[9] 赵奕,张维国,尤腾胜,等. 选矿厂智能化建设目标与实施路径[J]. 有色设备,2024,38(01):1-7
[10] 饶明生.海外矿山智能选厂建设实践[J].矿冶.冶.2021,30(6):29-36;
[11] 王庆凯,杨天皓,莫雪磊,等.黄金矿山智能选矿厂建设关键技术研究与应用[J]. 黄金,2023,44(09):69-74;
[12] 吴沅峻,张覃.磨矿分级智能控制研究进展[J].有色金属(选矿部分),2021(8):88-92;