

穆固天 李强
(山东钢铁集团日照有限公司 山东 日照 276800)
摘要:针对块矿在高炉入炉料中比例提升后块矿筛下粉产生量增加、参与烧结配料影响烧结生产的现状,从筛下粉产生量变化影响因素、筛下粉破碎后在烧结混料中配加对烧结过程参数、产质量指标的影响开展实践研究。结果表明:块矿筛下粉经破碎后参与烧结配料,烧结矿产质量指标提升明显;筛网由棒条筛调整为聚氨酯筛网后,块矿筛下粉率由24.96%降低至20.35%。块矿筛下粉分级利用可降低加工成本,为提高块矿综合入炉率、筛下粉的高效利用提供给理论与实践支撑。
关键词:块矿筛下粉;混匀配料;综合入炉率;分级利用
据《中华人民共和国2024年国民经济和社会发展统计公报》统计,2024年中国粗钢产量约10.05亿吨,生铁产量8.51亿吨,国内钢铁企业中长流程冶炼仍占主导地位。自20世纪50年代以来,国内高炉炼铁的炉料结构主要以“烧结矿+球团矿+块矿”为主,其中烧结矿占比为60%~80%、球团矿占比为10%~20%、块矿占比为10%~20%。在极致降本的背景下,提高性价比较好的块矿入炉比例成为降低铁水成本的重要手段。近年来针对提高块矿入炉占比的研究逐渐增多[1-3],部分企业高炉入炉块矿比达30%以上。随着块矿入炉比例增加,块矿烘干、强化筛分等措施使得块矿筛下粉产生量增加,筛下粉的二次加工造成总生产成本增加,如何实现块矿高效利用成为新课题。
块矿经筛分后入炉,其筛下粉大多用于烧结工序配料生产,但块矿筛下粉质量对烧结过程及烧结矿质量的影响研究甚少。本文结合生产实际,探究了块矿筛下粉的产生、利用现状,为提高块矿综合入炉率、高效利用提供理论和数据支撑。
1 块矿筛下粉的产生与理化性能
1.1 块矿筛下粉的产生
块矿作为高炉入炉含铁物料的重要组成之一,正常入炉粒度要求≤5mm粒级占比不高于5%。块矿采购至原料场堆放,先控制水份至一定含量(或预烘干),经筛分后入高炉矿槽。块矿筛下粉的产生量主要受两个因素影响:一是原始块矿粒度组成和水分含量;二是块矿筛的筛网尺寸大小。产生的块矿筛下粉用于烧结配料生产,根据其来源又可细分为两部分:一是一次料场供料前的筛下粉,一般直接参与混匀料堆堆料;二是高炉槽下筛分的筛下粉,一般与槽下返矿(包括烧结、球团碎矿)一同输送至烧结配料室参与配料生产。
多数情况下块矿性价比优于烧结矿和球团矿,企业生产采取提高入炉铁料中块矿比例来降低铁水成本,进而导致块矿筛下粉量的增加。与此同时,矿石、炼焦用煤质量劣化使得焦炭和烧结矿质量略有下降,影响高炉顺行。高炉操作采取强化筛分、提高入炉料粒径的手段改善炉料透气性,使得筛下粉比例进一步升高。
1.2 块矿筛下粉的理化性能
从烧结生产而言,块矿筛下粉对烧结工艺的影响主要体现在粒度组成和烧结基础性能两方面。其中粒度组成主要受块矿筛的筛孔尺寸大小以及原始来料粒度组成的影响,烧结基础特性受来料种类的影响,与同类型粉矿无明显差异。常见块矿筛下粉化学成分见表1。表1中:A、B为某公司常见高品位低硅入炉块矿,C为常见低品位高硅入炉块矿。
表1 常见块矿筛下粉化学成分(质量分数)
Table 1 Chemical composition of common lump ore sieve powder %
|
项目 |
TFe |
SiO2 |
CaO |
MgO |
Al2O3 |
TiO2 |
P |
S |
|
A筛下粉 |
61.43 |
3.79 |
0.08 |
0.08 |
1.67 |
0.07 |
0.10 |
0.01 |
|
B筛下粉 |
62.54 |
3.48 |
0.01 |
0.10 |
1.23 |
0.21 |
0.10 |
0.01 |
|
C筛下粉 |
54.15 |
18.19 |
1.06 |
0.39 |
1.07 |
0.115 |
0.025 |
0.55 |
2 某公司块矿筛下粉现状
某公司将原始块矿经一次棒条筛筛分,筛上物送至高炉矿槽,筛下物送至烧结预配料室参与混匀料堆堆料生产。
该公司某年原始块矿一次筛下含粉率变化趋势见图1。从图1可以看出:原始块矿一次筛下含粉率最低为26.08%,最高达45.83%,均值34.76%,极值达19.75%。其中9、12月筛下粉占比明显升高,原因主要是来料水分升高及筛网尺寸由6.5mm调整为7.0mm、8.0mm所致;同时受筛棒磨损、筛网糊堵、块矿来料粒度组成等因素影响,导致含粉率波动。考虑物料产消平衡,块矿一次筛下粉量一定程度上直接影响烧结配矿结构变化。
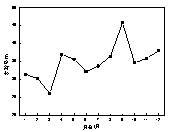
图1 原始块矿一次筛下含粉率变化趋势
Fig.1 Change trend of powder content under primary sieve of original lump ore
不同筛网的一次筛下粉粒度组成趋势见图2。从图2可以看出:筛孔尺寸越大,>5mm粒级占比越高。筛网筛孔尺寸由6.5mm增大至8.0mm时,筛下粉中>5mm粒级占比由48.02%增至68.40%。块矿筛筛孔尺寸增大会带来以下影响:(1)筛上物小颗粒占比降低,可改善高炉入炉块矿的粒度条件,高炉料柱透气性提升;(2)筛下粉中大颗粒占比升高,若直接用于烧结配矿生产,不利于烧结矿产质量指标的提升;(3)原始块矿直接入炉率降低,筛下粉需二次加工,不利于降本。
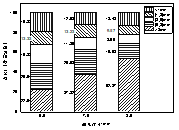
图2 不同筛网的一次筛下粉粒度组成趋势
Fig.2 The trend of particle size composition of primary sieve powder under different sieves
3 块矿筛下粉配加对烧结生产的影响
为进一步研究块矿筛下粉对烧结生产的影响,开展四种试验方案进行研究与分析。将筛下粉集中并外排至原料场,采用颚式破碎机进行破碎,破碎后物料<5mm粒级大于80%,再按一定比例配加至混匀料堆。每组方案以三堆料(210000吨/堆)的生产过程参数以及关键质量指标的均值对比分析(其中配矿结构中A筛下粉与A粉矿的比例之和不变,其余物料配比不变)。
方案1(基准组):将块矿筛下粉直接在混匀料堆中配加,配加比例为7.0%。
方案2:破碎后的筛下粉在混匀料堆中配加比例为2.0%,未破碎配加比例为5.0%。
方案3:破碎后的筛下粉在混匀料堆中配加比例为4.0%,未破碎配加比例为3.0%。
方案4:破碎后的筛下粉在混匀料堆中配加比例为7.0%,未破碎配比为0。
3.1 生产过程参数
烧结点火温度为(1050±50)℃,布料料层厚度为950mm,生产负荷不变,烧结终点位置在倒数第2个风箱。混合料水分含量、烧结终点温度控制相对稳定的条件下,各生产参数变化趋势与理论相符。烧结过程控制参数变化见表2。从表2可以看出:方案4相较于方案1,筛下粉破碎后配加生产,中和料粒径降低0.3mm,大烟道温度降低9℃,说明此时料层透气性与燃料粒度匹配程度提高,燃料热量利用率提升。烧结主抽风机设计17.5kPa,方案4的烧结负压较方案1提升0.63kPa,有利于主抽风机风量的高效利用和电耗降低。
表2 烧结过程控制参数变化
Table 2 Changes of sintering process control parameters
|
项目 |
中和料粒径/mm |
水分(质量分数)/% |
负压/kPa |
大烟道 |
终点温度/℃ |
|
方案1 |
3.57 |
6.57 |
15.42 |
168 |
435 |
|
方案2 |
3.52 |
6.61 |
15.64 |
163 |
438 |
|
方案3 |
3.4 |
6.6 |
15.73 |
162 |
432 |
|
方案4 |
3.27 |
6.58 |
16.05 |
159 |
436 |
3.2 关键质量指标
不同烧结矿关键质量指标比对见表3。表3显示:方案4相较于方案1,转鼓指数增加了0.43百分点、[5,10)mm和<5mm粒级占比分别降低了0.38百分点和0.32百分点、抗磨指数RDI+3.15提高了1.35百分点、成品率升高了1.00百分点。分析表明块矿筛下粉经破碎后,混匀料中小颗粒占比降低,更有利于在烧结过程中熔融产生液相,液相量提升使得烧结矿强度改善。
表3 不同烧结矿关键质量指标比对
Table 3 Comparison of key quality indexes of different sinters
|
项目 |
转鼓指数/% |
[5,10)mm粒级占比 /% |
<5 mm粒级占比 /% |
RDI+3.15/% |
成品率/% |
|
方案1 |
81.06 |
23.96 |
4.73 |
71.26 |
75.31 |
|
方案2 |
81.12 |
23.92 |
4.65 |
71.26 |
75.92 |
|
方案3 |
81.23 |
23.17 |
4.34 |
71.98 |
76.24 |
|
方案4 |
81.49 |
23.58 |
4.41 |
72.61 |
76.31 |
3.3 生产成本
块矿筛下粉经颚式破碎后用于烧结生产,加工成本、物料倒运费用按10元/吨计算,吨烧结矿成本增加约0.85元。虽改善了烧结矿产质量指标,但加工成本增加,不符合降本增效的生产理念。
4 块矿筛下粉的研究利用趋势
高炉顺行有利于降本,在保证高炉顺行的前提下提高块矿综合入炉率是降本措施之一,同时研究筛下粉如何高效利用至关重要。
4.1 筛网材质优化,提高综合入炉率
块矿颗粒不均、形状各异,长期以来,筛分系统采用棒条筛。随着筛棒磨损、断裂,大颗粒以及片状块矿进入筛下粉中,参与混匀料堆配料,增加二次加工成本,不利于企业降本增效。近年来聚氨酯材质筛网逐步推广应用,筛孔大小可调整,且具有材质价格低、抗冲击、重量轻、抗摩擦、寿命长、更换便捷等优势[4],用于铁矿块矿筛分有利于降低块矿筛下粉率。块矿筛筛网材质更换前后筛下粉率变化见图3。图3显示:使用聚氨酯筛网,块矿筛下粉率由24.96%降低至20.35%。
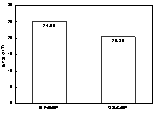
图3 不同材质块矿筛筛网筛下粉率变化
Fig. 3 The change of powder rate under sieve of different material lump ore sieve
4.2 块矿筛下粉分级利用
随着设备大型化、极致能效理念推进,烧结工序采取“厚铺慢烧”方针,大型烧结机的铺底料厚度由过去的20~30mm提升至60~90mm,铺底料使用量的增加降低了烧结矿综合入炉率。针对块矿作为烧结铺底料的研究以及生产实践也有进展[5-7],但尚未能全面推广,关键在于抽风、高温烧结环境下,大颗粒块矿易产生爆裂,对除尘系统带来冲击。目前已有学者提出一种小粒级块矿作为烧结铺底料的方法,该方法通过对块矿筛下粉二次筛分,≥4mm筛下物可用于烧结铺底料的一部分,<4mm筛下物用于参与混匀配料,起到提高烧结产质量、降低生产成本的效果。
5 结语
1)块矿筛下粉直接参与烧结配料,其粒度分布对烧结生产、烧结矿质量指标不利;经破碎后参与配料,烧结矿质量指标明显改善。
2)块矿筛筛网材质由棒条筛调整为聚氨酯筛网,块矿筛下粉率由24.86%降低至20.35%。
3)针对块矿筛下粉分级利用是企业生产中提质增效的方向之一。
参考文献
[1]王永林,夏万顺.邯钢1号高炉提高块矿比例的措施[J].炼铁,2024,43(06):19-23.
[2]孔亚东,陈亚春,户鲁超.中天钢铁3号高炉提高块矿比例工业试验[J].炼铁,2024,43(02):25-30.
[3] 康宏毅,秦江昊,陈建生,等.高炉高比例块矿炉料运动及分布模拟[J].炼铁,2023,42(05):64-68.
[4]张筑生.微分半动力系统的不变集[D].北京:北京大学数学系数学研究所,1983.
[5]聂礼,杜东,张东升,等.低品位褐铁矿作烧结铺底料的工艺优化[J].冶金动力,2019,(09):5-6+9..
[6]朱德庆,薛钰霄,潘建,等.废弃块矿作铺底料强化红土矿烧结工艺及机制[J].钢铁研究学报,2020,32(07):591-600.
[7]易正明,陈轩,杨福,等.低品位块矿烧结工艺正交试验优化研究[J].矿冶工程,2019,39(03):73-76.