

姚德欢
( 南京钢铁集团公司炼铁事业部烧结厂)
摘要:叙述了南钢烧结机布料设备存在的问题进行改进,通过对混合料斗出料口闸门及辅门的改型,增设台车压密板改造成现在新式一体化辅门控制布料后的生产实践,极大地提高了布料设备的稳定性和生产能力,在圆辊布料控制精准,烧结料面平整得到有效提升,布料效果明显改善 ,实现了烧结机在长度、宽度方向的均匀烧结 ,烧结各项经济技术指标得到稳步提升。
关键词:烧结机;布料;均匀
1 前言
在烧结生产中 ,提高布料质量对于改善料面点火状况 ,优化烧结过程起着相当大的作用。烧结布料要求在台车宽度方向上烧结混合料的水分、粒度、和化学成分不偏析,透气性均匀的料层;混合料在烧结机台车上高度一样,料面平整,不起伏,不拉沟;料层的横截面从下而上燃料含量逐渐增加,混合料粒度逐渐变细,达到理想的布料状况。
南钢烧结厂现有一区(2×180㎡、1×360㎡)与二区(2×220㎡)五条烧结机生产线烧结布料均采用传统性扇形齿板料门+园辊+辅门控制给料量,经九辊、松料棒布到已经铺好铺底料的烧结机台车。该布料系统一直存在烧结料面不平整、偏析不合理及边缘效应突出、塌料等问题,造成烧结过程波动,从而影响烧结矿的产质量指标。
2 烧结机布料
2.1烧结布料重要性
烧结机布料操作在烧结生产过程中极其重要,.第一,优化生产工艺。合理的布料操作可以确保料层厚度和粒级偏析效果,从而提升烧结矿的成品率。布料操作不当会导致料层厚度不均匀,烧结机台面不平整,从而影响烧结矿的质量和产量。第二,降低成本。合理的布料操作还可以减少原料浪费,降低生产成本,控制好料层厚度和布料偏析可以减少原料消耗,提高生产效益。第三,提高生产效率。布料操作的优化可以减少设备故障和维修次数,提高设备的运行效率和稳定性,从而提升整体生产效率。第四,改善产品质量。合理的布料操作可以确保烧结矿的粒度适中,还原性和软化性好、成分稳定,从而保证高炉生产的稳定顺行,提高生铁质量。综上所述,布料操作在烧结生产中具有至关重要的作用,他不仅影响烧结矿的产量和质量,还直接关系到生产成本和生产效率。因此,优化布料操作是提升烧结生产效益的关键。
2.2南钢布料现状
南钢五台烧结机均投产时设计传统的料门加大齿板和小辅门控制布料,在生产中,当料门处卡大块石头、杂物或者缺料时需经常频繁调整料门开度、圆辊速度、大齿板开度而且调整幅度很大。原来料存在大块料卡在料门处,布料流量发生改变,需人工现场将大齿板手动抬起来,让大料块顺利的排出去,在长期生产过程中,料门与辅门之间容易积料造成阶段性塌料,造成布料不均匀,烧结松料针采用硬质不锈钢圆钢制作,但需定期清理松料针上粘料,否则造成台面拉沟,从而影响烧结点火质量,最终导致烧结矿质量波动,返矿率上升,成品率下降等不利因素。
3 烧结机布料改造
3.1布料料门改造
为改变老式布料方式对烧结生产的不利影响,烧结厂自2023年开始先后对五台烧结机布料系统的设备和工艺进行精准布料技术改造,取消了原先老式的大齿板+小辅门的工艺设备,采用辅门一体化方式结构控制给料开度,即单一多辅门+园辊+九辊布料器。为配合新的辅门系统有更完美的布料效果,在安装时将九辊调整上升5厘米,同时将辅门上的小料仓也更换了全新的配套使用,这样使得新系统在下料时更流畅布料更平整。新的布料系统相比于原来的老辅门系统,无论在精度还是自动化程度上都大大提高。使辅门系统开度→原来的5%调整幅度降低至1%,圆辊调整也降低至0.01r/min起始,而更换后的辅门系统,正常生产下辅门开度常规设定好之后就仅精调圆辊转速即达到精准布料控制,如杂物卡阻将对应辅门调整清除杂物恢复原开度即可,该给料系统基本达到了对烧结布料操作上的精细化的要求,有效提升烧结生产的稳定性。
3.2松料针改造
为解决硬质松料器粘料问题,减少人工清理及布料拉钩的现状,以“降低粘料概率、提升自清洁能力”为目标,开发了两种形式松料针以减少粘料的问题,一是在硬质松料针上增加震动装置通过震动器定时震动进行清理粘料;二是开发了将原钢制刚性松料器更换为高弹性材料,利用材料弹性形变减少物料挤压附着,两种方法均在烧结机得到应用,取得一定效果(见图1)。
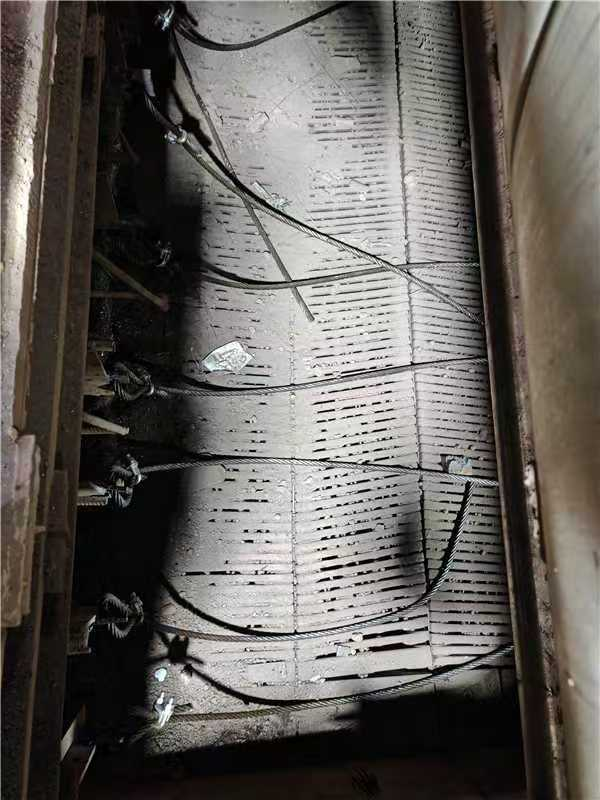
图1柔性松料针装置
3.3优化布料料面压料装置
长期以来 ,烧结边缘效应的存在使得烧结机台车两侧烧结料层的装入量较小,边缘料层透气性较好,通过台车两侧料层的风量多使得台车两侧料层的垂直烧结速度明显快于台车中部料层,导致烧结过程局部需要的高温状态难以达到和保持,烧结矿的液相量形成不足,用心台车两侧烧结矿强度,并容易造成烧结边缘炉篦条烧损大寿命短。为解决这一问题 在刮料板后增设了台车端面压密板有目的地增大园辊两侧的辅门开度,增加台车两侧混合料的装入量。日常生产中 ,操作人员通过调整压密板上下位置的调整 ,以匹配不同的料层厚度要求 ,其重量可通过特制“砝码”按需自由加减(见图2)。
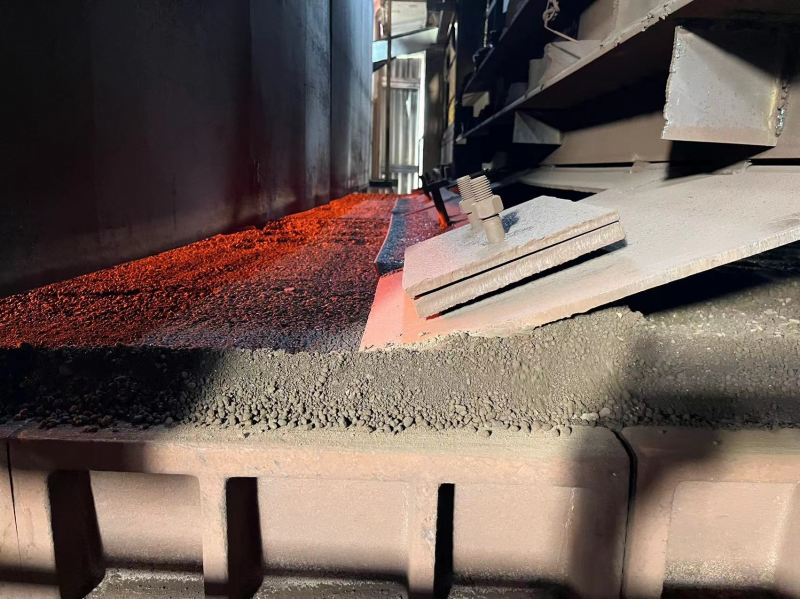
图2压料装置
4 布料改造效果
4.1烧结过程稳定
改造后,圆辊下料后布料平整,减少了圆辊布料偏析;布料后的料面比改进前明显平整很多,降低了点火煤气的消耗,表层劣质烧结矿的含量减少,烧结矿的出矿率得到了提高。同时对烧结矿的冶金性能指标的改善也是显而易见的。在改造前烧结转鼓指数只能在76%左右,而改造后的转鼓都能达到78%以上。烧结终点温度稳定在440度左右,烧结终点达标率由原来的85%大幅度提高至现在的95%。几台机上料量平均上料量上升了10t/h,极大的改善和满足了高炉对烧结矿的要求。
4.2烧结指标提升
新的布料系统改造实施后的精准控制程度大大提升较高,也大大改善了烧结工的劳动强度,减少频繁到现场去手动放料及松料针清理,保障烧结布料稳定及平整。给料系统改进和台车端面压密板的使用,极大地减轻了台车边缘效应 ,保证了台车宽度方向烧结过程的均一性。布料系统改造后 ,烧结过程参数和经济指标也得到明显改善(见表1)。更大幅提升了整个烧结过程的稳定性与可控性,布料平整,为烧结提升厚料层烧结打下基础。
表1 2022-2025年南钢烧结的生产技术指标
|
年份 |
利用系数 (t/m2h) |
一级品率 (%) |
FeO±0.8 (%) |
烧结矿转鼓 (%) |
煤气单耗 (GJ/t) |
电耗 (kwh/t) |
烧结返矿率 (%) |
|
2023 |
1.434 |
91.05 |
94.84 |
78.77 |
0.3010 |
51.50 |
13.55 |
|
2024 |
1.437 |
92.02 |
96.95 |
78.86 |
0.2552 |
48.24 |
13.07 |
|
2025 |
2.164 |
93.34 |
97.94 |
80.03 |
0.2162 |
44.34 |
12.55 |
5 结语
南钢烧结自2023年推进精准布料技术改造,采用辅门一体化方式结构控制给料开度,取消料仓大齿板料门结构,采用单一多辅门+园辊+九辊布料器。该系统给料有效均衡给料开度,使料厚均一混合料经过多级辊筒的输送与轻柔梳理后,呈瀑布状均匀布撒到台车上,极大地消除了混合料在布料过程中产生的随机粒度偏析,使形成的料面更为平整、松散且均匀,料层横向透气性一致性得到显著提高。这不仅有效减少了烧结过程中常见的拉沟或塌料等工艺故障,更大幅提升了整个烧结过程的稳定性与可控性,布料平整,为烧结提升厚料层烧结打下基础。
参考文献
[1] 薛俊虎. 烧结生产技能知识问答[M].北京:冶金工业出版社,2005,30:31
[2] 王明海. 钢铁冶金概论[M].北京:冶金工业出版社,2004,9:10
[3] 任志国.烧结机布料新技术.烧结球团,2005.4
[4] 李长宏.烧结机布料系统设备改造优化.信息记录材料,2018.8