

李强 张德千
(山东钢铁集团日照有限公司炼铁厂 山东 日照 276800)
摘要:烧结烟气循环技术是钢铁行业烧结工序实现节能减排的重要技术。其核心原理是将部分烧结烟气重新引入烧结料面进行循环利用,以回收烟气中的显热与潜热,并提高后续脱硫脱硝装置入口的污染物浓度,从而减少废气排放总量并降低末端治理成本。该技术主要分为内循环与外循环两种模式。内循环从烧结机风箱取风,烟气需除尘,调控灵活但系统较复杂;外循环从大烟道取风,工艺简单但烟气氧含量较低。两者均会降低烧结料面氧浓度。
国内多家企业的应用实践显示,该技术的效果因具体设计和操作而异,既可实现固体燃耗下降、运行成本降低的效益,也可能伴随烧结矿亚铁(FeO)含量升高、强度波动、产量变化等挑战。成功应用的关键在于严格控制循环烟气的质量参数:循环烟气含氧量(体积浓度)需维持在18%以上,以最小化对烧结矿产质量的不利影响;同时,烟气中的水蒸气含量应低于10%,以防烧结矿强度与产量下降。优化取风位置(选择高氧、低硫风箱)并兑入环冷机热风,是保障工艺稳定运行的有效措施。
关键字: 烧结烟气循环;节能减排;关键参数;生产实践
钢铁工业作为国民经济的基础性产业,基数大,产量高,伴随而来的高能耗、高污染问题也日益凸显,在“双碳”背景下,中国钢铁行业正进行着以优化产能和节能减排为核心的结构性行业变革。其中烧结矿生产作为钢铁生产流程中烟气污染物排放量最大的工序,烧结烟气中SO2、NOx和粉尘排放量在钢铁各工序中所占比例仍分别高达70%、34%和48%,居各工序首位,因此烧结仍是钢铁行业进一步实现污染物减排的“核心”环节。2022年1月,由工信部、科技部、自然资源部三部委联合发布的《“十四五”原材料工业发展规划》对钢铁行业给予了新的环保期望,要求在进一步推动清洁生产和超低排放的同时还要提升资源的综合利用水平,因此烧结烟气循环工艺的重要性日渐凸显。
1 主要工艺流程
烧结烟气循环技术是选择性地将部分烧结烟气返回到点火器后烧结机台车上部的循环烟气罩中循环使用的一种烟气利用技术,通过回收烧结烟气中显热和潜热、提高二氧化硫、氮氧化物及粉尘的处理浓度,减少脱硫脱硝系统的烟气处理量,降低净化系统的固定投资和运行成本,最终实现节能减排。根据烧结机烟气取风位置的不同可以分为内循环工艺和外循环工艺,见图1。与自然吸入环境空气相比,内外循环均会造成热风罩内整体含氧量偏低,对烧结过程仍有一定负面影响。
烧结烟气内循环模式,是指对烧结机某些风箱的烟气进行循环利用,烟气经过除尘处理之后,由循环风机将其输送到烧结机循环烟气罩中进行再次烧结的过程。烟气内循环模式可以分为以下三种:(一)头尾风箱循环模式;(二)中部风箱循环模式;(三)尾部风箱循环模式。内循环工艺在烧结机风箱支管取风,工艺相对复杂,但生产调控更加灵活,可以利用循环风机承担一部分烧结抽风任务,还可以通过循环风箱的合理搭配实现烟气温度和氧含量调节,满足生产需要。
烧结烟气外循环模式,是指分流一部分烧结主抽风机的烟气进行循环利用。该部分循环烟气通常无需除尘处理,由循环风机直接将其传送到烧结机的循环烟气罩中参与烧结过程,工艺相对简单,但循环烟气氧含量相对较低,对烧结过程影响较大。
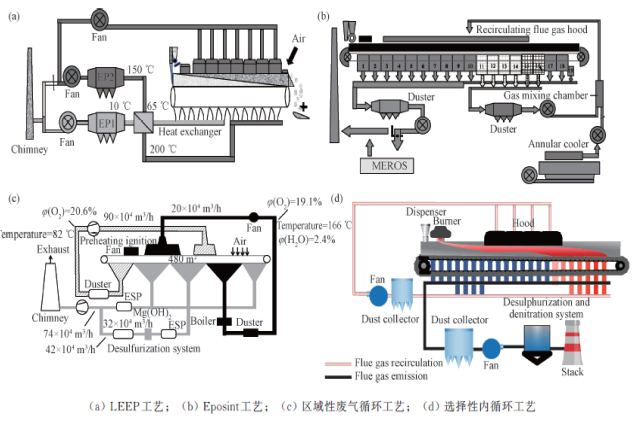
图1:典型烟气循环工艺图
据中南大学的相关试验结果:经过烧结台车料层后烟气的氧含量体积浓度达到15%时,对烧结矿的产质量影响较大,转鼓强度下降约8%;当浓度达到18%以上时,对烧结矿的产质量影响不大,转鼓强度下降约2%,产品能够满足高炉的要求。为保证烧结生产的产质量,循环烟气含氧量须按18%以上进行控制,因此烧结烟气应尽量选择O2含量高、SO2低的风箱进行取风,并且可往烧结烟气中兑入环冷机的高温段富氧烟气。
2 国内部分企业应用实践
2.1 山东360 m²烧结机烟气循环工艺
该360 m²烧结机烟气内循环系统主要由烟气引出装置、除尘系统、循环风机、混合装置、循环烟气罩及控制系统等组成。系统设计时考虑烟气的温度、压力、氧含量等参数,确保循环烟气能够稳定、高效地参与烧结过程。烟气引出装置负责将烧结机特定风箱的烟气引出,在烧结机11#、12#,13#、18#、19#、20#、24#风箱引出烟气参与循环,见图2,混合烟气温度约121℃,这些位置的烟气氧含量适中,适合作为循环烟气使用。
除尘系统用于去除烟气中的粉尘颗粒,保证循环烟气的清洁度。因多管除尘器除尘效率高、运行稳定而被应用。除尘灰经气力输送至配料室,参与烧结配料,实现了资源的循环利用。
在整个烟气循环过程中,PLC控制系统扮演着至关重要的角色。它负责实时监测烟气的温度、压力、氧含量等关键参数,确保这些参数能够维持在设定的理想范围内。基于这些实时监测数据,系统会自动对循环风机的转速、阀门的开度等参数进行精细调整,以实现烟气的最佳循环状态。这一监测与调整机制的存在,不仅提升了系统的运行效率,还有效保障了烧结过程的稳定性和烧结矿的质量。
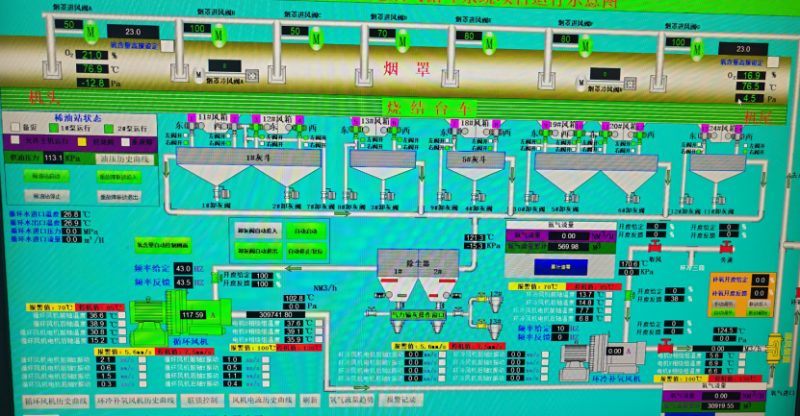
图2:360m2烧结机烟气循环工艺
运行实践表明,通过循环利用烧结烟气的余热和可燃成分,显著降低了固体燃料的消耗和废气排放量。其次,该技术提高了烧结过程的热利用效率,改善了烧结矿的质量。此外,系统自动化程度高,操作简便,维护成本低。
2.2 河北500 m²烧结机烟气循环工艺
河北某公司500 m²烧结机,日产烧结矿16500 t,烧结机机速2.0 m/min,布料厚度950 mm,铺底料粒度12-18 mm粒级,厚度100-110 mm。采用传统双烟道烟风系统,27个支管风箱布局,终点位置控制在倒数第2号风箱,终点温度控制标准:380-480℃,实际控制在420℃左右,烟道温度145-155℃,负压要求16.0 kPa左右。烧结机烟气采用内循环+外循环结合工艺,内循环烟气量28万 m³/h,内循环为烧结机机尾3个风箱烟气循环到11-19#风箱,烟气温度约200℃,考虑85%负荷生产,内循环率为28/(300 * 0.85+28)=9.89%。外循环为大烟道烟气循环到20-23#风箱,烟气温度约130℃,配置循环风机进行烟气循环,外循环10万 m³/h。考虑85%负荷生产,外循环率为10/(300 * 0.85)=3.92%。
生产指标变化:烧结矿中FeO含量由8.2%升高到8.8%,返矿率升高1.5%,5-10 mm粒级比例在20-30%之间,烧结烟气CO含量在6000 mg/m³,对烧结矿质量有不利的影响。
2.3 河北400 m²烧结机烟气循环工艺
河北某公司400 m²烧结机,主抽风机规格是227500 m³/min,风量330万 m³/h,变频调速,烧结机共26个风箱,烟气内循环工艺采用前5、6、7、8风箱+22、23、24、25、26风箱烟气进行循环,返回位置在整个料面的2/3处,同时兑入环冷机的3段+4段热风,氧含量不低于17.5%,温度在170℃左右。内循环采用82.5万 m³/h耐热风机,环冷机热风采用45万 m³/h耐热风机,主抽按照85%的负荷生产,内循环率为82.5/(330 * 0.85+82.5)=22.72%。该烧结机投入烟气循环后固体燃耗下降1 kg/t,转鼓强度78%,FeO含量8-10.5%,碱度1.9±0.1,烟气中CO含量在5700 mg/m³左右。
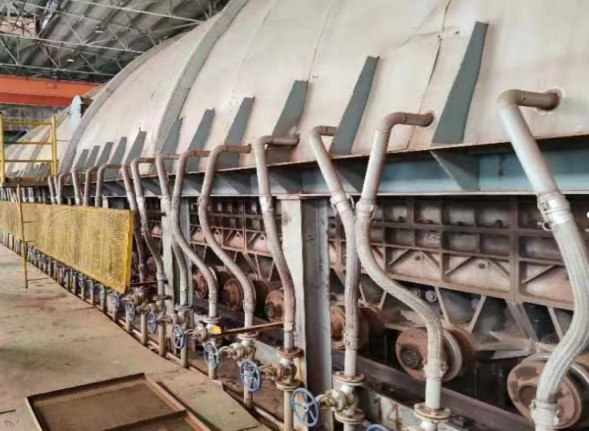
图3:烟气循环罩
2.4 山西360 m²烧结机烟气循环工艺
山西某公司360 m²烧结机,烧结机台车栏板高度800 mm,布料厚度830 mm,共有22个风箱,终点位置在21#风箱,大烟道温度150℃左右。烧结烟气循环工艺主要是将大烟道脱硫烟道采用外循环工艺,返回至倒数3.5风箱,烟气温度140℃,由风机控制风量,风机规格51万 m³/h,频率20-30%,风门开度25%左右,外循环率为51 * 0.25/210=6.07%。环冷机3+4+5段热风返回至烧结机5-17#风箱位置,环冷机烟气温度180℃,现场反映烟气循环应用后,烧结矿质量变化表现为产量降低,系统阻力上升,FeO含量升高,烟气中CO排放含量从7000 mg/m³下降到5100 mg/m³左右。
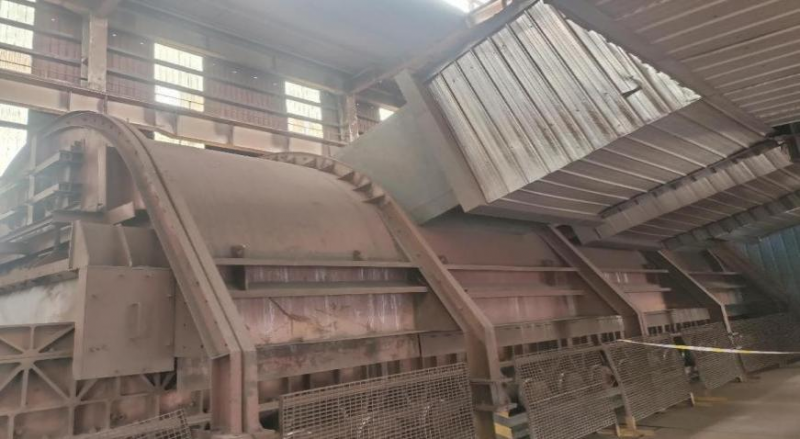
图4:外循环作用的烟气罩
3 烟气循环关键参数对生产的影响分析
在烧结烟气中,存在大量的水蒸气,其加入能够产生的烧结速度变化很小,但是却能够影响到烧结矿质量。水蒸气含量不断增加,其烧结矿转鼓强度就会降低。在烟气循环烧结杯的试验中,结果充分说明,如果水蒸气的含量每提高5%,就会使得烧结指标变差。在生产过程中,若循环烟气中的水蒸气含量超过10%,就会导致烧结矿转鼓强度下降,并且降低其产量。在烧结过程中,SO2含量不断增多,氧含量降低,烧结矿在高温氧化分解过程中出现氧含量不足,还原性增强,FeO含量升高,烧结矿强度下降,烧结矿指标出现显著变化。
国内多家钢铁企业的生产实践揭示了该技术“效益与挑战并存”的双重性。成功案例如山东某360m²烧结机,通过内循环与PLC精准控制,实现了稳定运行、降低燃耗并改善矿质。然而,河北与山西的案例也暴露出应用后可能带来的问题,如烧结矿FeO含量升高、返矿率增加、产量波动及系统阻力上升等。这些差异表明,技术的最终效果高度依赖于具体的设计方案与操作控制水平。
4 结语
烧结烟气循环技术是钢铁行业响应“双碳”战略、实现烧结工序节能减排的关键途径。该技术通过将部分烧结烟气重新引回烧结料面循环利用,有效回收烟气余热与潜热,并提高后续净化系统入口的污染物浓度,从而在源头减少废气总量并降低末端治理成本。
根据取风位置不同,该技术主要分为内循环与外循环两种工艺路径。内循环工艺从烧结机风箱取风,烟气需除尘,其调控灵活,可利用循环风机分担主抽负荷,并能通过风箱搭配调节烟气参数;外循环工艺从大烟道取风,通常无需除尘,系统简单但循环烟气氧含量较低。两者均会降低烧结料面氧浓度,对过程构成潜在影响。
综合文献与案例,循环烟气的质量参数是决定技术成败的核心。中南大学试验指出,循环烟气含氧量(体积浓度)需控制在18%以上,以将对烧结矿产质量的影响(如转鼓强度下降)控制在可接受范围(约2%)。同时,生产实践表明,当循环烟气中水蒸气含量超过10%时,会显著导致烧结矿转鼓强度下降和产量降低。因此,优化取风点(选择高氧、低硫风箱)并向循环烟气中兑入环冷机高温段富氧热风,成为保障工艺稳定的关键操作。
随着技术发展,烧结烟气循环技术的深化应用与潜力释放,将更加依赖于对烧结工艺的深刻理解以及对循环烟气关键参数(氧含量、温度、水分、污染物浓度)的精细化、智能化调控。未来的发展方向应侧重于:进一步优化取风与烟气混合方案,研发更高效的参数调控技术,并建立完善的智能控制系统,以期在切实达成节能减排目标的同时,确保烧结矿的产量与质量稳定,推动钢铁工业的绿色低碳转型。